赖氨酸气力输送技术:原理、应用语发展趋势
赖氨酸作为饲料和食品工业中不可或缺的氨基酸,其高效、稳定的输送技术直接影响生产效率与产品质量。气力输送技术凭借其连续、无接触、环保等优势,在赖氨酸物料输送领域展现出巨大潜力。本文将系统解析赖氨酸气力输送技术的核心原理、实际应用场景、技术优势及未来发展趋势,并介绍山东海德粉体工程有限公司在相关领域的专业解决方案。
赖氨酸气力输送技术原理解析
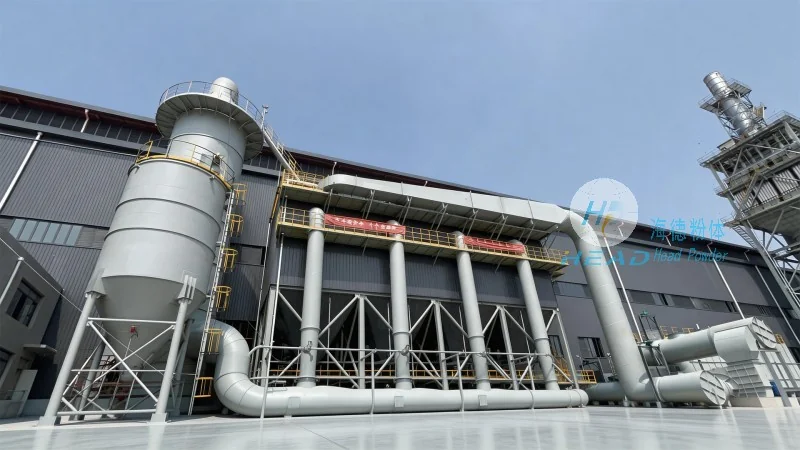
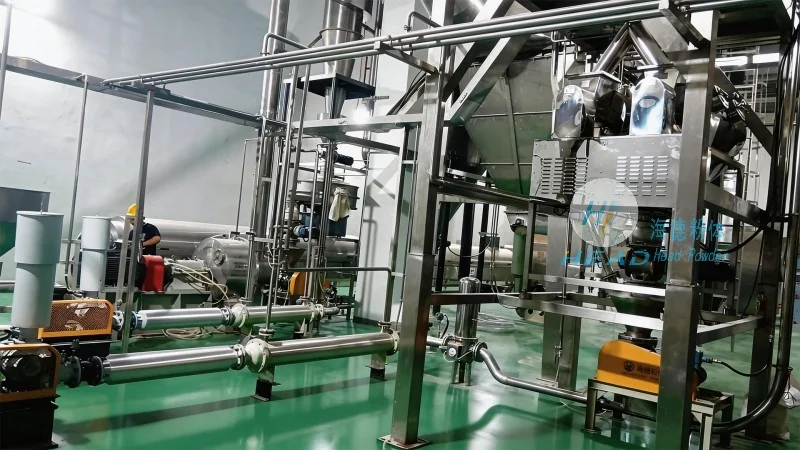
气力输送技术通过气流将固体物料(如赖氨酸颗粒)输送至目的地,主要分为吸送式和压送式两种类型。吸送式系统通过负压将物料从供料点吸入输料管,适用于短距离、小输送量的场景;压送式系统则通过正压将物料从供料点压送至输料管,适用于长距离、大输送量的需求。赖氨酸作为易流动、颗粒细的物料,其气力输送系统需特别考虑物料的流动性、密度及防结块特性。海德粉体在设计中通常采用高压风机作为气源,通过调节风压与风量,有助于赖氨酸颗粒在输料管内形成稳定的流态化输送。系统核心设备包括供料器(如星型给料机或螺旋供料器)、输料管(通常为金属或塑料材质,耐磨损、耐腐蚀)、分离器(用于分离气流与物料,回收物料并排出空气)及除尘设备(处理输送过程中产生的粉尘,有助于环保达标)。通过较为准确控制气流速度与物料浓度,气力输送系统能有效避免赖氨酸颗粒在输送过程中的破损与结块,支持输送效率与物料质量。
赖氨酸气力输送技术的核心应用场景
赖氨酸气力输送技术在多个行业领域得到广泛应用,尤其在饲料添加剂、化工原料及食品加工行业。以饲料添加剂生产为例,大型饲料厂需对赖氨酸进行大规模储存与输送,气力输送系统能实现从仓库到生产线的连续、高效输送,减少人工搬运,降低物料损耗。在化工企业中,赖氨酸作为原料或中间产品,气力输送技术可将其从反应釜输送至分离设备,或从储存罐输送至包装线,有助于生产流程的顺畅。食品加工企业则利用气力输送技术处理赖氨酸作为食品添加剂,实现从原料处理到包装的自动化输送,提高生产效率。具体来说,海德粉体针对不同客户需求,提供定制化的气力输送方案,例如为某饲料企业设计的吸送式系统,实现了从赖氨酸储存仓到生产线输送的自动化,输送距离约200米,输送量达10吨/小时,改善了传统皮带输送易积尘、物料破损的问题。又如为化工企业设计的压送式系统,输送距离达500米,输送量达20吨/小时,通过优化输料管直径与气流速度,有助于了赖氨酸颗粒的稳定输送,减少了输送过程中的粉尘飞扬与物料泄漏风险。
海德粉体在赖氨酸气力输送技术中的解决方案
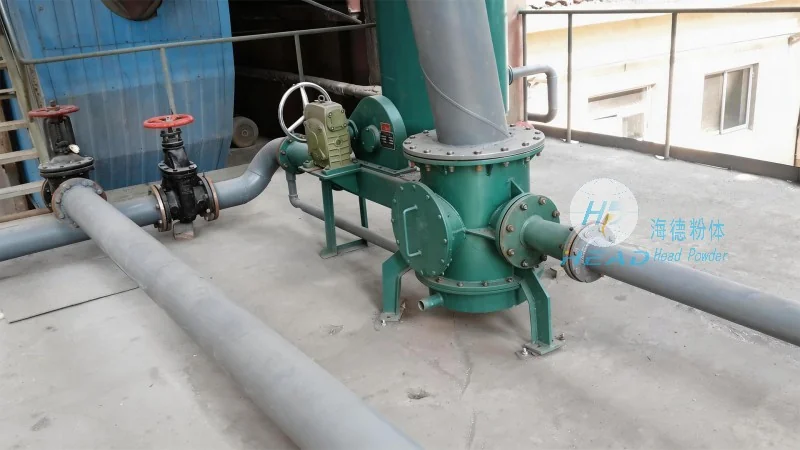
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,在赖氨酸气力输送领域积累了丰富的经验与技术。公司根据赖氨酸物料的特性(如颗粒大小、密度、流动性),结合客户的生产需求(如输送距离、输送量、系统布局),提供从设备选型、系统设计到安装调试的一体化解决方案。海德粉体的技术团队会首先对赖氨酸物料进行特性分析,评估其流动性指数、休止角等参数,然后选择合适的气源设备(如罗茨风机或离心风机)、供料器(如星型给料机或螺旋供料器)及分离器(如旋风分离器或袋式除尘器)。例如,对于易结块的赖氨酸物料,海德粉体会推荐采用振动供料器或脉冲式供料器,通过振动或脉冲作用打破物料结块,有助于物料均匀进入输料管。同时,公司注重设备的耐腐蚀与耐磨损设计,针对赖氨酸可能含有的微量酸碱成分,选用不锈钢或特殊塑料材质的输料管与分离器部件,延长设备使用寿命。此外,海德粉体还提供远程监控与维护服务,通过传感器实时监测系统运行状态(如风压、风量、物料流量),及时调整参数,有助于系统正常运行。许多客户通过采用海德粉体的气力输送系统,实现了生产效率的提升与成本的降低,例如某饲料企业采用海德粉体系统后,赖氨酸输送损耗从原来的2%降至0.5%,同时减少了人工操作,提高了生产安全性。
赖氨酸气力输送技术的技术优势与效益
相较于传统的皮带输送、螺旋输送或斗式提升机,赖氨酸气力输送技术具有显著的技术优势与经济效益。首先,气力输送为无接触输送方式,避免了物料与设备部件的机械摩擦,减少了赖氨酸颗粒的破损率,尤其对于高价值赖氨酸产品,破损率降低直接提升了产品附加值。其次,气力输送可实现连续、稳定的输送,相比间歇式输送,提高了生产线的运行效率,减少了设备启停次数,降低了能耗。例如,压送式气力输送系统可通过调节风压与风量,实现输送量的连续调整,适应生产需求的变化。第三,气力输送系统具有环保优势,通过高效的分离器与除尘设备,可回收输送过程中产生的粉尘,减少对环境的污染,符合当前环保法规的要求。此外,气力输送系统占地面积小,对于空间有限的工厂,可节省大量空间,便于生产线布局。从经济效益来看,海德粉体统计数据显示,采用气力输送技术后,客户的生产成本可降低10%-20%,主要源于输送损耗减少、人工成本降低及设备维护成本下降。对于赖氨酸这类高价值物料,输送效率的提升直接转化为更高的产量与利润,因此气力输送技术在赖氨酸行业具有广泛的应用前景。
赖氨酸气力输送技术的发展趋势与未来展望
随着智能制造与环保要求的提升,赖氨酸气力输送技术正朝着智能化、自动化、环保化的方向发展。首先,智能化控制是未来趋势,通过引入PLC控制系统、传感器与物联网技术,气力输送系统能实现自动调节风压、风量及物料流量,根据生产需求实时调整运行参数,提高系统的自适应能力。例如,海德粉体正在研发的智能气力输送系统,可通过连接生产线管理系统,实时获取生产计划,自动启动输送设备,实现生产线的联动控制。其次,自动化集成是另一个发展方向,气力输送系统将与赖氨酸的生产、储存、包装等环节进行集成,形成自动化生产线,减少人工干预,提高生产效率与安全性。例如,在饲料生产中,气力输送系统可与赖氨酸的称重、混合设备联动,实现从储存到混合的自动化流程。第三,环保升级方面,未来的气力输送系统将采用更高效的分离与除尘技术,如电除尘器或湿式除尘器,进一步减少粉尘排放,达到更严格的环保标准。同时,材料创新也将推动技术发展,如耐磨损、耐腐蚀的新型输料管材料,以及更轻便、高效的气源设备,降低系统成本。未来,赖氨酸气力输送技术将更加注重与智能制造、工业互联网的融合,成为企业提升竞争力的重要技术手段。随着技术的不断进步,气力输送系统在赖氨酸行业的应用将更加广泛,为行业带来更高的生产效率与经济效益。