气力输送系统在锌焙砂输送中如何防止管道堵塞?关键设计参数有哪些?
在锌冶炼过程中,锌焙砂的输送是关键环节之一。锌焙砂作为一种具有特定物理化学特性的物料,其输送过程常面临管道堵塞、输送效率低下等问题。传统输送方式如皮带输送、斗式提升机等,在处理锌焙砂时易因物料粘结、颗粒堆积导致系统故障。而气力输送系统凭借其无机械接触、输送连续、适应性强等优势,成为锌焙砂输送的可作为选择。然而,要充分发挥气力输送系统的优势,关键在于合理设计系统参数,并采取有效措施防止管道堵塞。本文将围绕锌焙砂气力输送中防止管道堵塞的关键设计参数及具体措施展开详细探讨。
锌焙砂的物性特征与输送挑战
锌焙砂是锌精矿经焙烧后得到的固体物料,其主要成分包括氧化锌、氧化铁等,同时含有通常量的水分和杂质。其物性特点对气力输送系统设计具有重要影响。首先,锌焙砂的颗粒尺寸分布较宽,通常包含细粉和粗颗粒,细粉易在管道内壁沉积,导致堵塞;其次,焙烧过程中产生的水分和表面活性物质,使物料具有通常的粘结性,在输送过程中易粘附于管道内壁,形成结块;此外,锌焙砂的密度较大(约4.0-5.0g/cm³),需要足够的气固比来有助于物料顺利输送。这些特性共同构成了锌焙砂气力输送的挑战,若设计不当,极易导致管道堵塞、输送中断。
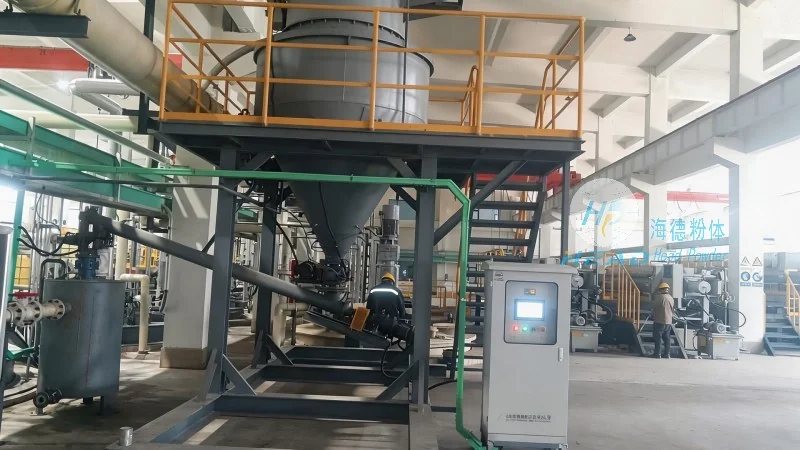
气力输送系统的工作原理及在锌焙砂输送中的应用优势
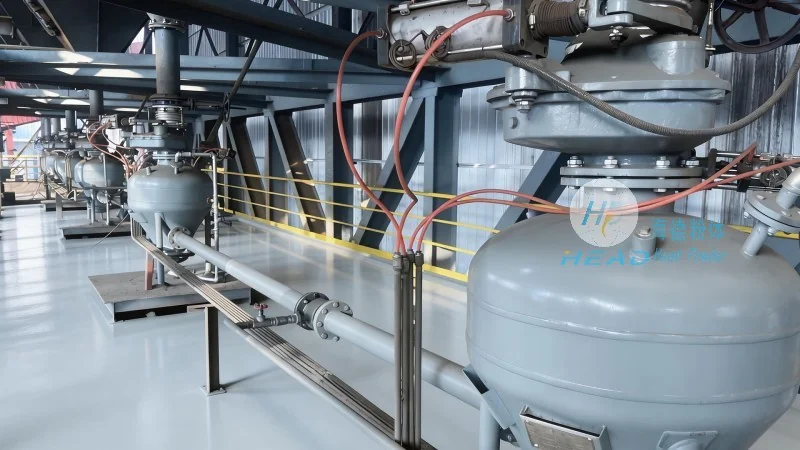
气力输送系统通过压缩空气或高压气体将物料颗粒悬浮于气流中,实现物料的输送。根据气流压力的不同,可分为低压气力输送(压力低于0.1MPa)、中压气力输送(压力0.1-0.7MPa)和高压气力输送(压力高于0.7MPa)。对于锌焙砂这类中等密度、具有通常粘结性的物料,中压或高压气力输送通常更为适用。其优势在于:一是无机械部件与物料直接接触,避免了物料对设备的磨损;二是输送过程连续、平稳,减少了物料堆积和堵塞的风险;三是系统布局灵活,可根据生产现场的空间条件调整管道走向,适应复杂的工艺流程。然而,要实现这些优势,关键在于系统参数的合理设计,尤其是与管道堵塞直接相关的参数。
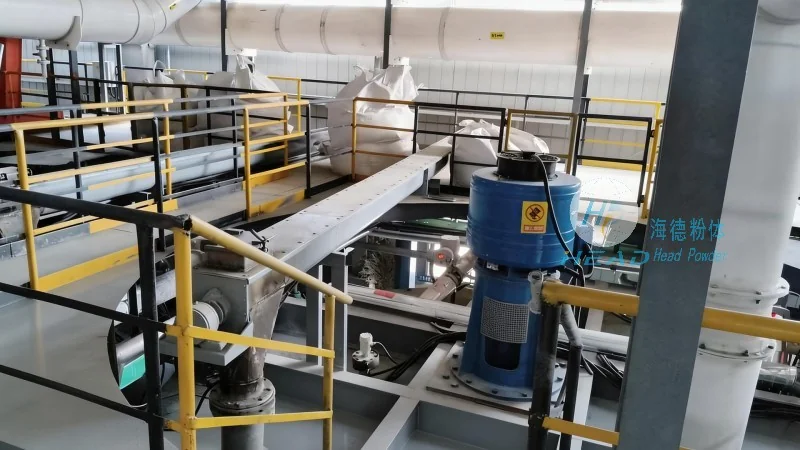
防止管道堵塞的关键设计参数解析
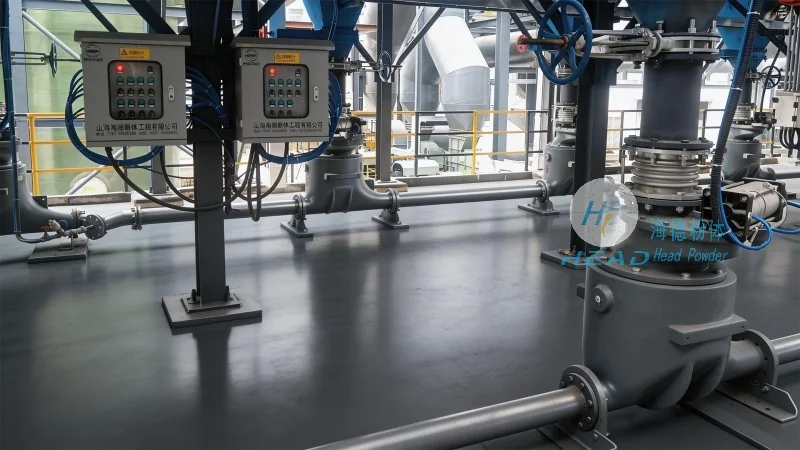
在锌焙砂气力输送系统中,多个设计参数直接影响管道堵塞风险,需重点考虑:首先是管道内径的选择。管道内径过小,会导致气流速度过高,增加物料颗粒的碰撞和摩擦,易使细粉沉积;内径过大则气固比降低,物料输送效率下降。通常,根据锌焙砂的颗粒平均直径和输送量,管道内径应选择在100-300mm之间,具体尺寸需通过计算确定。其次是气流速度(风速)的设定。风速过低,物料无法被有效悬浮,易在管道内壁沉积;风速过高,会增加系统能耗,并可能使物料颗粒磨损管道内壁。对于锌焙砂,适宜的气流速度通常为15-25m/s,具体需结合物料特性调整。第三是气固比(即单位质量物料所需空气量)。气固比过低,物料输送困难;过高则增加能耗。通过计算和试验,锌焙砂的适宜气固比通常为0.8-1.2(kg空气/kg物料),有助于物料在管道内保持悬浮状态。此外,管道布局中的弯头数量和角度也是重要因素。过多的弯头或过小的弯头角度会增加物料的碰撞和沉积风险,通常弯头角度应大于90°,且弯头数量应尽量减少,以降低堵塞概率。最后,系统压力的设定。压力过低,气流速度不足;压力过高,可能使物料颗粒加速碰撞,导致管道磨损加剧。中压气力输送系统通常采用0.3-0.7MPa的压力,可有效平衡输送效率和系统稳定性。