山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
大麦芽作为啤酒酿造的关键原料,其输送与配料的效率直接关系到生产线的整体性能。传统的输送方式往往存在粉尘飞扬、人工操作繁琐、物料损耗大等问题,而海德粉体工程有限公司研发的大麦芽气力输送及自动配料系统,通过集成较好的气力输送技术与自动化控制,为啤酒生产企业提供了高效、环保、较为准确的解决方案。该系统不仅优化了物料流动过程,更从源头支持了酿造配方的稳定性,是现代啤酒生产中不可或缺的设备。
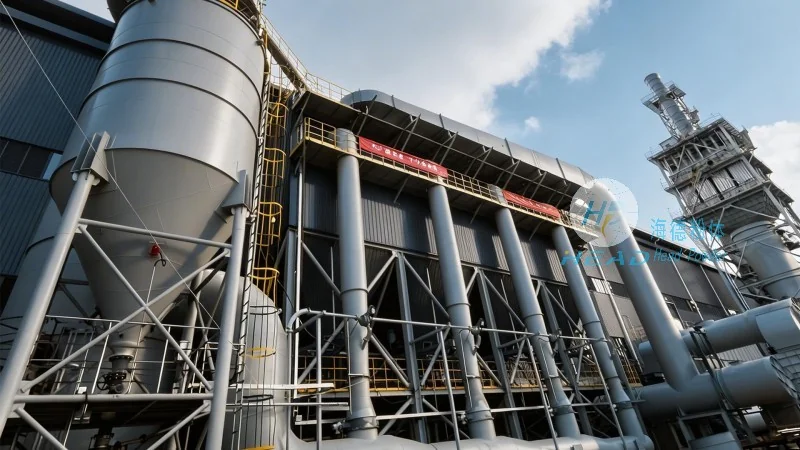
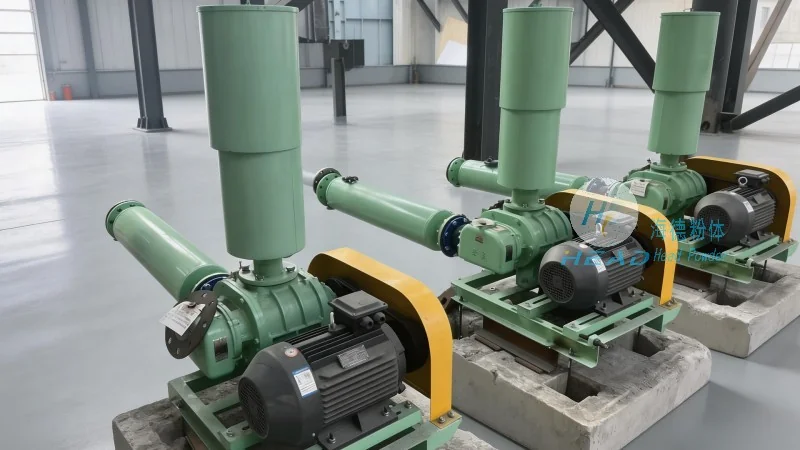
气力输送技术通过气流将大麦芽颗粒输送至指定位置,相比传统机械输送,具有应用优势。系统采用正压或负压输送模式,可根据实际需求灵活选择。正压输送通过风机将空气压入输送管道,推动物料前进,适用于短距离或水平输送;负压输送则通过风机在管道内形成负压,将物料吸入管道,适用于长距离或垂直提升。无论哪种模式,系统均采用密闭管道设计,有效防止粉尘飞扬,符合环保要求。输送管道通常采用耐腐蚀、耐磨损的材质,如不锈钢或特种塑料,有助于持续运行。风机作为系统的动力核心,根据输送量调整风量,有助于物料输送的连续性和稳定性。此外,系统还配备压力传感器和流量监测装置,实时反馈输送状态,便于操作人员及时调整参数,避免堵塞或输送中断。
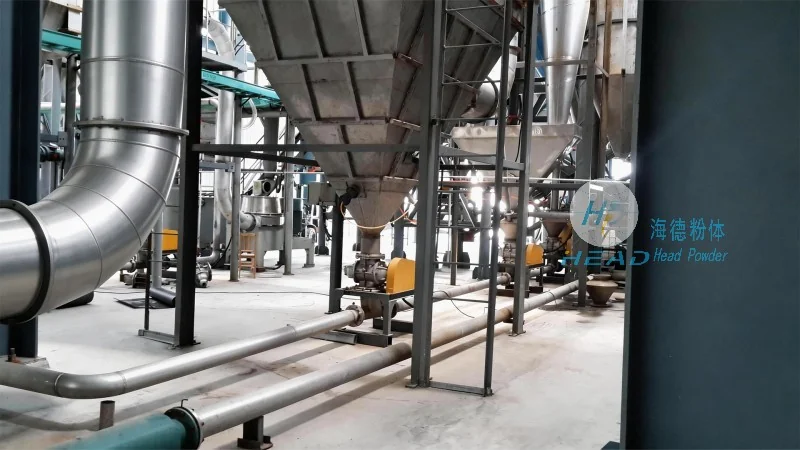
自动配料系统是整个大麦芽输送系统的核心控制单元,负责根据预设配方对大麦芽进行较为准确计量与分配。系统采用高精度称重传感器,通常为电子吊钩秤或料斗秤,其分辨率可达0.1kg甚至更高,能够准确测量每次输送的物料重量。PLC(可编程逻辑控制器)作为系统的“大脑”,负责接收配方指令、控制称重传感器、调节输送速度,并实时计算剩余物料量。用户可通过触摸屏或上位机软件设置多种配方,系统支持配方存储、调用、修改功能,方便不同批次的生产需求。配料过程中,系统通过变频器控制输送风机的转速,调整气流速度,从而控制物料输送量,实现动态配比。例如,在酿造不同类型的啤酒时,大麦芽与辅料的配比可能不同,自动配料系统能快速切换配方,自动调整输送量,有助于每次配料的一致性。此外,系统还具备故障报警功能,当称重传感器异常、管道堵塞或风机故障时,会立即发出警报,提醒操作人员及时处理,避免生产中断。
海德粉体的大麦芽气力输送及自动配料系统在啤酒生产中展现出诸多优势。首先,**提升生产效率**:气力输送速度快,输送距离可达数百米甚至更远,相比传统输送设备,减少了物料转运的中间环节,缩短了生产周期。其次,**降低人工成本**:自动配料系统实现了配料过程的自动化,减少了人工称量、搬运的劳动强度,降低了人工依赖,尤其对于大麦芽等易飞扬、易结块的物料,人工操作风险更高,自动化系统更安全。再者,**减少物料损耗**:密闭输送和较为准确计量有效减少了物料在输送过程中的损耗,据统计,采用该系统后,大麦芽损耗率可降低5%-10%,直接节约生产成本。此外,**有助于配料精度**:系统误差控制在±0.1%以内,有助于酿造配方的稳定性,避免了因配料误差导致的啤酒口感波动,提升了产品质量。最后,**环保节能**:系统采用密闭输送,避免了粉尘污染,符合现代工业的环保要求;同时,通过变频控制风机,根据实际需求调整风量,降低了能耗,实现了节能运行。该系统广泛应用于大型啤酒厂、麦芽加工企业,适用于大麦芽的入库、存储、输送及配料环节,为企业的生产自动化升级提供了有力支持。
以某知名啤酒企业为例,该企业采用海德粉体的大麦芽气力输送及自动配料系统后,取得了显著效果。该企业原有输送系统采用传统皮带输送机,存在粉尘飞扬、输送效率低、人工操作繁琐等问题。更换为气力输送系统后,输送距离从100米延长至300米,输送效率提升了约30%,每天可减少约2小时的物料转运时间。自动配料系统使配料误差从原来的±0.5%降低至±0.1%,有助于了啤酒口感的稳定性。此外,系统运行后,大麦芽损耗率从0.8%降至0.3%,每年可节约大麦芽成本约15万元。企业负责人表示:“海德粉体的系统不仅解决了我们的生产痛点,更提升了产品质量,值得推荐给同行。”
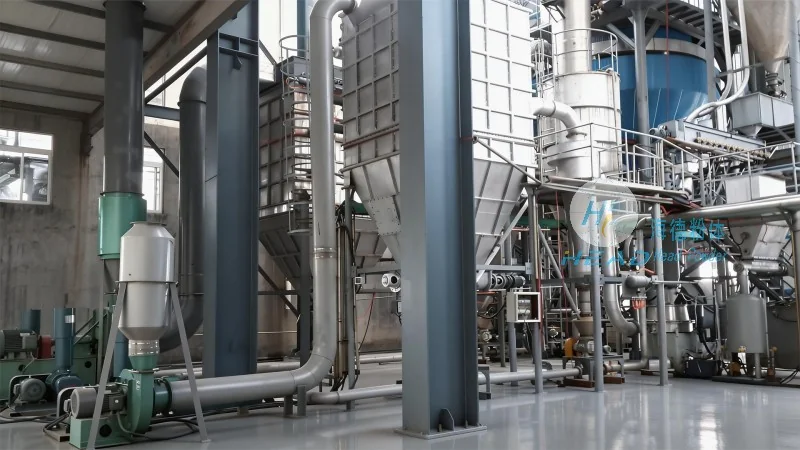
山东海德粉体工程有限公司作为专业的大麦芽输送设备供应商,致力于为客户提供优良品质的气力输送及自动配料系统。公司位于山东济南,拥有专业的研发团队和制造基地,能够根据客户的具体需求定制化设计系统。如果您在啤酒生产中遇到大麦芽输送或配料难题,欢迎联系我们的技术团队。联系人:张经理,电话:15662777102,地址:山东济南。我们将为您提供专业的技术咨询、系统方案设计及安装调试服务,有助于系统正常运行,助力您的企业提升生产效率与产品质量。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部