计量配料系统的工作原理及特点分别是什么
在现代工业生产中,计量配料系统作为物料处理的核心设备,扮演着至关重要的角色。它能够较为准确控制物料的重量或体积,有助于生产过程中的配方准确,从而提升产品质量、降低生产成本。对于需要处理粉体、颗粒等物料的行业,如化工、食品、建材等,计量配料系统的应用尤为广泛。本文将深入探讨计量配料系统的工作原理、核心特点,并介绍山东海德粉体工程有限公司提供的专业解决方案。
计量配料系统的工作原理详解
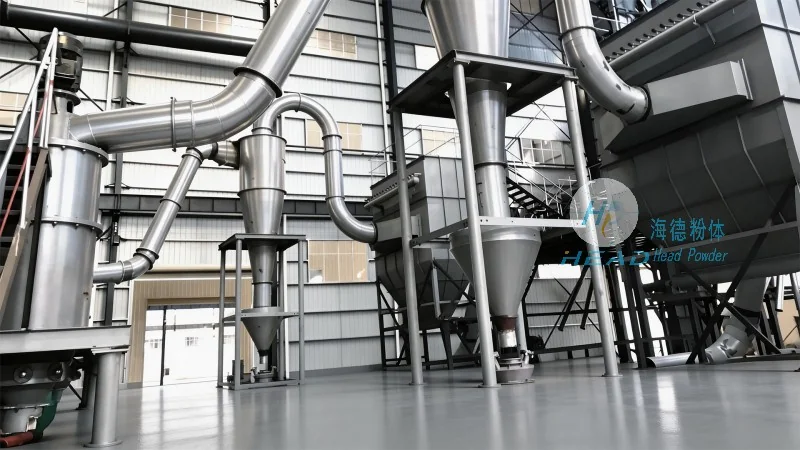
计量配料系统的工作原理基于传感器技术、控制系统和执行机构的协同作用。系统通常由称重传感器、流量传感器、控制器(如PLC或工业计算机)、执行机构(如电机、阀门)以及数据处理单元组成。其工作流程可分为以下几个关键步骤:首先,系统启动后,称重传感器或流量传感器开始实时监测物料的输入状态,将物理量(重量或流量)转换为电信号;其次,控制器接收这些电信号,并与预设的配方参数进行比较分析;接着,根据分析结果,控制器向执行机构发出指令,调整阀门开度或电机转速,以控制物料的流量或重量;最后,系统持续反馈实时数据,有助于配料过程符合预设标准。例如,在化工生产中,系统需要较为准确控制多种化学原料的混合比例,通过传感器实时监测,控制器自动调整,从而有助于最终产品的化学成分稳定。整个过程中,传感器的高精度和控制器的高速响应是有助于配料准确的关键因素,而执行机构的可靠性能则支持了系统的正常运行。
计量配料系统的核心特点分析
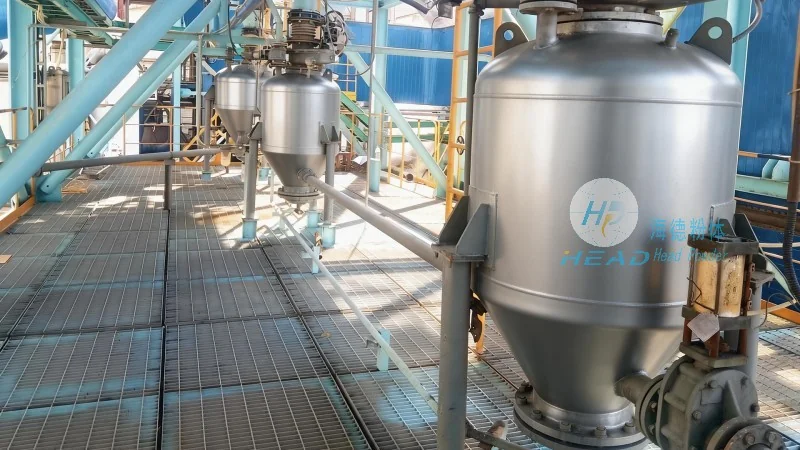
计量配料系统具有多项显著特点,使其成为工业生产中的可作为选择。首先是高精度,现代计量配料系统能够将配料误差控制在极低的范围内,通常在0.1%以内,这对于需要严格配方的行业(如药品、食品)尤为重要。其次是自动化程度高,系统通过预设配方和自动控制,减少了人工干预,不仅提高了生产效率,还避免了人为操作误差。再者,效率快,系统响应迅速,能够快速调整配料参数,适应生产需求的变化,尤其是在大批量生产中,能够有所提升整体产量。此外,适应性强,计量配料系统可以处理多种物料,包括粉体、颗粒、液体等,通过更换传感器或调整参数,即可适应不同物料的特性。同时,稳定性好,系统经过严格校准和测试,长时间运行后仍能保持稳定的配料精度,减少了因设备漂移导致的误差。最后,操作简便,用户可以通过直观的界面输入配方参数,系统提供实时监控和报警功能,降低了操作难度,提高了用户的使用体验。
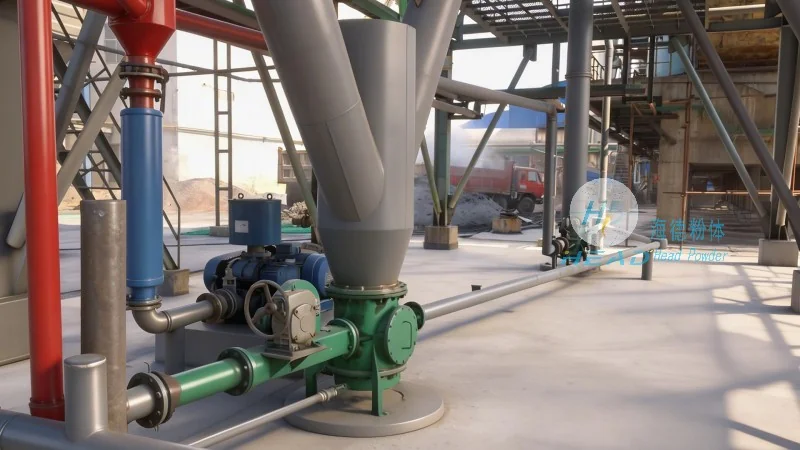
计量配料系统的实际应用场景
计量配料系统广泛应用于多个行业,具体应用场景如下:在化工行业,用于化肥、农药、涂料等产品的原料混合,有助于化学成分的准确,提高产品质量和稳定性;在食品行业,用于奶粉、饮料、烘焙原料的配料,满足食品安全标准,有助于产品口感和营养;在建材行业,用于水泥、混凝土、砂浆的配料,控制骨料、水泥、添加剂的比例,提升建筑材料的性能;在制药行业,用于药品原料的较为准确混合,有助于药品的有效成分和剂量准确,符合药品生产规范。例如,某化肥企业采用计量配料系统后,原料混合误差从2%降低至0.2%,产品合格率提升至98%以上,同时生产效率提高了30%。这些案例充分证明了计量配料系统在提升生产效率和产品质量方面的显著作用。