木纤维粉体气力输送设备的工作原理及特点分别是什么
案例背景
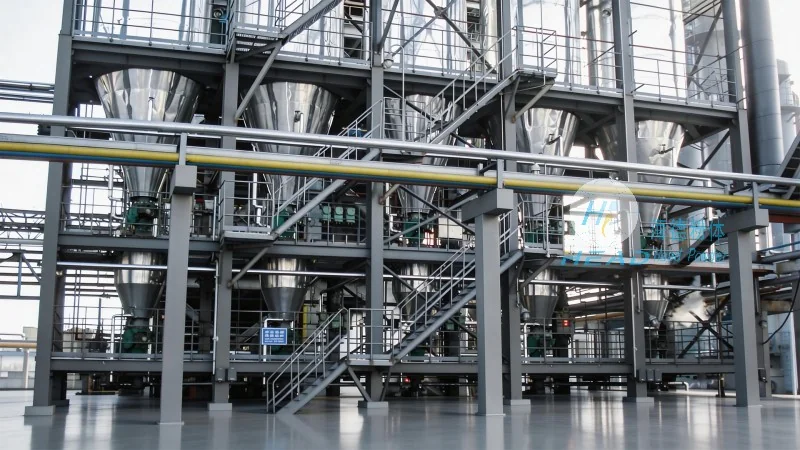
在木纤维加工与输送领域,木纤维粉体气力输送设备已成为提升生产效率与支持物料输送稳定性的关键设备。该设备通过气力输送技术,实现了木纤维等粉体物料的连续、无接触输送,改善了传统输送方式中存在的粉尘飞扬、设备磨损等问题。本文将深入解析木纤维粉体气力输送设备的工作原理,并系统阐述其核心特点,为相关企业提供技术参考与选型指导。
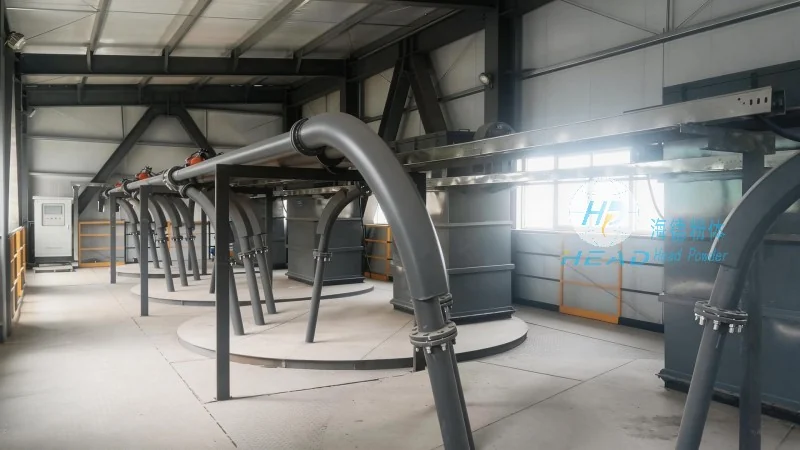
木纤维粉体气力输送设备的工作原理解析
木纤维粉体气力输送设备的工作原理基于气力输送技术,通过压缩空气或惰性气体作为动力,将木纤维粉体物料从供料点输送到接收点。具体工作流程可分为以下几个关键环节:
1. 供料与进料:设备通过料斗或螺旋输送机将木纤维粉体物料送入输送管道。料斗通常配备振动器或搅拌装置,有助于物料均匀进入输送系统,避免堵塞。对于木纤维这种易团聚的物料,部分设备还会设置气流松散器,通过小股气流打散物料,提高输送效率。例如,在木纤维加工车间,料斗内的振动器以特定频率工作,使物料松动,顺利进入输送管道。
2. 输送动力:输送系统通过风机或压缩机产生高压气流,将物料与气流混合形成气固两相流。风机通常采用离心式或罗茨式,根据输送距离和物料特性选择合适的压力与风量。对于短距离输送(如10-20米),离心风机因其结构简单、风量大而常用;对于长距离输送(如超过50米),罗茨风机因其压力高、效率高而成为首选。高压气流在管道内形成高速流动,携带木纤维颗粒向前输送。此过程中,气固两相流的运动状态(如速度、浓度)直接影响输送效果,因此设备需较为准确控制风机的参数,通常通过变频器调节风机的转速,实现风量与压力的动态调整。
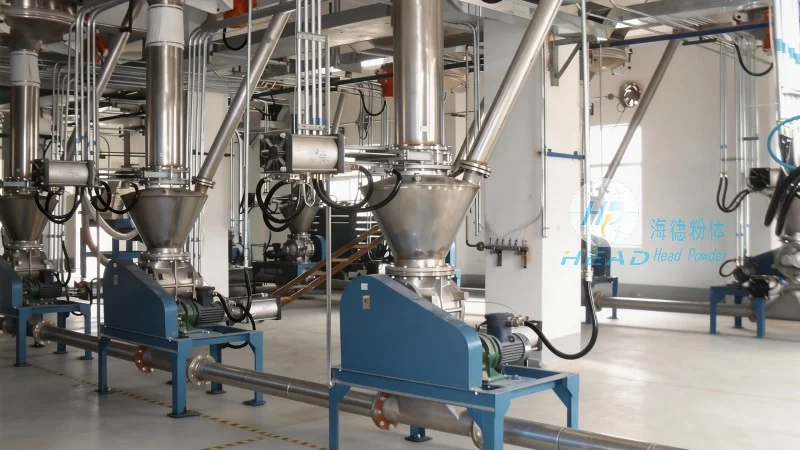
3. 输送管道与转向:输送管道采用耐磨损、耐腐蚀的材料(如不锈钢304/316、聚乙烯或复合管道),以适应木纤维的化学特性。管道内壁光滑,减少物料与管道的摩擦,降低设备损耗。对于长距离或需要转向的输送,设备会设置弯头、三通等部件,通过优化弯头设计(如采用大曲率半径弯头或设置导流板)减少物料在弯头处的沉积与磨损。例如,弯头曲率半径通常为管道直径的3-5倍,导流板可引导气流与物料平稳转向,避免局部流速过高导致物料沉积。
4. 分离与卸料:在接收端,设备通过旋风分离器或袋式过滤器将木纤维物料从气流中分离出来。旋风分离器利用离心力将颗粒与气流分离,分离后的物料落入接收料斗;气流则通过风机排出或循环利用。旋风分离器的分离效率与设备直径、入口风速密切相关,通常直径越大、入口风速越高,分离效果越好。对于木纤维这种细颗粒物料(通常粒径在10-100微米),旋风分离器可达到90%以上的分离效率。部分设备还配备除尘系统,如布袋除尘器,进一步处理尾气中的粉尘,有助于环保要求。分离后的木纤维物料通过出料口进入后续加工环节,完成输送过程。例如,在造纸生产线中,分离后的木纤维直接进入浆池,用于造纸工艺。
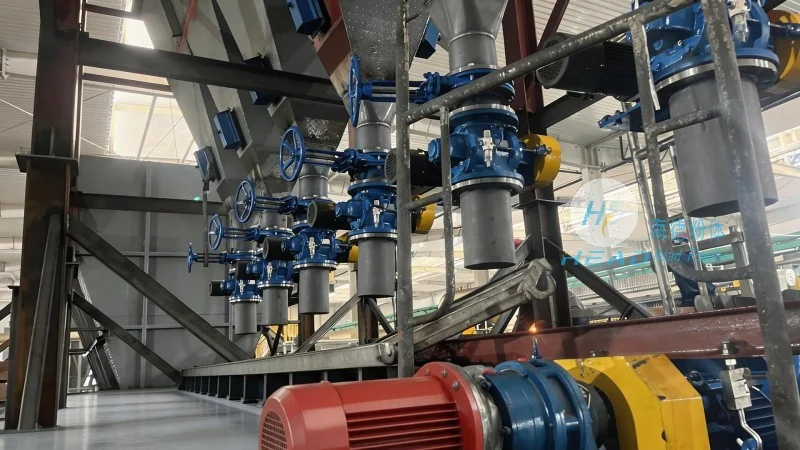
木纤维粉体气力输送设备的核心特点分析
木纤维粉体气力输送设备相较于传统输送方式,具有多项应用优势,具体特点如下:
1. 高效连续输送:设备可实现连续、稳定的物料输送,输送效率高,能够满足大规模木纤维生产线的需求。通过调整风量与压力,可灵活控制输送量,适应不同生产节奏。相比人工或机械输送,气力输送的自动化程度更高,减少了人工干预,提升了生产效率。例如,在木纤维板生产线上,气力输送设备可连续将木纤维从料仓输送到成型机,生产效率比传统人工输送提高3-5倍。
2. 无接触输送,减少污染:气力输送过程中,物料与设备无直接接触,避免了传统输送方式中物料与设备表面的摩擦、磨损,降低了设备维护成本。同时,无接触输送有效防止了木纤维粉尘的飞扬,减少了环境污染,符合现代工业的环保要求。对于需要保持物料纯净度的木纤维产品(如用于造纸或纤维板生产的原料),气力输送是可作为选择。例如,在造纸原料输送中,气力输送可避免物料与金属管道接触,防止金属杂质混入,有助于纸张质量。