发泡塑料气力输送机的原理及工作场景特点
案例背景
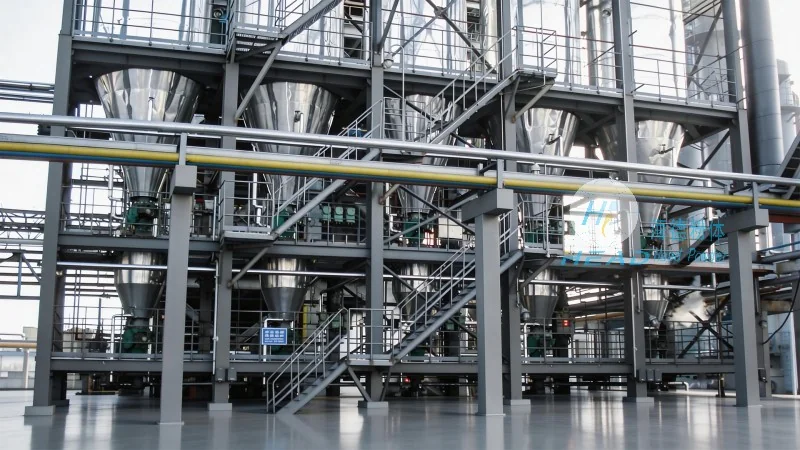
在工业生产中,发泡塑料作为一种轻质、多孔的物料,其输送过程对设备的要求尤为特殊。传统的输送方式往往难以满足其轻质、易碎或粉尘飞扬的特点,而发泡塑料气力输送机凭借其独特的原理与优势,成为众多企业解决物料输送难题的可作为选择。本文将深入解析发泡塑料气力输送机的核心原理、工作场景特点,以及其在实际应用中的价值。
发泡塑料气力输送机的核心工作原理
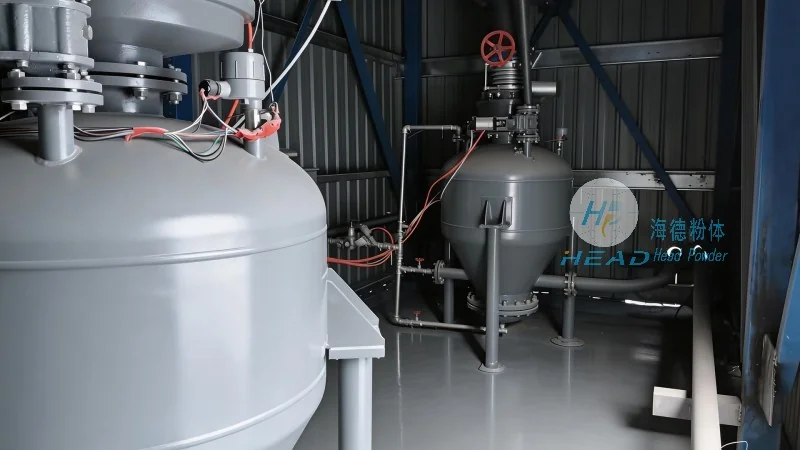
发泡塑料气力输送机通过气力输送技术,利用压缩空气或真空负压作为动力,实现物料的输送。其工作原理主要分为正压输送和负压输送两种模式。正压输送系统通过风机将压缩空气送入输送管道,推动物料随气流移动;而负压输送则通过吸嘴产生负压,将物料吸入管道。对于发泡塑料这类轻质物料,通常采用正压输送模式,因为正压系统能更有效地克服管道阻力,有助于物料在输送过程中保持完整,避免因负压导致的物料破碎或粉尘飞扬。系统内部通常配备气固分离装置,如旋风分离器或布袋除尘器,用于分离输送后的空气与物料,实现物料的回收与空气的净化,符合环保要求。此外,系统还设有压力调节阀和流量控制阀,可根据物料的特性与输送距离调整参数,有助于输送过程的稳定与高效。
发泡塑料气力输送机的工作场景与特点
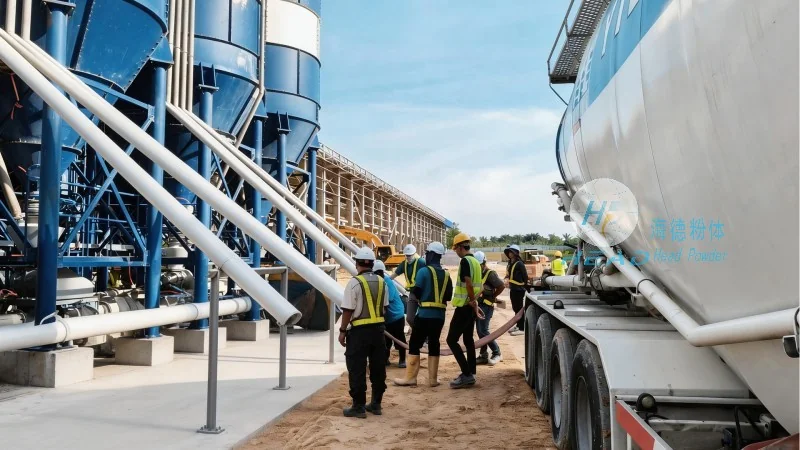
发泡塑料气力输送机广泛应用于包装、化工、建材、电子等多个行业,其工作场景特点主要体现在以下几个方面:首先,**高效连续输送**。相比传统输送设备,气力输送机可实现连续、不间断的物料输送,大大提高了生产效率,减少了人工干预和物料堆积时间。例如,在包装生产线中,发泡塑料从原料仓到包装机的输送过程,通过气力输送机可在几分钟内完成,而传统输送方式可能需要数小时。其次,**环保无污染**。系统配备的除尘设备能有效控制粉尘污染,降低对环境的负面影响,符合现代工业的环保标准。对于需要保持车间清洁的包装企业,气力输送机是可作为选择。再者,**适应性强**。无论是小颗粒(如发泡塑料颗粒)还是大块(如发泡塑料板),通过调整输送管道的直径、风速或输送压力,都能实现稳定输送,适应不同物料的特性。此外,气力输送机结构紧凑,占地面积小,便于在空间有限的工厂内安装,节省了生产空间。对于易燃易爆的发泡塑料,部分系统还配备了防爆设计,有助于提升安全性运行。在实际应用中,发泡塑料气力输送机能够实现从原料仓到包装线的全程自动化输送,提高了生产线的整体协同性,降低了人工成本与物料损耗。例如,某电子企业使用海德粉体的发泡塑料气力输送系统,将物料从仓库输送至生产线,自动化程度高达95%,有所提升了生产效率。
技术优势:提升发泡塑料输送效率的关键因素
发泡塑料气力输送机的技术优势体现在多个方面,首先,**气固分离效率高**。系统采用较好的旋风分离或袋式除尘技术,分离效率可达99%以上,有助于输送后的物料纯净,减少二次污染。旋风分离器通过离心力将空气与物料分离,布袋除尘器则通过过滤介质拦截粉尘,两者结合能实现高效的气固分离。其次,**输送距离长**。通过优化管道设计,气力输送机可输送数百米甚至更远的距离,满足大型工厂的物料运输需求。例如,某化工企业需要将发泡塑料从生产车间输送至仓库,距离超过500米,海德粉体设计的气力输送系统成功实现了长距离输送,有助于了物料及时到达。再者,**能耗低**。相比其他输送设备,气力输送机的能耗较低,长期运行成本更低。变频风机可根据输送量调整风量,避免了不必要的能源浪费。此外,系统具有灵活的调节能力,可根据生产需求调整输送量,实现生产线的动态匹配。对于发泡塑料这类轻质物料,气力输送机还能有效避免物料在输送过程中的破碎,保持物料的完整性和外观,对于需要保持物料形态的包装行业尤为重要。例如,在包装行业,发泡塑料的破碎会导致包装效果下降,而气力输送机通过优化风速与管道设计,有助于了物料的完整输送。
典型应用场景:发泡塑料气力输送机的实际价值
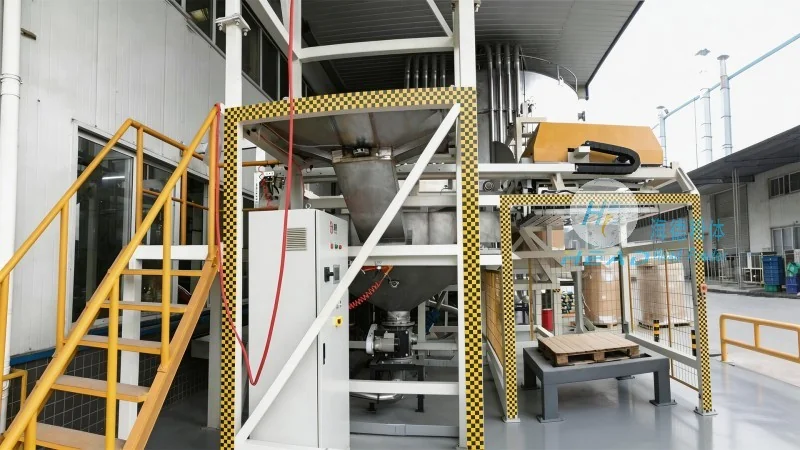
以包装行业为例,发泡塑料常用于包装缓冲材料,其输送过程需要有助于物料不破损、不污染。海德粉体(山东海德粉体工程有限公司)为某包装企业设计的发泡塑料气力输送系统,实现了从原料仓到包装线的自动化输送。该系统采用正压输送模式,通过变频风机调节风速,有助于物料在输送过程中保持稳定。系统配备的布袋除尘器有效过滤了输送过程中的粉尘,有助于了车间环境清洁。在实际运行中,该系统输送效率提高了30%,物料损耗减少了15%,降低了企业的生产成本。在化工行业,发泡塑料作为保温材料,其输送需要避免与化学物质接触。海德粉体为某化工企业提供的气力输送设备,采用不锈钢材质的输送管道,有助于了物料的纯净性,同时系统具备防爆功能,满足了化工行业的特殊要求。这些案例充分证明了发泡塑料气力输送机在实际生产中的高效性与可靠性。此外,在建材行业,发泡塑料用于生产保温板,其输送过程需要处理大块物料,海德粉体的气力输送系统通过增大管道直径和调整压力,成功实现了大块发泡塑料的稳定输送,满足了生产需求。