硫酸钾粉体气力输送系统简介与结构原理介绍
硫酸钾作为农业生产中关键的钾肥资源,其高效、稳定的输送方式直接关系到生产效率与产品质量。传统输送方式如皮带输送机、斗式提升机等,在长距离、高粉尘环境下易出现物料堵塞、效率低下、粉尘飞扬等问题,难以满足现代硫酸钾生产企业规模化、自动化生产的需求。为此,硫酸钾粉体气力输送系统应运而生,它通过气力输送技术,实现了粉体物料的连续、无接触、高效输送,为硫酸钾生产企业的生产流程优化提供了关键技术支持,有所改善了生产线的整体运行效率与环保水平。
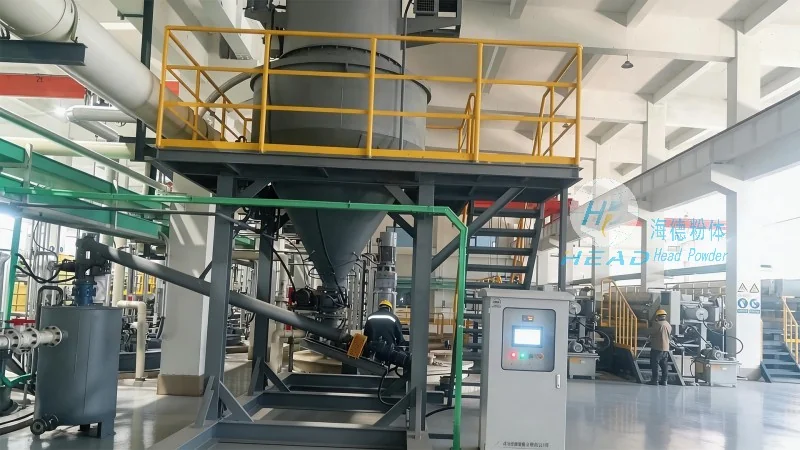
系统整体结构解析:关键设备与组件构成
硫酸钾粉体气力输送系统是一个集供料、输送、分离、除尘于一体的集成化设备系统,主要由以下核心组件构成:
1. 供料装置:通常采用螺旋给料机或星型卸料器。螺旋给料机通过变频调速电机控制螺旋的转速,实现物料的均匀、连续供料,并可根据生产需求调整供料量;星型卸料器则通过旋转的星形叶片将物料送入输送管道,同时具备良好的密封性能,防止粉尘外泄。
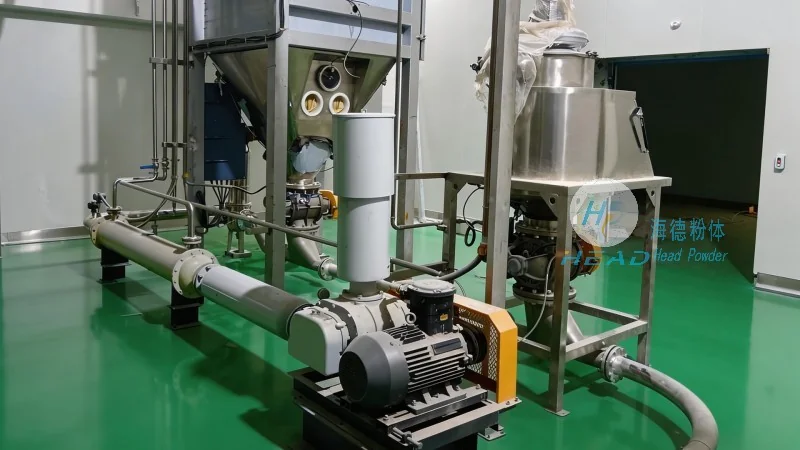
2. 输送管道:采用耐腐蚀、耐磨损的不锈钢(如304、316)或塑料(如聚乙烯PE)材质,根据输送距离、压力与输送量设计管道内径与长度。管道内壁光滑,减少物料与管道的摩擦,降低堵塞风险,有助于输送的稳定性。
3. 气源系统:以罗茨风机为核心动力设备,提供稳定的高压空气。罗茨风机通过转子旋转,将空气压缩至所需压力(通常为0.5-1.0MPa),作为输送的动力源。风机的风量与压力可根据输送量与距离调整,有助于气固两相流的稳定流动。
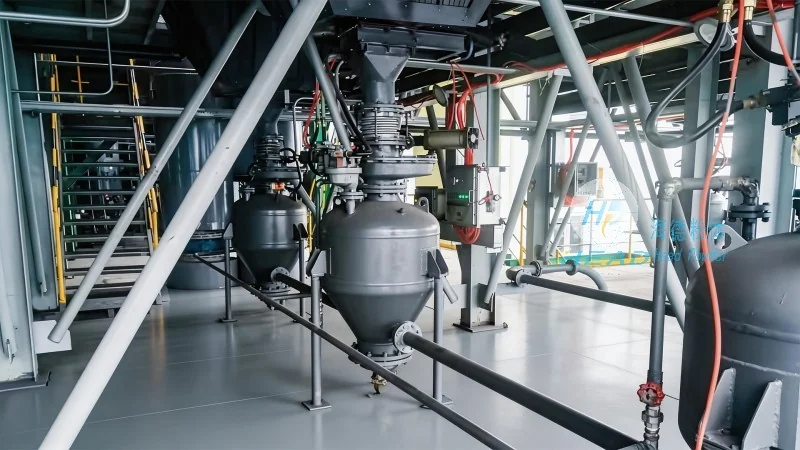
4. 分离与除尘装置:在输送终点设置旋风分离器与布袋除尘器。旋风分离器通过离心力将气固两相流中的粉体分离,粉体落入收集斗;布袋除尘器则进一步过滤空气中的细小粉尘,有助于排放的空气符合环保标准。部分系统还配备空气循环装置,将洁净空气回用,降低能耗。
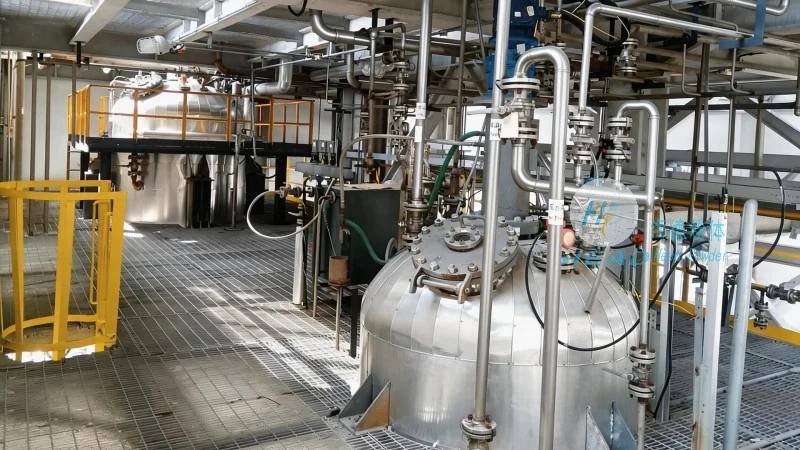
5. 控制系统:采用PLC(可编程逻辑控制器)实现自动化控制。系统通过传感器监测压力、流量、温度等参数,自动调节风量与供料量,有助于输送效率与稳定性。同时,控制系统具备故障报警与维护提示功能,便于操作人员及时处理问题。
工作原理详解:从供料到输送的完整流程
系统工作原理基于正压气力输送技术,具体流程如下:首先,供料装置将硫酸钾粉体送入输送管道,同时气源系统通过罗茨风机提供高压空气,与粉体混合形成气固两相流。混合物在管道内以高速(通常为15-30m/s)流动,克服管道阻力,输送至终点。在终点,通过旋风分离器实现气固分离,粉体落入收集装置,空气则进入布袋除尘器,粉尘被过滤后,洁净空气通过风机排出或循环回用。整个过程中,控制系统实时监测各参数,自动调节风量与供料量,有助于输送效率与稳定性。例如,当输送量增加时,系统会自动提高风量,有助于气固两相流的密度与速度保持稳定,避免堵塞或输送效率下降。