消石灰粉气力输送设备简介
在工业生产中,消石灰粉作为一种重要的化工原料,其高效、安全的输送方式直接影响生产线的整体效率。气力输送设备凭借其无粉尘污染、输送距离长、自动化程度高等优势,成为处理消石灰粉的可作为选择。本文将详细介绍消石灰粉气力输送设备的核心构成、技术特点及应用优势,帮助用户全面了解该设备在工业生产中的应用价值。消石灰粉通常具有易结块、易飞扬的特性,传统输送方式如人工装卸或皮带输送容易导致粉尘飞扬,不仅影响工作环境,还可能造成职业健康风险。而气力输送设备通过密闭管道输送,改善了这些问题,是现代工业生产中不可或缺的粉体输送解决方案。
设备系统组成与工作原理
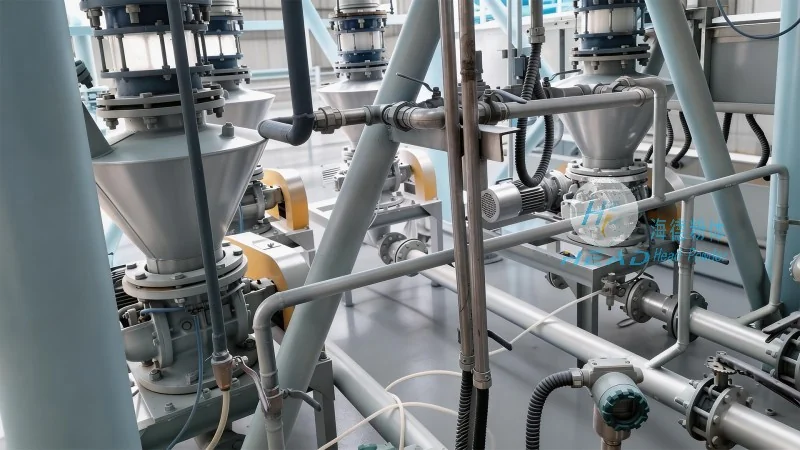
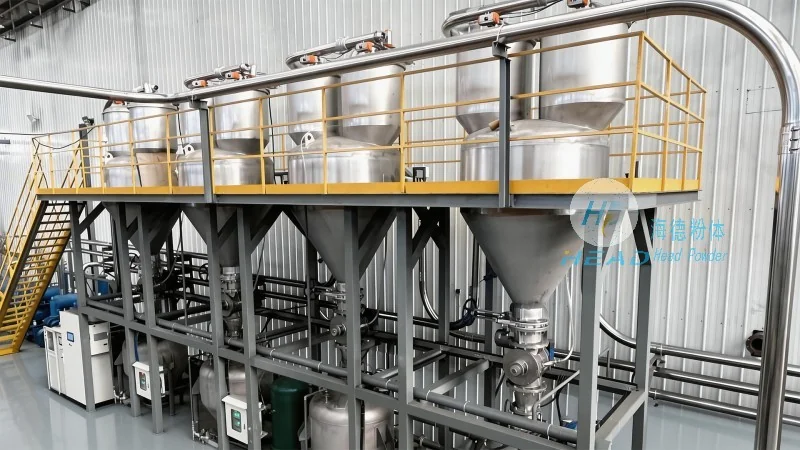
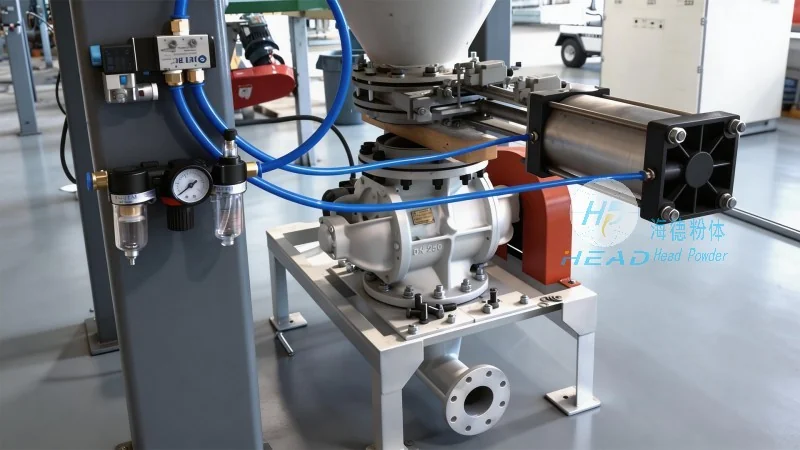
消石灰粉气力输送系统通常由供料单元、输送单元、控制单元及辅助设备组成,各部分协同工作实现粉体的连续输送。首先,供料单元负责将消石灰粉从料仓或储罐中均匀送入输送管道。该单元通常配备振动给料机或螺旋输送机,通过调节给料速度有助于粉体流量稳定,避免堵塞或输送中断。例如,振动给料机通过振动使粉体在料斗内流动,均匀进入输送管道;螺旋输送机则通过螺旋叶片的旋转推动粉体前进,适用于中小流量输送。其次,输送单元是系统的核心,包括输送管道、风机及压力控制装置。风机通过产生气流将粉体颗粒与空气混合形成气固两相流,在管道内实现长距离输送。系统采用负压或正压输送方式,可根据实际需求选择:负压输送适用于短距离或对环境要求较高的场景,风机在管道内产生负压,吸入粉体;正压输送则适用于长距离或需要密闭输送的场合,风机在管道内产生正压,将粉体压送至目的地。输送管道通常采用不锈钢或塑料材质,耐腐蚀、耐磨损,有助于长期使用。压力控制装置用于调节系统压力,保持输送稳定。控制单元则通过PLC或智能控制系统实现设备的自动化运行,包括启停控制、流量调节、压力监测及故障报警等功能。例如,当系统压力异常或流量不足时,控制单元会自动报警并停止运行,避免设备损坏。此外,辅助设备如除尘器、过滤器等用于处理输送过程中产生的粉尘,有助于环境清洁。除尘器通常采用布袋除尘或电除尘技术,将粉尘收集后回收利用,减少环境污染。
技术优势与应用场景
与传统的皮带输送、螺旋输送等设备相比,消石灰粉气力输送设备具有多项应用优势。首先,效率更高,可实现连续、大流量的粉体输送,减少人工干预,提高生产线的自动化水平。例如,某化工企业采用气力输送设备后,输送效率比传统方式提高了30%,每小时可输送15吨消石灰粉,满足大规模生产需求。其次,无粉尘污染,通过密闭输送系统,有效控制粉尘飞扬,改善工作环境,降低职业健康风险。传统皮带输送中,粉体容易从皮带缝隙中泄漏,导致粉尘飞扬,而气力输送设备充分密闭,粉尘不会外泄。再次,适应性强,可输送多种不同性质的粉体,包括易结块、易飞扬的消石灰粉,且输送距离可达数百米甚至更远,满足不同生产布局的需求。例如,在建材行业,消石灰粉需要从仓库输送至生产车间,距离可达800米,气力输送设备轻松实现。此外,设备维护简便,关键部件如风机、管道等设计合理,使用寿命长,降低了长期运营成本。风机采用耐磨材料,管道内壁光滑,减少了粉体对设备的磨损。最后,节能环保,相比正压输送,负压输送能耗更低,且无粉尘泄漏,符合国家环保要求。在应用场景方面,该设备广泛应用于化工、环保、建材、食品等多个行业。例如,在化工生产中,用于输送消石灰粉进行中和反应,处理工业废水中的酸性物质;在环保领域,用于处理工业废水中的碱性物质,调节pH值;在建材行业,用于生产石灰制品的原料输送,如石灰砖、石灰砂浆等。无论在何种场景下,气力输送设备都能为用户带来高效、稳定的生产体验,提升生产效率,降低运营成本。
实际应用案例与效果
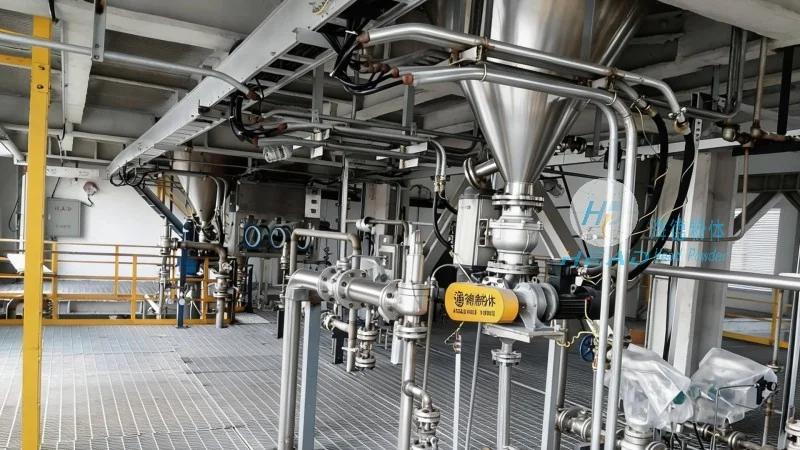
以某化工企业为例,该企业采用海德粉体工程的消石灰粉气力输送系统后,生产效率有所提升。原本需要人工装卸的消石灰粉,通过气力输送设备实现了自动化连续输送,输送距离达500米,流量稳定在每小时10吨。系统运行稳定,无粉尘泄漏,工作环境得到有所改善。企业负责人表示,该设备不仅提高了生产效率,还降低了人工成本和环保处理费用,经济效益显著。具体来说,人工装卸需要10名工人,每天工作8小时,而气力输送设备只需2名操作人员,减少了70%的人工成本。同时,传统皮带输送中产生的粉尘需要专门的除尘设备处理,而气力输送设备充分密闭,无需额外除尘,每年可节省约5万元的环保费用。类似的成功案例表明,消石灰粉气力输送设备在工业生产中具有广泛的应用前景和实际价值。海德粉体工程作为专业的粉体输送设备制造商,已为众多企业提供定制化的气力输送解决方案,积累了丰富的经验。这些案例充分证明了气力输送设备在提高生产效率、降低成本、改善环境方面的优势。