智能拆包粉体气力输送设备的优势特点
在工业生产中,粉体物料的输送是许多行业的关键环节,而智能拆包粉体气力输送设备凭借其高效、智能、环保的特点,成为现代工业生产中的可作为选择。该设备集成了智能拆包技术与气力输送技术,能够实现从物料拆包到输送的全程自动化,有所改善了生产效率与安全性,广泛应用于化工、食品、制药、建材等多个领域。随着工业自动化水平的不断提高,智能拆包粉体气力输送设备已成为提升生产效率、降低运营成本的重要工具。
智能拆包粉体气力输送设备的主要特点在于其智能化的拆包系统。传统粉体物料输送往往需要人工拆包,不仅效率低下,还可能因操作不当导致物料损耗或污染。而智能拆包系统通过集成光电识别、机械臂抓取等优化技术,能够快速、准确地完成物料包装的拆解。例如,对于袋装粉体物料,设备通过识别包装袋的形状与特征,自动调整机械臂的抓取位置与力度,实现无损伤拆包。智能拆包设备通常配备多重安全防护措施,如传感器检测包装袋是否到位、过载保护等,有助于拆包过程的安全可靠。相比人工拆包,智能拆包系统可将拆包效率提升3-5倍,同时减少约80%的物料损耗,有所降低了生产成本。
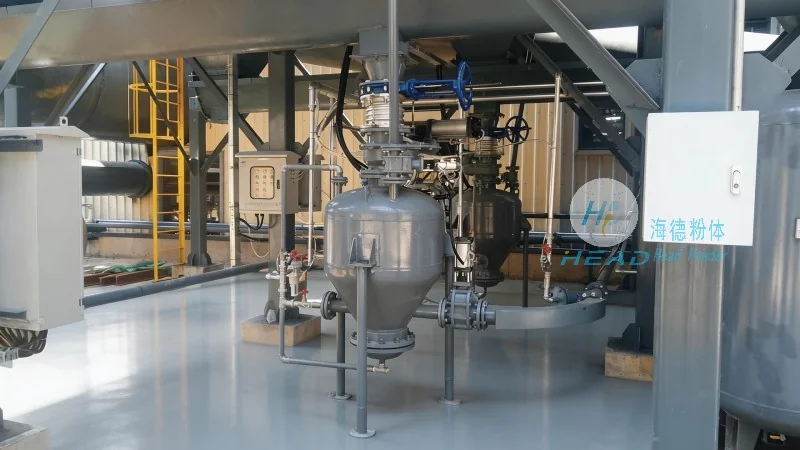
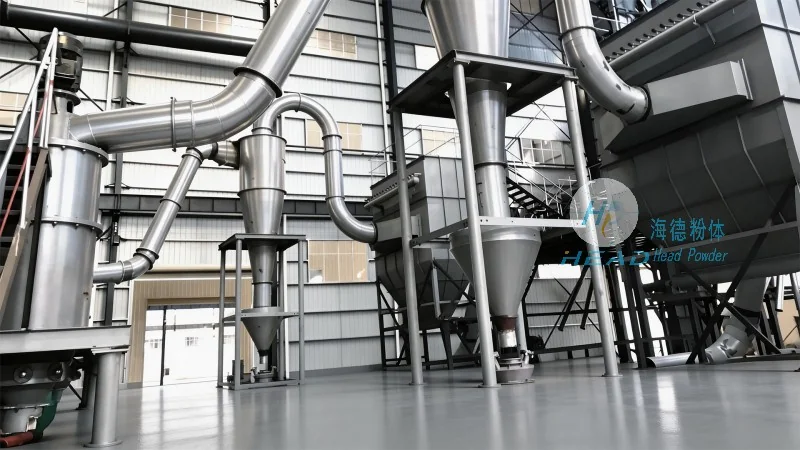
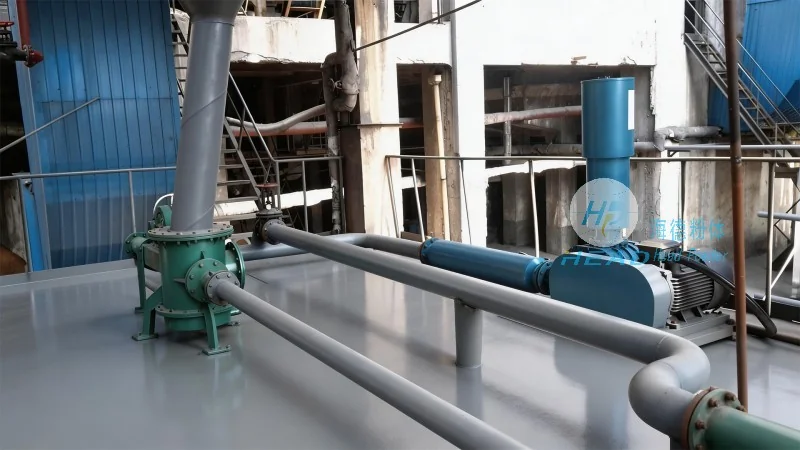
在气力输送方面,该设备采用优化的气力输送技术,通过压缩空气或真空系统,将粉体物料从起点输送到终点。与传统的皮带输送、斗式提升机等设备相比,气力输送具有无粉尘污染、输送距离远、适应性强的优势。特别是对于易扬尘、易结块的粉体物料,气力输送能够有效避免粉尘飞扬,减少对环境的污染,同时保持物料的均匀性。例如,在化工生产中,输送易燃易爆的粉体物料时,气力输送的密闭系统能够防止粉尘爆炸,提高了生产安全性。此外,气力输送系统可以根据生产需求灵活调整输送速度和流量,满足不同生产场景下的物料输送要求。通过智能控制系统,设备能够实时监测输送压力、流量等参数,自动调节压缩空气压力或真空度,有助于物料输送的稳定与高效。
提升生产效率的关键优势
智能拆包粉体气力输送设备在提升生产效率方面表现出色。首先,自动化拆包与气力输送的集成,实现了物料从拆包到输送的连续作业,减少了物料在输送过程中的停留时间,提高了生产线的整体效率。例如,在化工生产中,粉体原料的快速输送能够缩短生产周期,提高设备利用率。据统计,采用智能拆包粉体气力输送设备后,生产线的效率可提升20%-30%,缩短生产周期约15%。其次,设备的高输送效率能够满足大规模生产的需求,对于需要处理大量粉体物料的工厂,气力输送系统能够以较高的流量稳定输送物料,有助于生产线的连续运行。例如,在食品加工厂,每小时输送面粉的量可达10吨以上,满足大规模生产的需求。此外,智能控制系统使得设备可以根据生产需求自动调节输送参数,优化生产流程,进一步提升了生产效率。通过预设的生产参数,设备能够自动启动或停止输送,减少不必要的能耗与人工干预。
环保节能与维护便捷性
除了效率优势,智能拆包粉体气力输送设备在环保节能方面也具有显著特点。传统输送方式可能产生大量粉尘,不仅影响工人健康,还可能造成环境污染。而气力输送系统通过密闭输送,有效控制了粉尘的飞扬,减少了空气污染,符合现代工业的环保要求。例如,在制药行业,设备采用GMP标准设计,输送过程中无粉尘泄漏,有助于药品生产环境的洁净度。同时,设备采用节能型电机和变频控制系统,降低了运行能耗。相比传统输送设备,智能拆包粉体气力输送设备的能耗可降低约30%,减少了生产成本。在维护方面,设备结构设计合理,关键部件采用耐磨、耐腐蚀材料,延长了设备的使用寿命。例如,输送管道采用不锈钢材质,耐腐蚀性强,使用寿命可达10年以上。此外,设备配备智能诊断系统,能够实时监测设备运行状态,提前预警故障,减少了停机时间。通过远程监控,技术人员可以及时处理设备问题,降低了维护成本与停机损失。
应用场景与行业适配
智能拆包粉体气力输送设备广泛应用于多个行业,满足不同粉体物料的输送需求。在化工行业,该设备可用于输送化工原料、催化剂、助剂等粉体物料。例如,在化肥生产中,设备用于输送尿素、磷肥等粉体原料,有助于生产过程中的物料纯净与输送效率。在制药行业,设备符合GMP标准,用于输送药品原料、辅料等粉体,有助于药品生产的合规性与安全性。在食品行业,设备采用卫生级设计,用于输送面粉、糖粉、奶粉等食品粉体,满足食品生产的高卫生要求。在建材行业,设备用于输送水泥、粉煤灰、石灰等粉体物料,提高建材生产线的效率与环保性。不同行业可以根据自身需求选择合适的智能拆包粉体气力输送设备,实现物料的较为准确、高效输送。例如,对于需要长距离输送的工厂,可采用正压气力输送系统;对于需要输送易燃易爆物料的工厂,可采用负压气力输送系统,有助于生产安全。