如何设计合理的烧结石灰气力输送系统方案?
烧结石灰作为一种关键的工业原料,广泛应用于水泥生产、建材制造及化工领域。其输送过程直接影响生产线的连续性与效率。传统输送方式如皮带输送机、斗式提升机在处理烧结石灰时,常面临粉尘飞扬、设备磨损严重、输送距离受限等问题。为解决这些问题,气力输送系统成为理想的解决方案。本文将详细介绍如何设计合理的烧结石灰气力输送系统方案,有助于系统高效、稳定、环保。
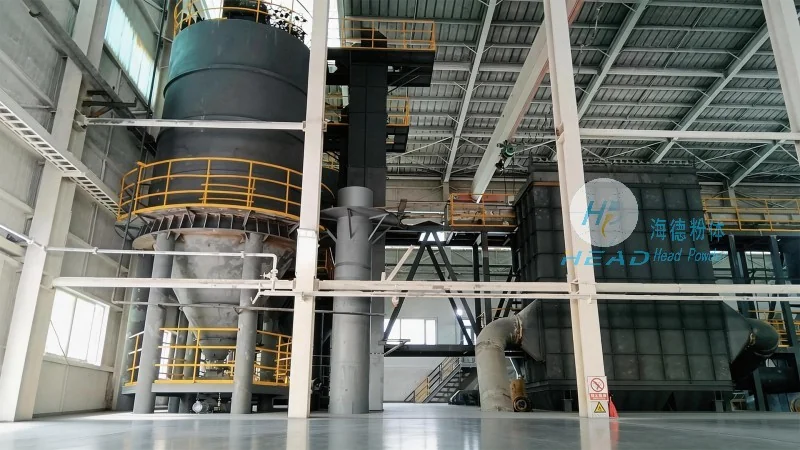
系统设计核心要素:设计烧结石灰气力输送系统时,需从多个维度进行综合考量。首先,物料的物理特性是基础。烧结石灰颗粒通常较大(0.1-5mm),密度较高(2.5-3.0g/cm³),且易产生静电,这些特性决定了输送系统的选型。例如,颗粒较大时,可能需要采用大直径管道或增加管道坡度;静电问题则需考虑静电消除装置。其次,输送距离与输送量是关键参数。输送距离越长、输送量越大,系统所需的压力与功率就越高。需通过计算确定风机的风量、风压及功率,有助于满足实际需求。此外,系统布局需考虑现场空间限制,如管道的弯曲半径、设备安装位置,避免影响其他设备或人员操作。最后,环保要求不可忽视。系统需配备有效的除尘装置,有助于粉尘排放符合国家环保标准,减少对周边环境的影响。
气力输送类型选择:气力输送系统主要分为正压输送和负压输送两种类型,各有优缺点,适用于不同场景。正压输送系统通过风机将压缩空气送入输送管道,推动物料前进,物料在管道内呈悬浮状态。其优点是输送能力大、对物料适应性广,适用于长距离、大输送量的场景;缺点是对管道密封要求高,若密封不良会导致空气泄漏,影响输送效率。负压输送系统则通过风机在管道内形成负压,吸入物料,物料同样呈悬浮状态。其优点是对环境干扰小,粉尘不易外泄;缺点是输送能力相对较小,对风机要求较高,且管道内负压易导致粉尘泄漏。对于烧结石灰输送,正压系统因其输送能力更强、对物料适应性更广,成为常见选择。但具体选择需根据实际需求综合评估,如输送距离超过100米或输送量超过30吨/小时,正压系统更合适。
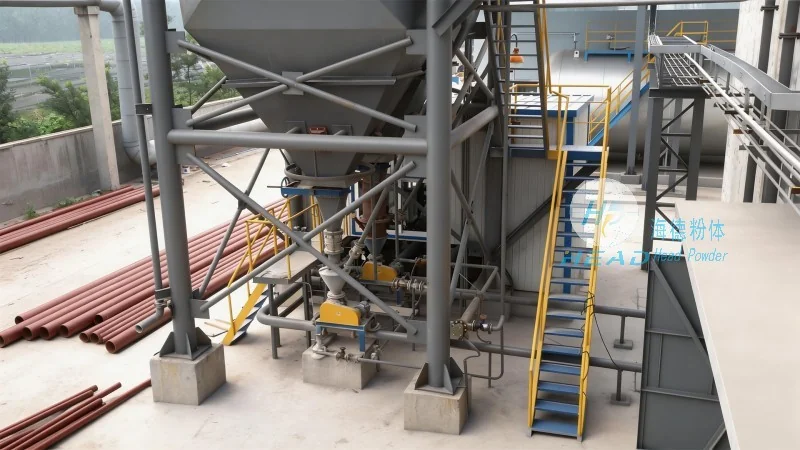
系统主要设备配置:一个完整的烧结石灰气力输送系统通常包括以下核心设备:1. 供料装置:负责将物料从料仓均匀送入输送管道。常用的有螺旋输送机、星型卸料器或振动给料机。螺旋输送机适用于小颗粒物料,星型卸料器适用于大颗粒或块状物料,振动给料机则适用于需要较为准确控制给料量的场景。2. 输送管道:采用耐磨损、耐腐蚀的材料,如不锈钢(304或316)或特殊涂层钢管。管道直径根据输送量确定,通常为100-500mm,输送量越大,管道直径越大。管道布局应尽量减少弯头数量,采用大半径弯头(如R≥5D),以降低阻力损失。3. 收料设备:用于收集输送结束后的物料。常用的有旋风分离器、布袋除尘器或电除尘器。旋风分离器结构简单、效率高,适用于小颗粒物料;布袋除尘器则适用于大颗粒或粉尘浓度高的场景。4. 风机:系统的心脏,负责提供输送所需的压力与风量。通常采用离心风机,根据系统压力选择不同型号,如低压风机(风压≤1000Pa)、中压风机(风压1000-3000Pa)或高压风机(风压>3000Pa)。5. 控制装置:通过传感器(如压力传感器、流量传感器)与控制器,实时监测系统运行状态,如风压、风量、温度等,实现自动化控制。当系统出现异常时,能自动报警或停机,有助于系统安全使用。
运行效率与成本控制:合理的系统设计能有所提升运行效率与降低成本。首先,通过优化管道布局减少弯头数量,降低阻力损失。例如,将直管长度增加至弯头数量的2-3倍,可减少约20%的阻力。其次,选择高效风机提高输送能力。变频控制风机,根据实际输送量调节风量,可节能20%以上。再次,采用耐磨损的设备部件,如管道内壁涂层或耐磨衬板,降低设备磨损率,减少维护成本。此外,定期维护计划与备件储备也能降低长期运营成本。环保方面,高效除尘系统不仅能减少粉尘排放,还能回收物料,实现资源循环利用,进一步降低成本。
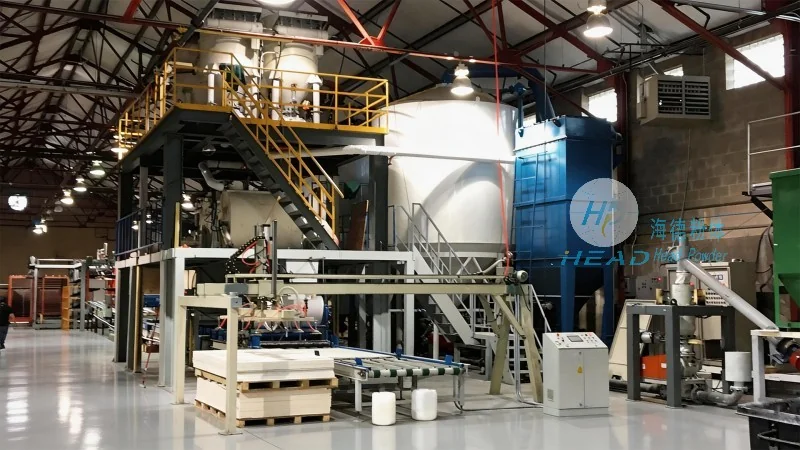
实际应用案例分享:山东某水泥厂采用海德粉体设计的烧结石灰气力输送系统,成功实现了从原料库到生料磨的长距离输送。该系统采用正压输送方式,输送距离约300米,输送量达80吨/小时。系统运行稳定,物料输送效率达95%以上,粉尘排放浓度低于50mg/m³,符合国家环保标准。通过该案例,海德粉体展示了其在烧结石灰气力输送系统设计方面的专业能力与实际应用效果。客户反馈系统运行后,生产效率提升30%,设备维护成本降低15%,综合成本降低约8%。
联系我们:如果您在烧结石灰输送方面遇到技术难题或需要定制化系统方案,欢迎联系山东海德粉体工程有限公司。公司地址位于山东济南,联系人张经理,电话为15662777102。我们将为您提供专业的技术支持与解决方案,助力您的生产效率提升与环境安全达标。海德粉体致力于为客户提供优良品质的粉体输送解决方案,期待与您合作。