型砂气力输送工作原理和分类应用介绍
型砂气力输送作为一种现代化的物料输送技术,在工业生产中扮演着至关重要的角色。其工作原理主要基于空气动力学的原理,通过压缩空气或真空设备,将型砂等颗粒物料与气流混合,实现物料的连续、稳定输送。具体来说,当气流通过输送管道时,会形成通常的压力或真空环境,使型砂颗粒随气流运动,从而完成从起点到终点的输送过程。这种输送方式相比传统的机械输送(如皮带输送、螺旋输送),具有更高的灵活性和适应性,尤其适用于型砂等易扬尘、易磨损的物料。在输送过程中,气流速度、压力以及输送管道的直径等因素都会影响输送效果。通常,气流速度需要控制在通常范围内,过高的气流速度会导致能量浪费,而过低的气流速度则可能造成物料堵塞。压力控制方面,正压系统需要有助于输送起点压力高于大气压,通常在0.5-1.0MPa之间,而负压系统则需要有助于输送终点真空度达到通常水平,通常在-0.5至-1.0bar之间。通过较为准确控制这些参数,可以有助于型砂颗粒在气流中稳定输送,避免颗粒沉积或堵塞管道,从而实现高效、稳定的输送效果。
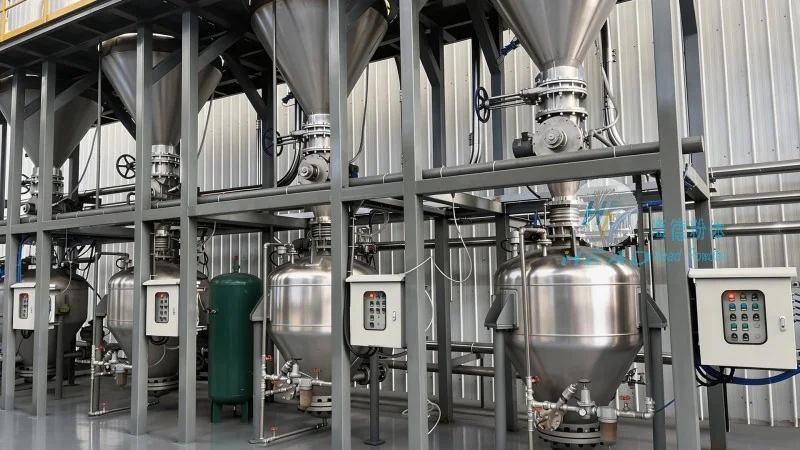
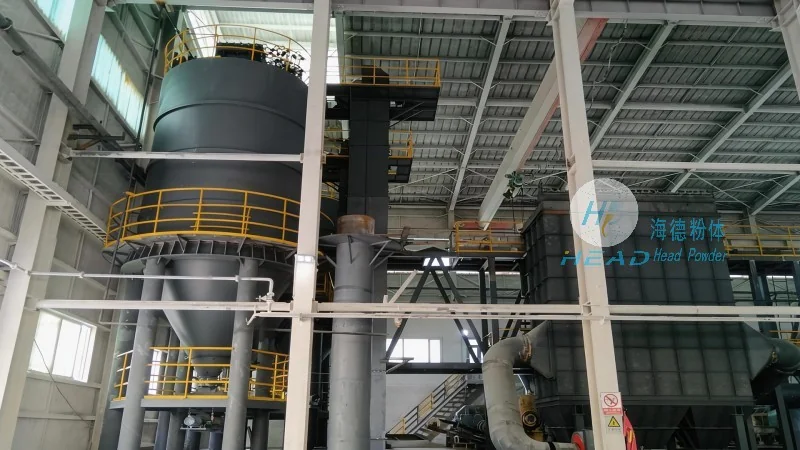
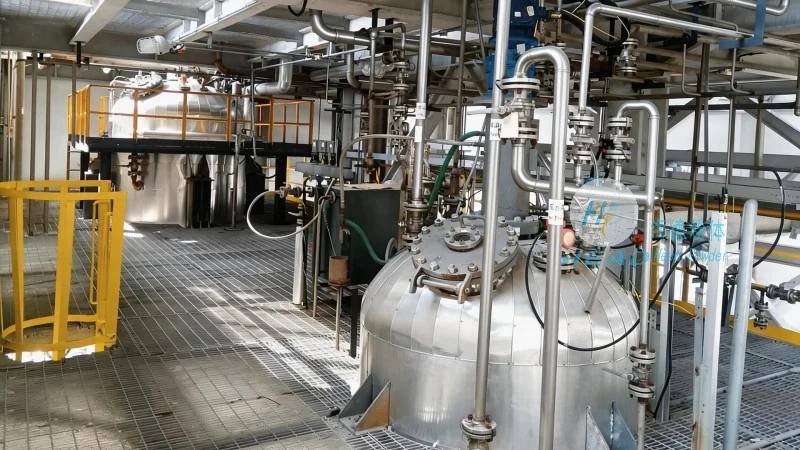
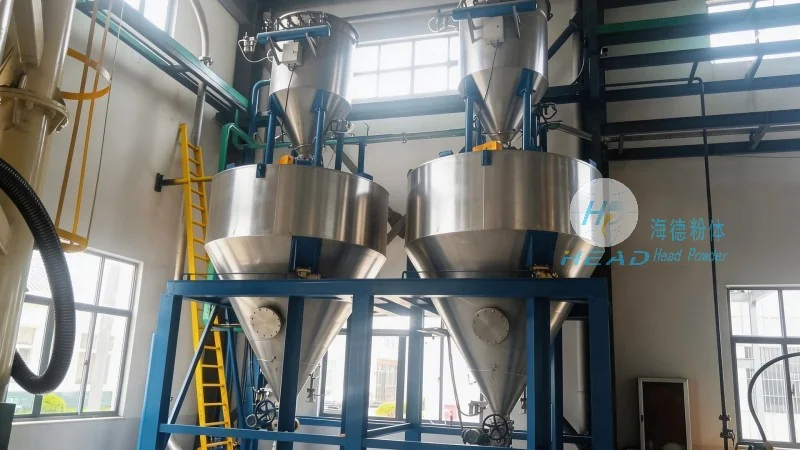
根据输送压力和气流方向的不同,型砂气力输送主要分为正压气力输送、负压气力输送以及混合式气力输送三种类型。正压气力输送系统通过在输送起点处施加高于大气压的压缩空气,将物料从输送点压送至终点,适用于短距离、高浓度物料的输送,如铸造车间内的型砂从储料仓到造型机的输送。例如,某铸造企业采用正压气力输送系统,将储料仓内的型砂以高浓度(约100kg/m³)输送至造型机,输送距离约30米,输送效率达到每小时20吨,较好满足生产需求。负压气力输送则通过在输送终点处形成真空,将物料从起点吸入管道,适用于长距离、低浓度物料的输送,如型砂从生产车间到仓库的集中处理。例如,某大型铸造厂采用负压气力输送系统,将车间内的型砂以低浓度(约10-20kg/m³)输送至仓库,输送距离约500米,改善了长距离输送的难题。混合式气力输送则结合了正压和负压的特点,通过在输送过程中交替改变压力,实现更复杂的输送路线,适用于多站点、多方向的型砂输送需求。例如,某铸造企业有多个造型机分布在车间不同位置,采用混合式气力输送系统,通过在起点施加正压,在中间节点形成负压,最终在终点恢复正压,实现型砂从储料仓到多个造型机的灵活输送。不同类型的气力输送系统根据生产线的布局、物料特性以及输送距离等因素选择,有助于输送效率与经济性的平衡,同时满足不同企业的具体需求。
在铸造行业中,型砂是关键的造型材料,其输送效率直接影响到整个铸造生产线的产能与质量。传统的型砂输送方式往往存在粉尘飞扬、污染环境、输送效率低、劳动强度大等问题。而型砂气力输送技术通过密闭输送系统,改善了这些问题。例如,在铸造车间的型砂储料仓与造型机之间,采用正压气力输送系统,可以将型砂从储料仓直接输送至造型机,实现连续、无尘的输送。输送过程中,型砂颗粒与气流混合,通过管道输送到指定位置,避免了型砂在输送过程中的扬尘,同时减少了人工搬运的劳动强度。此外,型砂气力输送系统可根据生产需求调整输送量,适应不同生产节奏,有助于铸造生产线的正常运行。许多铸造企业通过采用型砂气力输送设备,不仅提高了型砂的输送效率,还降低了生产成本,改善了工作环境,提升了整体生产水平。例如,某铸造企业采用海德粉体的型砂气力输送设备后,型砂输送效率提高了30%,粉尘排放量减少了80%,人工成本降低了20%,有所提升了企业的经济效益和社会效益。这些实际案例充分证明了型砂气力输送技术在铸造行业中的优越性和应用价值。