山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
在化工、玻璃制造、食品加工等众多工业领域,纯碱作为关键原料,其高效、稳定的输送方式直接影响生产效率与成本控制。气力输送技术凭借其自动化程度高、输送距离远、防尘防爆等优势,成为纯碱输送的主流方案。然而,不同输送模式在压力控制、设备复杂度、适用场景等方面存在显著差异,如何选择合适的输送模式成为企业关注的焦点。本文将深入解析正压与负压输送模式的技术特点,并结合实际应用场景,为纯碱输送系统提供技术参考。
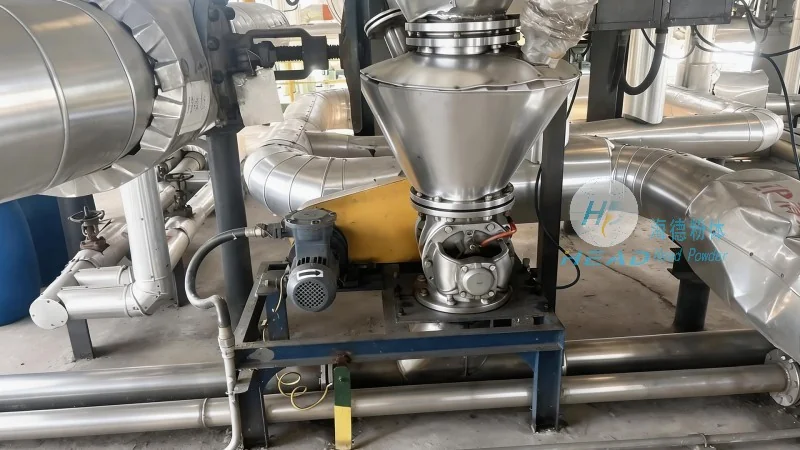
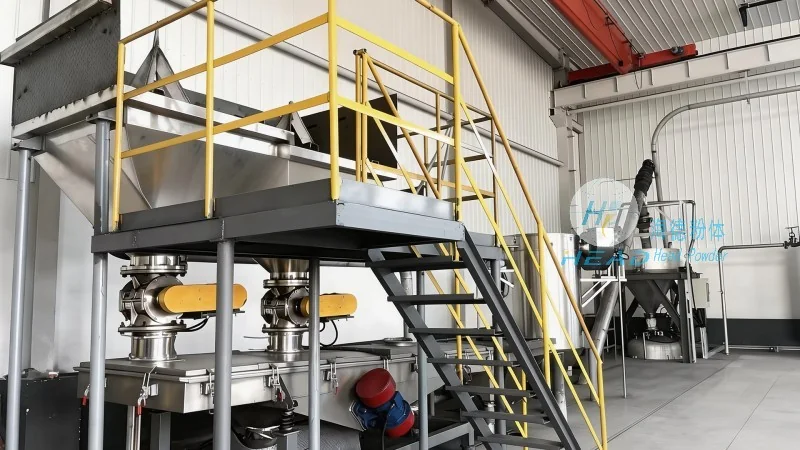
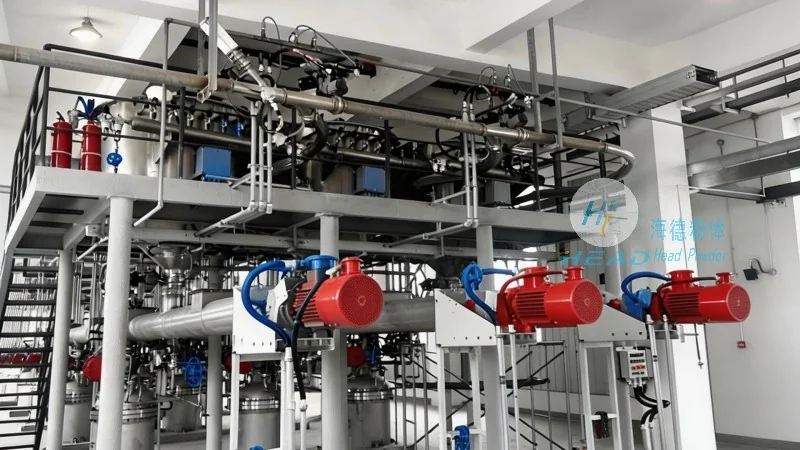
正压气力输送系统通过在输送管道内维持高于环境压力的气流,将纯碱颗粒从供料点输送到接收点。该模式通常采用高压风机作为气源,通过压缩空气推动物料沿管道运动。正压输送的典型设备包括供料器、输送管道、气源设备(如罗茨风机或离心风机)、分离器等。在正压模式下,输送距离可达数百米甚至更远,适用于长距离、大流量纯碱输送需求。例如,在大型玻璃厂中,正压输送系统可将纯碱从储仓输送到熔炉前方的加料区域,有助于连续稳定的物料供应。正压输送的优点在于输送效率高、设备运行稳定,且对物料的磨损较小。然而,正压系统对气源设备的要求较高,需要具备较高的压力输出能力,同时系统密封性要求严格,以防止粉尘泄漏。此外,正压输送的能耗相对较高,长期运行成本可能增加。对于需要长距离、大流量输送纯碱的企业,正压模式往往成为常见方案。
负压气力输送系统则通过在输送管道内维持低于环境压力的气流,利用大气压将纯碱颗粒吸入管道并输送至接收点。该模式通常采用真空泵作为气源,通过抽吸作用将物料从供料点吸入管道。负压输送的典型设备包括供料器、输送管道、真空泵、分离器等。负压输送的输送距离相对较短,通常在几十米到一百米左右,适用于短距离、小流量的纯碱输送场景。例如,在中小型化工企业中,负压输送系统可将纯碱从储仓输送到反应釜或包装设备,满足局部区域的物料需求。负压输送的优点在于设备结构相对简单,对气源设备的要求较低,且系统密封性要求相对较低。此外,负压输送的能耗较低,运行成本较低。然而,负压输送的输送效率较低,对于长距离或大流量输送,可能需要增加输送管道的直径或采用多级输送,导致设备投资增加。同时,负压系统对物料的干燥度要求较高,若物料含湿量过高,易导致管道堵塞或真空泵效率下降。对于需要短距离、小流量输送纯碱的企业,负压模式更具经济性。
正压与负压输送模式在多个维度存在显著差异,企业需根据实际需求选择合适的模式。首先,从输送距离与流量来看,正压模式适用于长距离、大流量输送,而负压模式适用于短距离、小流量输送。例如,在大型玻璃厂中,正压输送系统可满足数百米距离、数百吨/小时的大流量需求;而在中小型化工企业中,负压输送系统则能满足几十米距离、几十吨/小时的流量需求。其次,从设备复杂度与成本来看,正压系统需要高压风机等复杂设备,初期投资较高,但运行稳定;负压系统设备相对简单,初期投资较低,但运行效率较低。再次,从能耗与运行成本来看,正压系统的能耗较高,长期运行成本可能更高;负压系统的能耗较低,运行成本相对较低。最后,从适用场景来看,正压模式更适用于对输送效率要求高、距离远的场景;负压模式则适用于对设备成本敏感、距离短的场景。综合来看,正压模式更适用于大型工业企业的长距离、大流量纯碱输送需求,而负压模式则适用于中小型企业的短距离、小流量输送需求。企业需结合自身生产规模、输送距离、流量需求以及成本预算,选择最合适的输送模式。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部