电木粉气力输送系统技术解析:正压语负压输送模式对比
电木粉作为一种常见的工程塑料,在工业生产中应用广泛,其输送过程对效率、安全及环保要求较高。传统输送方式如皮带机、螺旋输送机等,在处理电木粉时易出现粉尘飞扬、设备磨损等问题,而气力输送系统凭借其无机械接触、连续输送的特点,成为电木粉输送的可作为选择。本文将深入解析电木粉气力输送系统的两种主流模式——正压输送与负压输送,并对比其技术特点,为用户选择合适的输送方案提供参考。
电木粉气力输送系统的核心需求
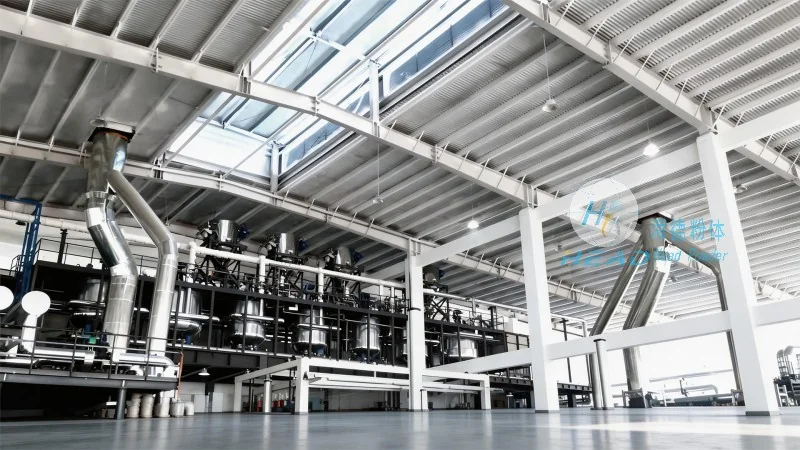
电木粉输送的核心需求包括:一是高效连续输送,有助于生产线的正常运行;二是粉尘控制,减少环境污染;三是设备耐用性,应对电木粉的磨蚀性;四是系统灵活性,适应不同输送距离和工艺要求。气力输送系统通过压缩空气或真空负压实现物料的输送,相比传统机械输送,具有输送距离长、无污染、自动化程度高等优势,特别适用于电木粉等易扬尘、易磨损的物料。
正压输送模式详解
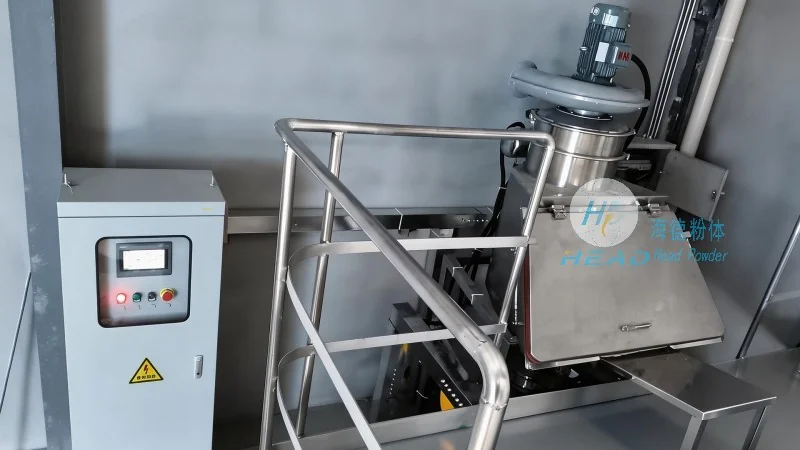
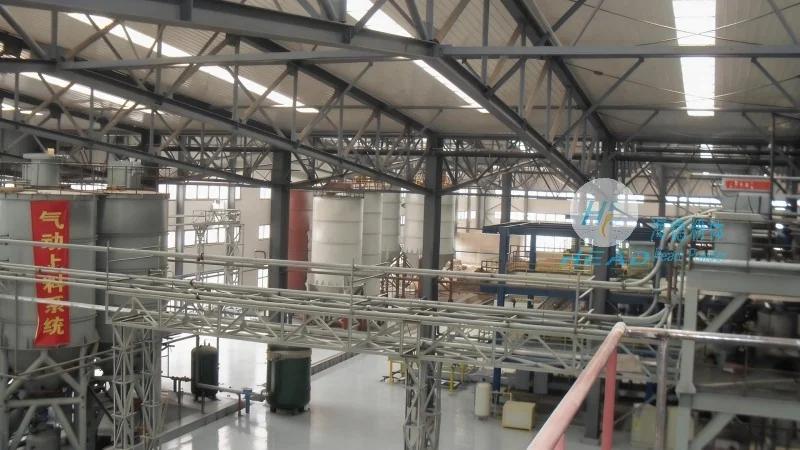
正压输送模式通过压缩空气将物料从供料点压送到接收点,系统内保持正压状态。在电木粉气力输送中,正压输送通常采用螺旋供料器、脉冲布袋除尘器等设备。其工作原理为:压缩空气从供料器进入,将电木粉吹入输送管道,经过管道输送至接收设备。正压输送的优点包括:输送距离较长(可达数百米),系统压力稳定,物料输送速度快,适用于长距离、大流量输送。例如,螺杆式空气压缩机常用于正压输送系统,其压力范围通常在0.4-0.8MPa,能够满足不同输送距离的需求。然而,正压输送对设备密封性要求较高,若密封不良会导致空气泄漏,增加能耗;同时,系统需要性能较好的空气压缩机,初期投资较高。适用于电木粉产量大、输送距离远的场景,如大型化工厂、塑料加工企业的原料输送。例如,某大型电木粉生产企业采用海德粉体的正压输送系统,将原料从仓库输送至生产线,输送距离达500米,每小时输送量达到15吨,粉尘排放量有所降低。
负压输送模式解析
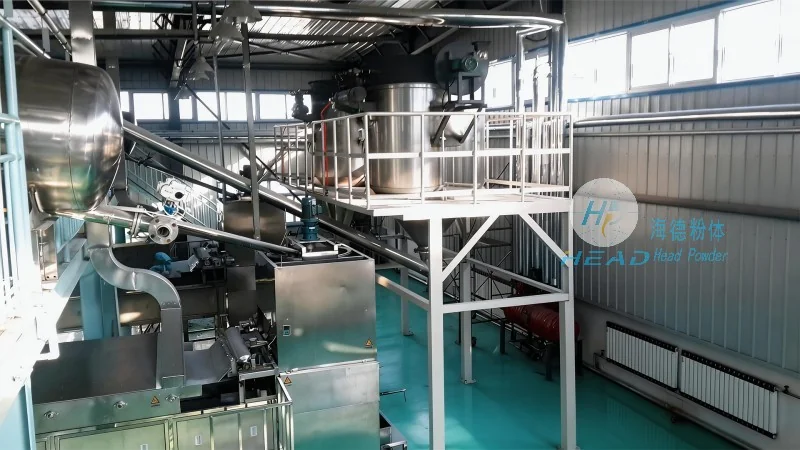
负压输送模式则通过真空泵在系统内形成负压,将物料从接收点吸送到供料点。电木粉负压输送系统通常包括吸嘴、真空泵、旋风分离器等组件。其工作原理为:真空泵启动后,系统内形成负压,吸嘴将电木粉吸入管道,经过分离器分离后,物料落入接收容器。负压输送的优点是:系统内无压缩空气泄漏,环境更清洁,对设备密封要求相对较低;适用于短距离、小流量输送,或需要从多个点收集物料的场景。例如,水环式真空泵常用于负压输送系统,其真空度可达80kPa以上,能够有效吸送电木粉。缺点包括:输送距离有限(通常不超过100米),输送速度较慢,真空泵能耗较高。适用于电木粉处理量较小、输送距离近的场合,如实验室、小型加工车间。例如,某小型电木粉加工厂采用海德粉体的负压输送系统,从三个料仓收集电木粉,输送距离仅50米,每小时输送量约2吨,操作简便。
正压与负压模式的对比与选择
正压与负压输送模式各有优劣,选择时需根据实际需求综合考量。正压输送适合长距离、大流量、对输送速度要求高的场景,负压输送则适用于短距离、小流量、对环境清洁度要求高的场景。例如,对于大型电木粉生产企业的原料输送,若输送距离超过200米,正压输送模式更经济高效;而对于小型加工厂,从多个料仓收集电木粉,负压输送模式能更灵活地满足需求。此外,正压输送系统维护成本较高,需定期检查密封件;负压系统则更注重真空泵的维护,避免堵塞。选择时还需考虑物料特性,如电木粉的粒径、湿度等,粒径较大的电木粉可能更适用于正压输送,以避免管道堵塞。