山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
色母颗粒作为塑料、橡胶、涂料等工业领域的关键添加剂,其高效、稳定的输送是生产流程中不可或缺的一环。传统的人工或机械输送方式不仅效率低下,还可能因粉尘飞扬、物料损耗等问题影响生产质量和安全。为此,气力输送系统应运而生,通过空气动力将色母颗粒从存储点输送到加工设备,实现自动化、连续化的生产。然而,气力输送系统根据压力差异可分为正压和负压两种模式,不同模式在输送效果、设备成本、操作安全等方面存在显著差异。本文将深入解析这两种输送模式的技术特点,为用户选择合适的色母颗粒气力输送系统提供参考。
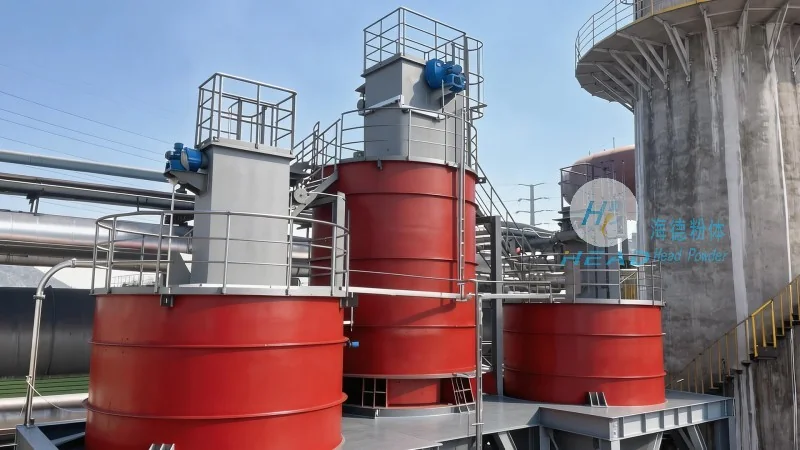
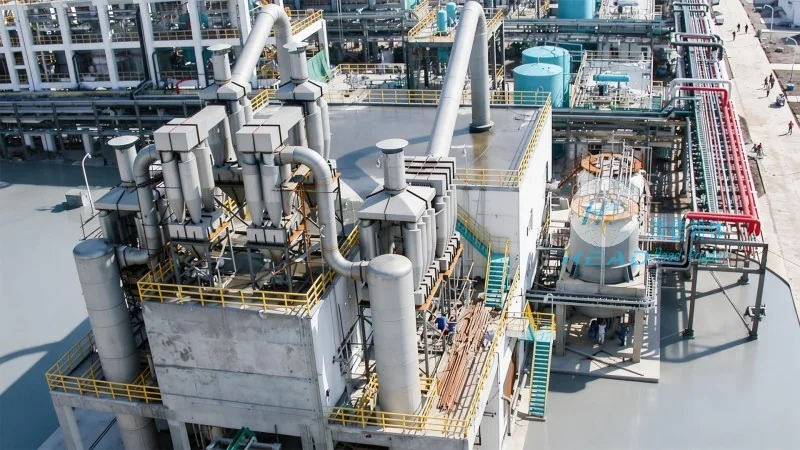
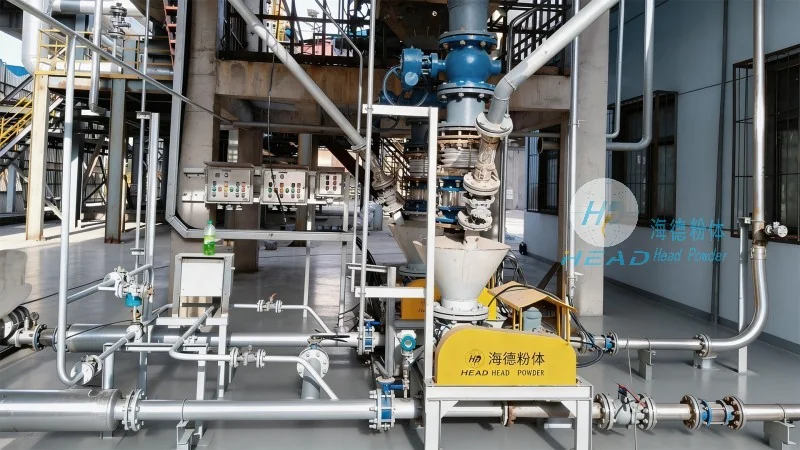
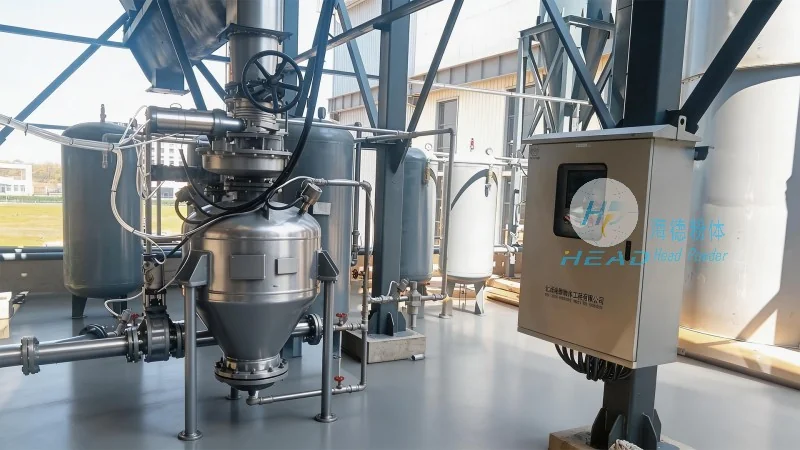
正压输送模式,又称压送式气力输送,是通过输送风机将压缩空气送入输送管道,使管道内压力高于外界大气压,从而推动色母颗粒沿管道移动。该模式的工作原理基于压力差,压缩空气携带色母颗粒在管道内形成“气-固两相流”,实现物料的连续输送。正压输送模式具有输送距离长、输送能力大、适应性强等特点。例如,对于长距离(如超过100米)、大流量(如每小时输送数十吨)的色母颗粒输送任务,正压系统通常能提供更稳定的输送效果。此外,正压输送系统对物料的适应范围较广,可输送粉状、颗粒状等多种形态的色母颗粒,包括高湿度、易结块或带粘性的物料。在实际应用中,正压输送模式常用于塑料造粒厂、橡胶加工厂等大型生产场景,能够满足大规模生产对输送效率的要求。然而,正压系统也存在一些局限性,例如需要较高的空气压力(通常为0.5-0.8MPa),对输送管道的密封性要求较高,若密封不良会导致空气泄漏,降低输送效率;同时,系统运行时噪声较大,可能对周边环境造成影响。此外,正压输送系统在输送易燃易爆的色母颗粒时,需要采取额外的防爆措施,增加了设备成本和维护难度。
负压输送模式,又称吸送式气力输送,是通过输送风机在输送管道内形成负压,从吸入口吸入色母颗粒,并沿管道输送至卸料点。该模式的工作原理是利用真空吸力将物料从料斗或储仓吸入管道,压缩空气在卸料端排出,从而实现物料的输送。负压输送模式的主要特点是输送距离较短(通常不超过50米)、设备简单、投资成本低。对于短距离、小流量的色母颗粒输送任务,负压系统具有较好的适应性。例如,在实验室、小型加工车间或色母颗粒的预处理环节,负压输送能够满足对输送精度和设备成本的要求。此外,负压系统对物料的适应性相对较低,通常更适合输送干燥、流动性好的色母颗粒,对于湿度较高或易结块的物料,可能需要预先开始干燥或破碎处理。负压输送系统的优点在于运行噪声较低,对周边环境影响较小,且设备结构简单,维护方便。然而,负压输送模式也存在明显的缺点,如输送距离受限,无法满足长距离输送需求;输送能力较低,不适合大规模生产;且由于负压环境,系统对密封性的要求极高,若密封不良会导致外界空气进入,影响输送效果,甚至引发粉尘污染。此外,负压系统在输送过程中,物料与空气的混合比例较高,可能导致粉尘飞扬,对操作人员健康造成潜在风险。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部