锂电正极材料气力输送系统技术解析:正压语负压输送模式对比
在锂电产业快速发展的背景下,正极材料的输送环节已成为影响生产效率与安全性的关键环节。传统的人工或机械输送方式存在粉尘飞扬、操作风险高、效率低下等问题,而气力输送系统凭借其自动化、密闭性及高效性,成为锂电正极材料输送的可作为选择。本文将深入解析锂电正极材料气力输送系统的技术原理,并对比正压与负压输送模式的优劣,为行业用户提供专业的技术参考。随着锂电正极材料(如钴酸锂、磷酸铁锂等)生产规模的不断扩大,如何高效、安全地输送这些易产生粉尘、且部分具有易燃易爆特性的物料,已成为企业关注的焦点。气力输送系统通过将物料与空气混合,形成气固两相流,实现物料的输送,相比传统方式,其密闭性可有效控制粉尘污染,提升作业环境安全,同时自动化程度高,可减少人工操作,提高生产效率。
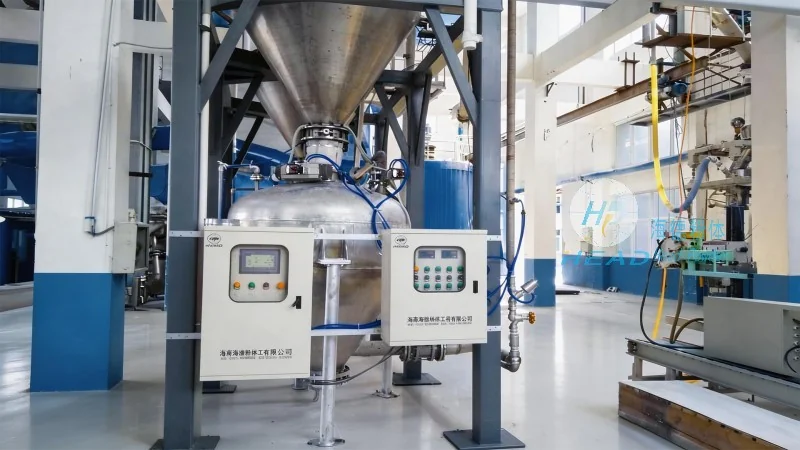
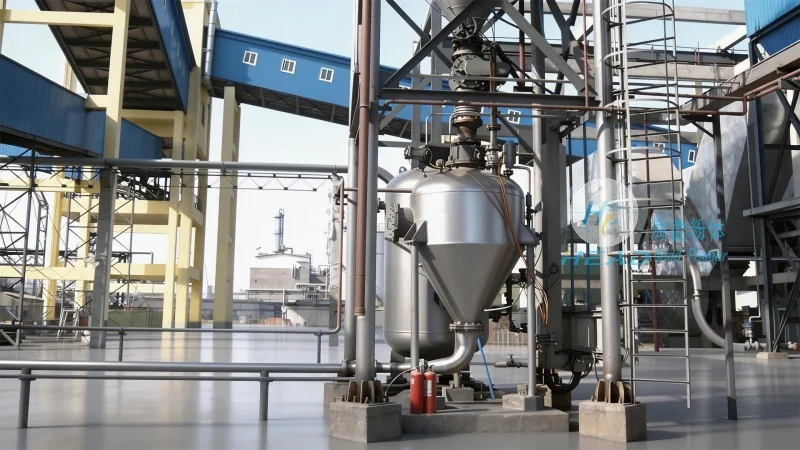
正压与负压输送模式的技术对比:核心差异与适用场景
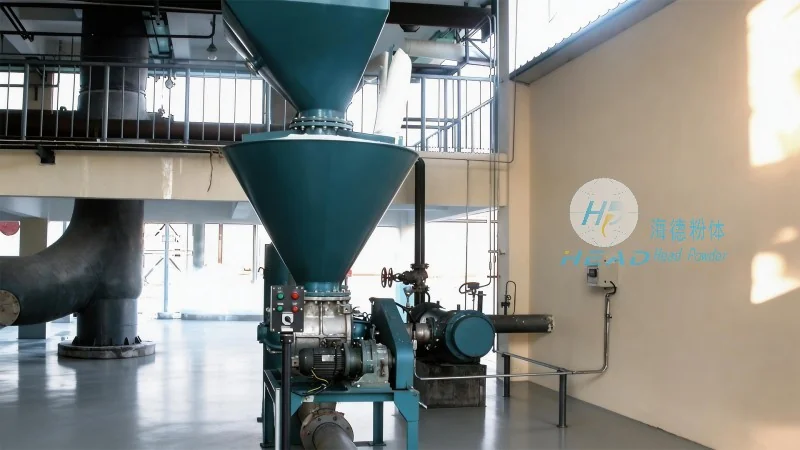
气力输送系统根据压力差异可分为正压输送和负压输送两种模式,二者在输送原理、设备结构及适用场景上存在显著区别。正压输送系统通过风机将压缩空气送入输送管道,物料在正压气流作用下被输送至目的地;而负压输送系统则通过风机在管道内形成负压,物料在负压作用下被吸入管道。正压输送模式通常适用于短距离(一般≤50米)、高浓度(物料浓度较高,如10-20%)物料的输送,其设备结构相对简单,操作维护便捷,适合于物料输送距离较短、生产流程紧凑的锂电生产线。例如,在电池厂的配料车间,正极材料从料仓到混合机的输送可采用正压输送模式。负压输送模式则更适合长距离(一般≥100米)、低浓度(物料浓度较低,如1-5%)或易产生粉尘的物料输送,能有效减少环境污染,适合于物料需要从多个点收集并集中输送的情况。例如,在电池厂的原料仓库,正极材料从多个料仓到中央料仓的输送可采用负压输送模式。正压系统的压强通常在0.1-0.3MPa之间,负压系统的负压值一般在-0.5到-1.0kPa范围内。此外,正压输送系统通常配备供料器(如星型阀、螺旋输送机)、输送管(通常为金属或塑料材质,内壁光滑以减少阻力)、分离器(用于分离物料与空气)和除尘器(用于回收物料);负压输送系统则需配备吸嘴(用于从料仓吸料)、输送管、风机(通常为离心风机或罗茨风机)、分离器和除尘器。正压系统的风机通常为高压风机,负压系统的风机为低压风机或真空泵。
海德粉体锂电正极材料气力输送系统的主要特点
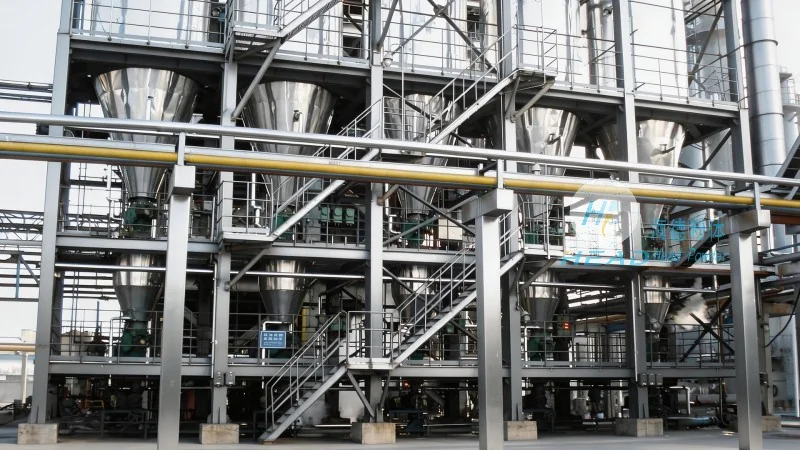
山东海德粉体工程有限公司作为具有应用优势的粉体输送解决方案提供商,针对锂电正极材料的特性,研发了专业的气力输送系统。该系统在正压与负压模式的基础上,融合了多项优化技术,展现出显著的优势。首先,系统采用密闭式输送设计,有效防止锂电正极材料粉尘飞扬,降低对操作人员及环境的危害,符合安全生产标准。例如,系统配备的密封供料器(如星型阀)和密闭输送管,有助于物料在输送过程中不与外界环境接触,粉尘浓度控制在安全范围内。其次,通过优化风机选型与管道布局,系统实现了高效稳定的输送效率,能够满足大规模生产线的需求。海德粉体系统采用变频控制技术,可根据输送量实时调整风量,避免风量过大导致能量浪费或风量过小导致输送不畅,输送效率可达到传统输送方式的2-3倍。此外,海德粉体系统具备良好的适应性,可根据客户的具体需求定制化设计,包括输送距离、物料流量、压力控制等参数,有助于系统与生产流程的稳定匹配。例如,针对不同型号的锂电正极材料(如不同粒径、不同含水率的物料),系统可调整输送管径、风机功率及供料器转速,以适应不同物料的输送特性。同时,系统采用智能化控制技术,可实现远程监控与故障预警,提升运维效率,降低维护成本。例如,通过安装传感器监测输送管内压力、物料流量及温度,当出现异常情况(如堵塞、压力突变)时,系统会自动报警并采取相应措施,避免生产中断。此外,海德粉体系统还具备防爆设计,针对锂电正极材料易燃易爆的特性,系统采用防爆风机、防爆电机及防爆电气元件,有助于在运行过程中不会引发火灾或爆炸事故。环保方面,系统配备的高效除尘器(如袋式除尘器或电除尘器)可将输送过程中产生的粉尘回收,回收率超过95%,减少环境污染,符合国家环保要求。节能方面,通过变频控制风机,系统在低负荷运行时降低风量,减少能耗,相比传统定速风机,节能效果可达20%-30%。