玻璃原料气力输送技术:负压与正压气力输送深度解析与应用
玻璃原料气力输送技术:负压与正压气力输送深度解析与应用
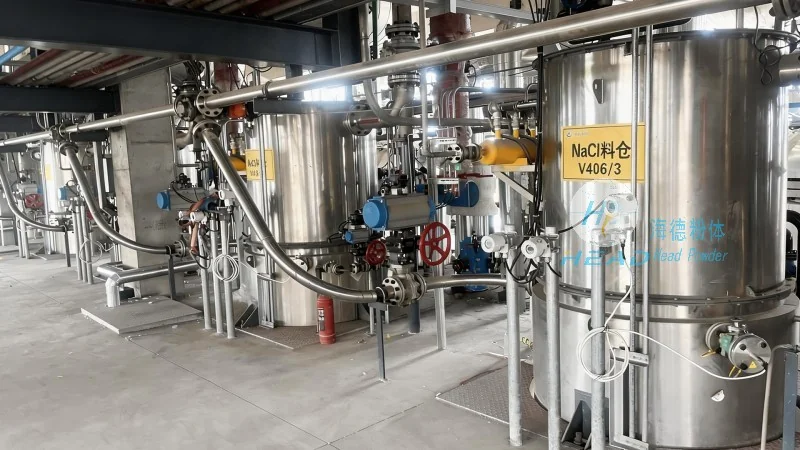
在玻璃生产过程中,玻璃原料的输送效率与稳定性直接影响生产线的整体运行效果。气力输送作为一种高效、环保的物料输送方式,在玻璃行业中的应用日益广泛。本文将深入解析负压与正压两种主流气力输送技术,并介绍其在玻璃原料输送中的实际应用,为相关企业提供技术参考与选择依据。
负压气力输送技术:原理与优势解析
负压气力输送技术,又称吸送式气力输送,通过在输送管道内形成负压环境,利用空气流动将玻璃原料从料斗吸入并输送到目的地。其工作原理为:系统启动后,风机在输送管道内产生负压,原料在负压作用下随气流进入管道,经过分离器分离后,洁净空气排出,原料在卸料点卸出。负压气力输送具有输送距离长(可达数百米至数公里)、输送量大(单系统输送量可达数十吨每小时)、对物料磨损小(适合易碎玻璃原料)等特点。例如,在大型玻璃厂中,从原料仓库到熔炉的输送距离通常较长,负压系统可有效减少原料在输送过程中的破碎率,有助于原料的纯度和质量。此外,负压输送系统对环境适应性强,可在复杂地形(如山地、丘陵)条件下正常运行,且系统密封性好,能有效控制粉尘外泄,支持生产环境安全。海德粉体在负压系统设计上,注重吸嘴的优化,有助于原料的均匀吸入,同时采用高效分离器,提高原料回收率,降低能耗。
正压气力输送技术:原理与特点分析
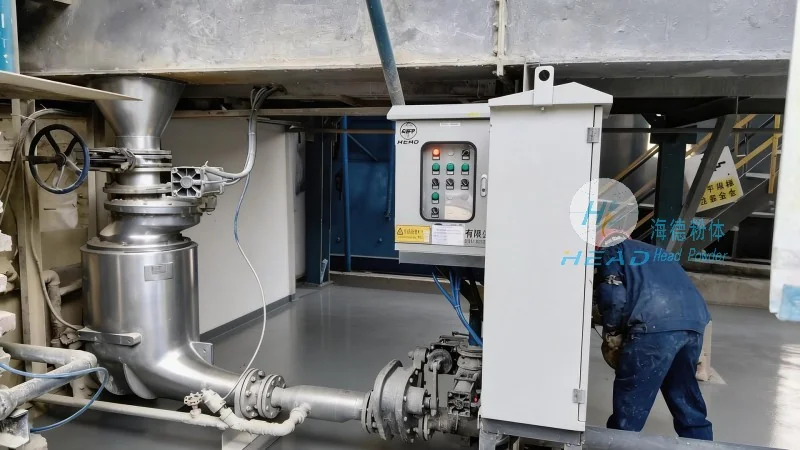
正压气力输送技术,又称压送式气力输送,通过在输送管道内形成正压环境,利用风机将玻璃原料从料斗压入管道并输送到目的地。其工作原理为:系统启动后,正压风机将空气与原料混合,形成高压气流,推动原料沿管道前进。正压气力输送具有输送距离短(通常在几十米至数百米内)、输送效率高(输送速度可达数十米每秒)、系统密封性好(有效防止粉尘外泄)等优点。例如,在玻璃生产线中,从破碎机到混合机的原料输送距离较短,正压系统可快速将原料输送到下一工序,提高生产线的连贯性。正压输送系统对管道的密封性要求较高,通常采用双法兰连接或焊接连接,有助于系统无泄漏。同时,正压系统在输送过程中对原料的破碎影响较小,适合输送易碎的玻璃原料,如石英砂、长石粉等。海德粉体在正压系统设计上,采用变频控制技术,可根据实际输送量调整风机转速,实现节能运行,同时优化输送压力,有助于原料输送的稳定性。
气力输送技术的综合优势与应用场景
无论是负压还是正压气力输送技术,均具有传统机械输送(如皮带输送、斗式提升机)无法比拟的优势。负压系统适合长距离、大流量输送,正压系统适合短距离、高效率输送,两者结合可满足玻璃生产线的多样化需求。在实际应用中,海德粉体工程有限公司(简称海德粉体)针对不同玻璃厂的生产规模与工艺要求,提供定制化的气力输送解决方案。例如,对于大型玻璃厂,可设计多级负压输送系统,实现原料从仓库到熔炉的全程自动化输送,减少人工干预;对于中小型玻璃厂,可采用正压与负压结合的混合系统,优化输送效率与成本。此外,气力输送技术还能有效减少人工操作,降低劳动强度,提升生产安全性,符合现代工业生产的自动化发展趋势。海德粉体在项目实施中,注重与客户需求紧密结合,通过现场勘查、工艺分析,设计出符合实际生产需求的气力输送系统,有助于设备运行稳定、输送效率高,帮助客户提升生产效率与产品质量。