山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
在粉体处理行业中,智能吨包投料站气力输送系统设备正成为提升生产效率与安全性的关键设备。它通过自动化技术实现吨包粉体的高效、安全输送,广泛应用于化工、食品、制药等多个领域。本文将深入解析该设备的定义、设计原理及应用优势,帮助您全面了解其技术内涵与实际价值。
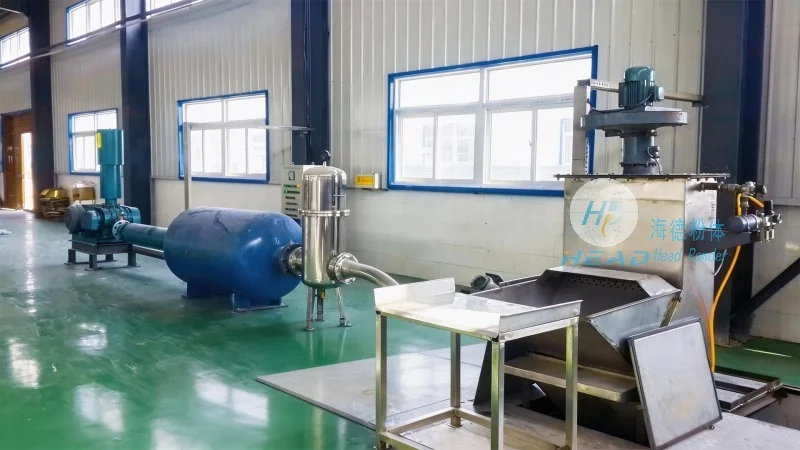
智能吨包投料站气力输送系统设备,是一种集自动化给料、气力输送、分离除尘于一体的综合性设备。其主要功能是将吨包中的粉体物料通过气力输送技术,从包装位置输送到生产线的指定位置,实现从原料接收、处理到投料的全程自动化。相比传统的人工或机械输送方式,该设备有所减少了人工操作,降低了粉尘飞扬对环境与人员的影响,同时提高了物料输送的精度与效率。设备通常配备智能控制系统,可根据生产需求调整输送量与压力,有助于生产过程的正常运行。
气力输送是智能吨包投料站的主要技术,其设计原理基于流体力学与粉体力学。设备通过压缩空气或负压风机产生气流,将粉体物料与空气混合形成气固两相流,通过管道输送至目的地。具体工作流程包括:首先,吨包通过开包机打开,物料进入给料机;其次,给料机将物料均匀送入输送管道;然后,气流将物料沿管道输送至分离器;最后,在分离器中,物料与空气分离,物料落入料仓,空气则通过除尘系统处理后排空。整个流程由PLC控制系统实时监控,有助于各环节的协调运行。正压气力输送适用于短距离、高浓度输送,负压则适用于长距离、低浓度输送,设备可根据实际需求选择不同输送模式。
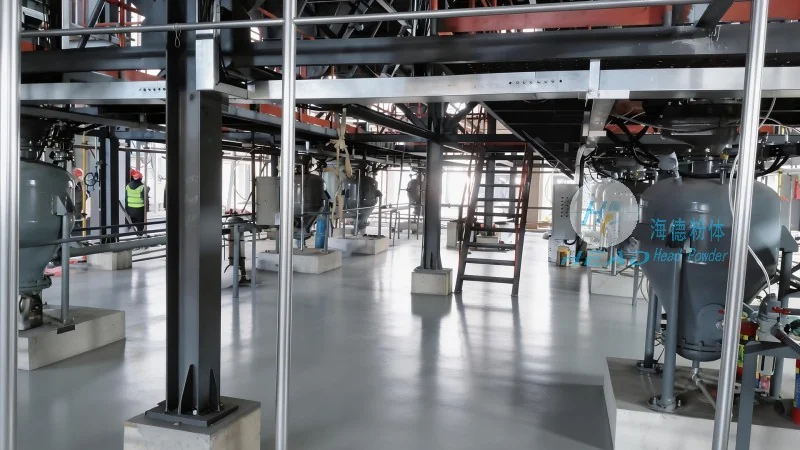
智能吨包投料站气力输送系统设备由多个关键组件构成,每个组件都发挥着重要作用。首先是给料机,常用的有螺旋给料机、星型给料机或振动给料机,根据物料流动性选择。螺旋给料机通过螺旋叶片的旋转将物料送入输送管道,调节转速可控制给料量,适用于流动性较好的粉体;星型给料机通过旋转的星形叶片间歇给料,适用于流动性较差或易结块的物料,有助于物料均匀给入。其次是输送管道,采用耐腐蚀、耐磨损的不锈钢或塑料材质,管道内壁光滑,减少气流阻力。弯头与三通等管件采用特殊设计,降低气流速度变化对物料输送的影响。分离器是核心部件之一,通常采用旋风分离器,通过离心力将物料与空气分离,分离效率可达90%以上,分离后的物料落入料仓,空气则通过除尘系统处理。除尘系统采用布袋除尘器,过滤空气中的细小粉尘,过滤效率可达99%以上,有助于排放达标。控制系统采用工业级PLC,集成触摸屏操作界面,可实时显示设备状态、参数调整及故障报警,方便操作人员监控与管理。PLC系统还具备自动控制功能,可根据生产需求调整输送量与压力,有助于生产过程的正常运行。此外,设备还配备安全防护装置,如料位传感器、压力传感器、温度传感器,实时监测设备运行状态,防止过载、堵塞或异常情况发生,支持设备安全使用。
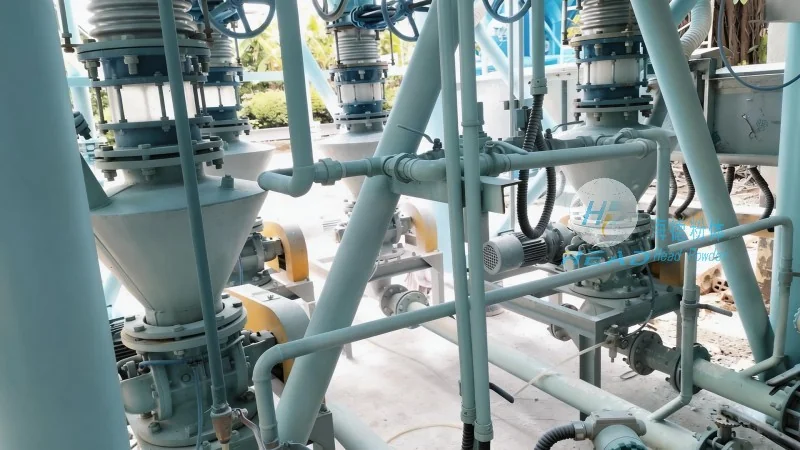
相比传统输送方式,智能吨包投料站气力输送系统设备具有应用优势。首先,自动化程度高,减少了人工操作,降低了劳动强度与人为误差,提高了生产效率。其次,气力输送过程中粉尘飞扬少,有效改善了工作环境,减少了粉尘对设备与人员的损害。再次,设备输送精度高,可根据生产需求调整输送量,有助于物料配比准确,提高产品质量。此外,设备适应性强,可处理不同性质的粉体,如易结块、易燃易爆或高纯度物料,满足不同行业的需求。第四,设备运行能耗较低,相比机械输送(如皮带输送)更节能,降低了长期运营成本。最后,设备维护成本低,关键部件采用耐磨材料,使用寿命长,减少了维修次数与费用。综合来看,该设备是粉体行业实现智能化、绿色化生产的可作为选择,为企业带来显著的经济效益与社会效益。
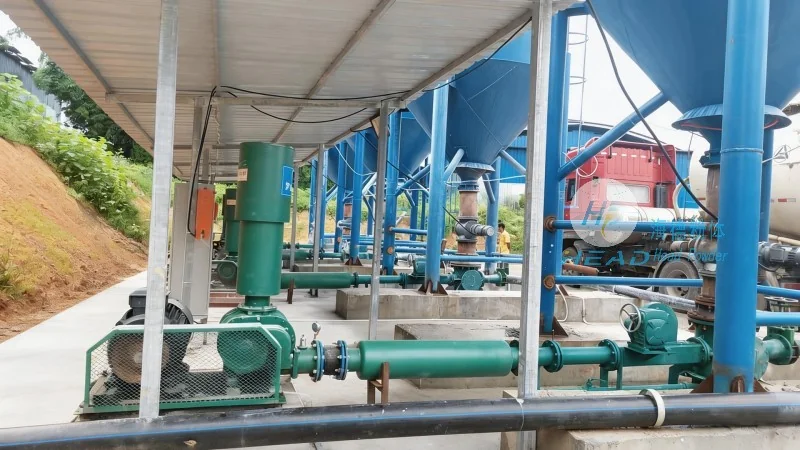
以某化工企业为例,该企业使用智能吨包投料站气力输送系统设备处理化工原料,有所提升了生产效率。该企业原本采用人工开包与机械输送方式,存在粉尘飞扬、效率低等问题。引入海德粉体的智能吨包投料站后,设备实现了吨包的自动化开包与物料输送,输送效率比传统方式提高了约50%,同时粉尘排放减少了70%以上。生产过程中,设备通过PLC系统实时监控,可根据生产需求调整输送量,有助于了原料配比的准确性。此外,设备的安全防护装置有效防止了物料堵塞与设备过载,支持了生产连续性。该案例充分证明了智能吨包投料站气力输送系统设备在化工行业的应用价值,为同类企业提供了解决方案。
如果您对智能吨包投料站气力输送系统设备感兴趣,或需要更详细的技术咨询,欢迎联系山东海德粉体工程有限公司的张经理。公司位于山东济南,专业提供粉体处理设备解决方案。您可通过电话15662777102与张经理联系,或访问公司官网了解更多产品信息。海德粉体将为您提供专业的技术支持与定制化服务,助力您的企业实现生产效率的提升与安全性的支持。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部