自动上料下料粉体输送机的工作原理及特点分别是什么
案例背景
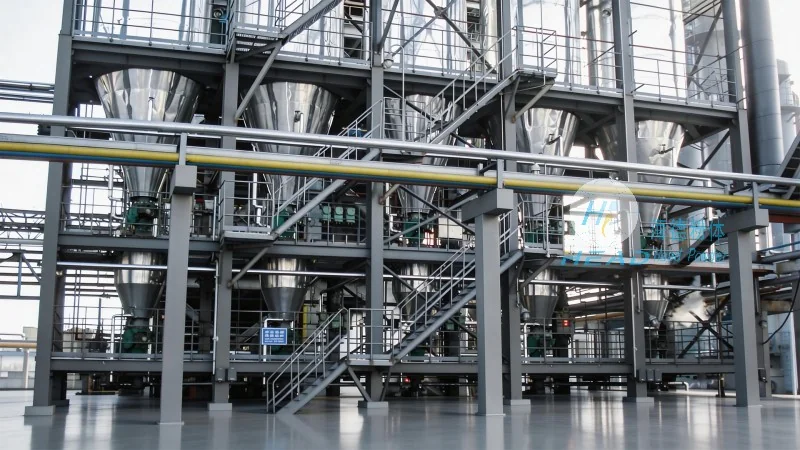
在工业生产中,粉体物料的输送是许多行业的关键环节,传统输送方式往往面临效率低、污染大、人工成本高等问题。为了解决这些难题,自动上料下料粉体输送机应运而生,它通过较好的气力输送技术,实现了粉体物料的自动化、高效、环保输送。本文将详细介绍自动上料下料粉体输送机的工作原理、核心特点,以及其在各行业的实际应用价值。
自动上料下料粉体输送机的工作原理解析
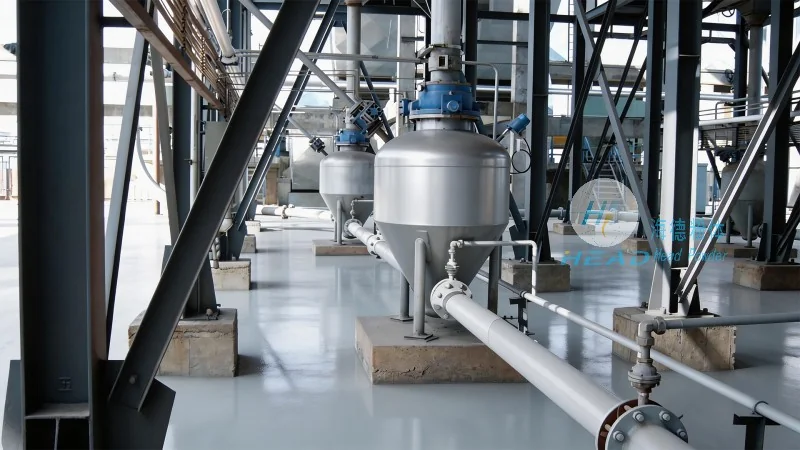
自动上料下料粉体输送机属于气力输送设备,其工作原理基于气流对粉体物料的推动作用。整个系统通常由料斗、进料装置、输送管道、气阀、气源设备以及控制系统等部分组成。具体工作流程如下:
1. 物料上料:粉体物料首先被送入料斗,料斗通常采用密封设计,以防止粉尘飞扬。物料在料斗内堆积,通过进料装置(如星形卸料器)控制物料进入输送管道的流量。星形卸料器通过旋转叶片的间歇性动作,将物料均匀地送入输送管道,避免物料堵塞或流量过大。
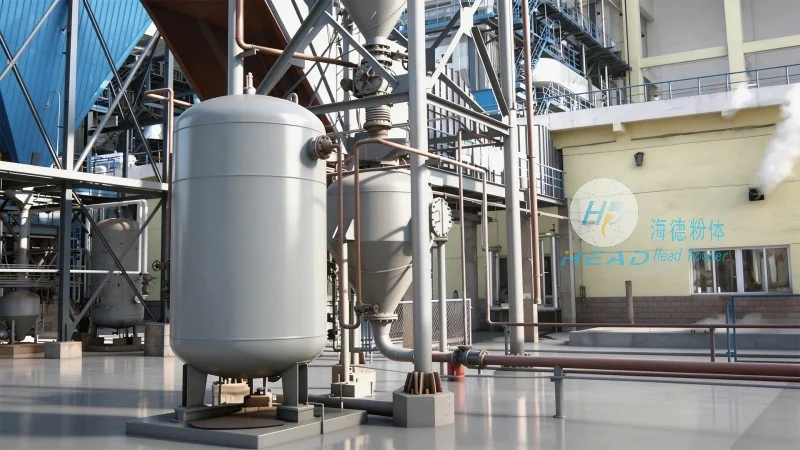
2. 气流输送:气源设备(如罗茨风机)启动,产生高压气流,通过输送管道输送物料。根据输送方式的不同,可分为吸送式和压送式。吸送式适用于短距离、小颗粒物料的输送,通过负压将物料吸入管道;压送式适用于长距离、大颗粒物料的输送,通过正压将物料压送至目的地。自动上料下料系统通常采用压送式,以获得更高的输送效率和更稳定的输送效果。
3. 气流控制:输送管道中设置多个气阀(如蝶阀、球阀),用于控制气流的开启和关闭。当物料到达下料点时,气阀会根据预设程序自动关闭,停止气流输送,同时打开卸料阀,将物料卸入接收容器。卸料后,气阀再次开启,继续输送下一批物料,实现连续或间歇的自动化输送。
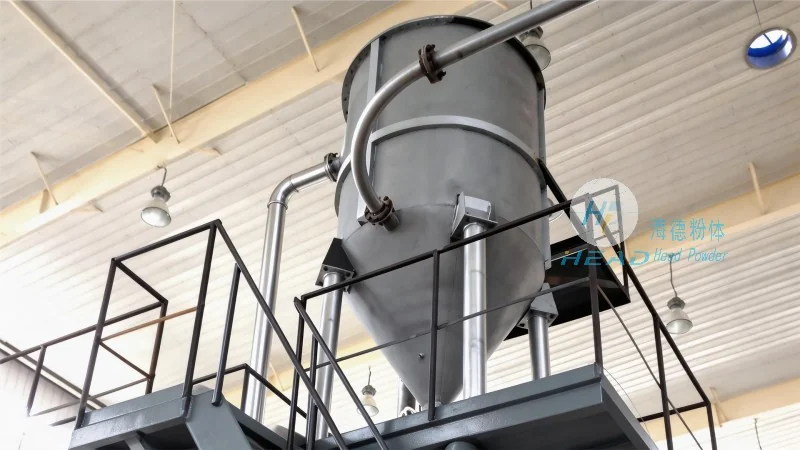
4. 系统控制:整个输送过程由PLC控制系统监控,通过传感器检测物料流量、压力、温度等参数,自动调节气源设备的运行状态,有助于输送过程的稳定性和安全性。控制系统还可以实现远程监控,方便用户随时了解设备运行状态,及时处理异常情况。
自动上料下料粉体输送机的核心特点与优势
自动上料下料粉体输送机相比传统输送设备,具有以下显著特点与优势:
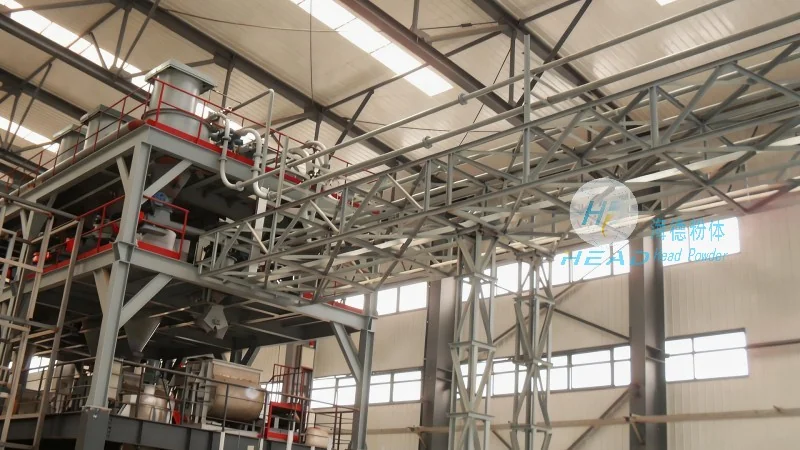
1. 高效输送:气力输送方式能够以较高的速度输送粉体物料,通常输送速度可达10-20米/秒,比螺旋输送机、皮带输送机等传统方式快2-3倍。对于大批量粉体物料,自动上料下料系统可以有所提高生产效率,缩短生产周期。
2. 环保无污染:由于输送过程在密闭管道中进行,粉体物料不会与外界空气接触,避免了粉尘飞扬和环境污染。同时,系统采用密封设计,有效防止粉尘泄漏,符合国家环保要求,适用于对环境要求较高的行业(如食品、制药行业)。