智能拆包粉体气力输送设备的原理及工作场景特点
案例背景
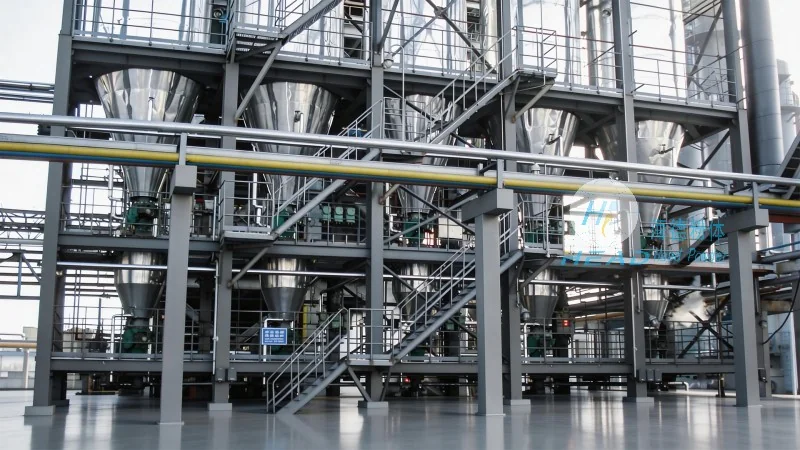
在工业生产中,粉体物料的输送效率与安全性直接关系到生产线的整体运行水平。为解决传统人工拆包、人工输送带来的效率低下、粉尘飞扬及物料损耗等问题,山东海德粉体工程有限公司研发的智能拆包粉体气力输送设备应运而生。该设备通过集成智能拆包技术与气力输送系统,实现了从物料拆包到输送的全程自动化,为各类工业场景提供了高效、环保的物料处理方案。本文将深入解析该设备的原理、工作特点及典型应用场景,帮助用户全面了解其价值与优势。
一、智能拆包粉体气力输送设备的原理解析
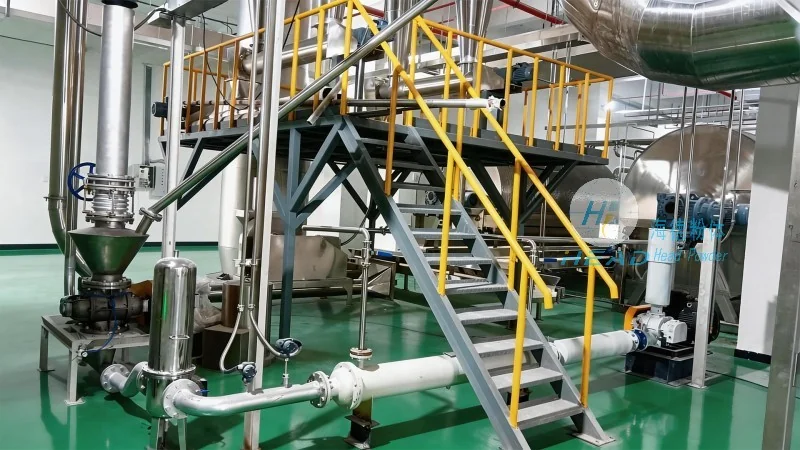
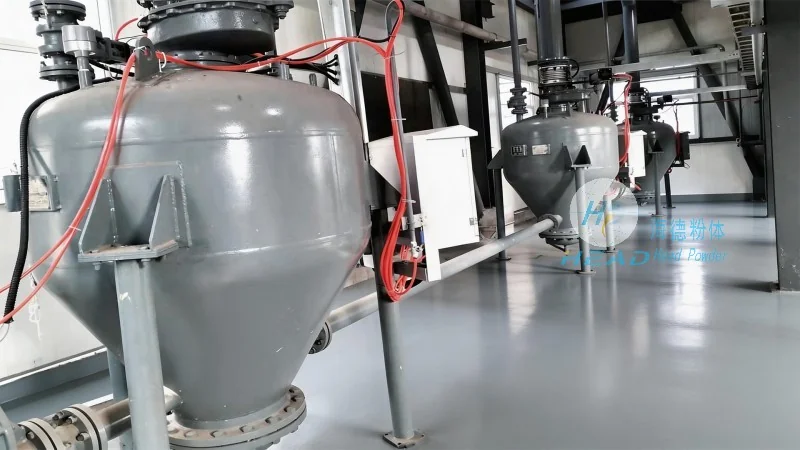
智能拆包粉体气力输送设备的核心原理是结合了自动化拆包技术与气力输送技术,通过风机产生气流,将物料从包装容器中吸入并输送到指定位置。设备通常由智能拆包单元、气力输送系统、分离与除尘装置等部分组成。首先,智能拆包单元通过机械或气动方式自动打开包装(如编织袋、塑料袋、桶装等),将物料释放;随后,气力输送系统中的离心风机或罗茨风机产生高压气流,将物料与空气混合形成气固两相流,通过管道输送至目的地;最后,通过旋风分离器或袋式除尘器将物料与空气分离,空气经净化后排出,物料则落入接收容器中。整个过程无需人工干预,实现了物料的连续、稳定输送,同时避免了传统输送方式(如皮带机、斗式提升机)的间歇性,有助于了生产线的连续化运行。
二、智能拆包技术的主要特点
与传统人工拆包相比,智能拆包技术具有应用优势。首先,自动化程度高,能够24小时不间断工作,有所减少人工操作需求,降低劳动成本。例如,对于袋装粉体物料,设备可自动完成开袋、倒料等步骤,每小时可处理数十袋物料,而人工操作效率仅为设备的1/3左右。其次,物料损失率低,避免了人工拆包过程中物料的撒漏,有助于物料纯度与质量。根据实际应用数据,智能拆包技术可将物料损耗率控制在1%以内,而人工操作损耗率通常在3%-5%之间。再者,卫生条件好,设备采用封闭式设计,有效防止粉尘飞扬,适用于食品、制药等对卫生要求严格的行业。例如,在制药行业,设备可有助于粉体药物在输送过程中不受外界污染,符合GMP(药品生产质量管理规范)要求。此外,智能拆包单元可根据不同包装类型(如不同尺寸的编织袋、塑料袋、金属桶)进行快速调整,具备较强的适应性,提高了设备的通用性。
三、气力输送系统的运行特点
气力输送系统作为设备的核心输送部分,具有多项自身特点。其一,输送连续稳定,通过风机持续产生气流,实现物料的连续输送,避免了传统输送方式(如皮带、斗式提升机)的间歇性,提高了生产线的连续性。例如,某化工企业通过采用气力输送系统,将原料输送时间从30分钟缩短至5分钟,提升了生产效率。其二,输送距离与高度灵活,可根据生产需求调整管道长度与高度,适用于不同车间布局,无需额外改造厂房结构。例如,对于多层厂房或跨车间输送,气力输送系统可通过垂直管道或水平管道实现物料输送,而传统输送设备则需重新布置。其三,无粉尘飞扬,物料在封闭管道内输送,有效控制了粉尘污染,改善了工作环境,符合环保要求。例如,在食品加工行业,设备输送面粉时,车间内粉尘浓度可降低90%以上,减少了员工健康风险。其四,适用物料广泛,无论是粉体(如水泥、面粉、化工粉体)还是颗粒(如石英砂、塑料颗粒),均能通过调整气流参数(如风量、风速)实现稳定输送,满足不同物料的输送需求。例如,对于易结块或易粘附的粉体物料,设备可通过调整气流速度或添加振动装置,避免管道堵塞,有助于输送顺畅。
四、典型工作场景展示
智能拆包粉体气力输送设备在多个工业领域得到广泛应用,以下是典型工作场景的详细说明:
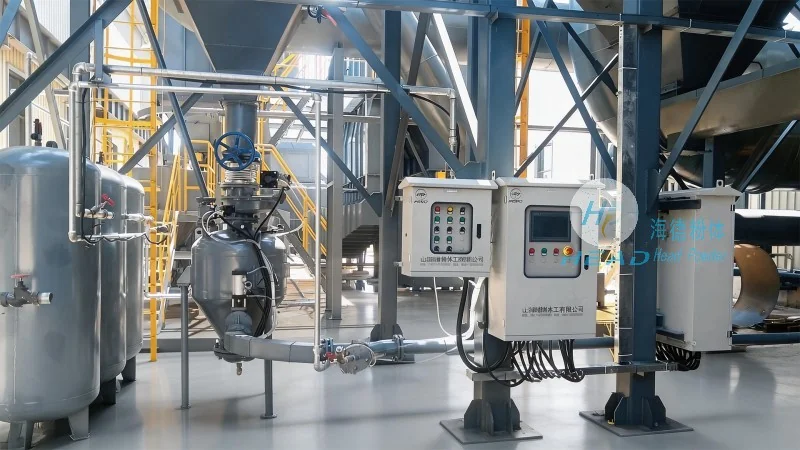
1. 化工行业:在化工原料的输送中,设备能够高效处理袋装或桶装的粉体原料(如碳酸钙、氧化铁、硫酸铜等),将其输送至反应釜或储存罐,避免了人工搬运带来的安全隐患与粉尘污染。例如,某化工企业通过采用该设备,将原料输送效率提升了40%,同时减少了30%的物料损耗。具体应用中,设备可配合自动称重系统,实现“拆包-输送-称重”一体化,进一步提高了生产效率。
2. 食品与制药行业:对于食品添加剂(如糖粉、奶粉、酵母粉)、药品原料(如粉体药物、维生素)等敏感物料,设备采用封闭式输送,有助于物料不受污染,符合食品卫生标准(如HACCP)及药品生产质量管理规范(GMP)。例如,某食品企业使用该设备输送面粉,实现了从仓库到生产线的全程封闭输送,有效防止了交叉污染,有助于了产品质量。在制药行业,设备输送粉体药物时,通过无菌设计(如采用不锈钢材质、密封管道),有助于物料在输送过程中保持无菌状态,符合药品生产要求。
3. 建材行业:在水泥、石灰、石膏等建材粉体的输送中,设备能够处理大量物料,满足大规模生产需求。通过智能拆包与气力输送的结合,实现了从原料仓库到生产线的快速输送,提高了生产线的产能。例如,某建材企业采用该设备,将粉体输送时间缩短了50%,提升了生产效率。此外,设备可配合颗粒分级系统,对粉体物料进行分级输送,满足不同规格产品的生产需求。
五、设备应用优势与价值
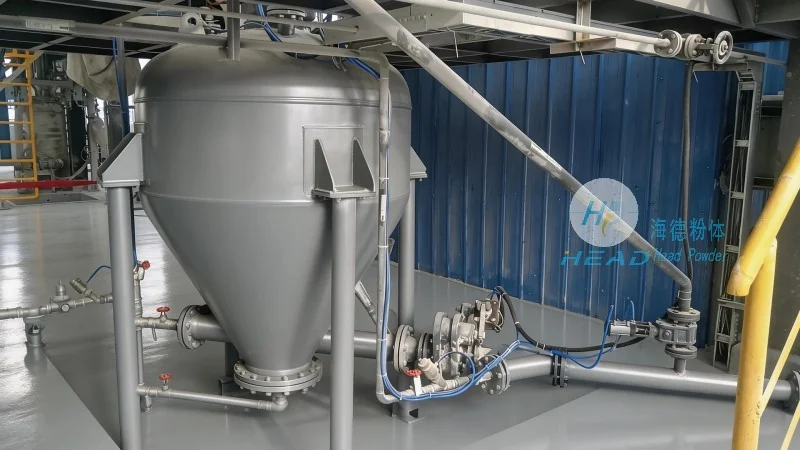
综合来看,智能拆包粉体气力输送设备为用户带来了多方面的优势与价值。首先,提高生产效率,自动化输送减少了人工等待时间,实现了生产线的连续化运行,提升了整体产能。例如,某企业采用该设备后,生产效率提升了35%,年产量增加了约15%。其次,降低运营成本,减少了人工成本、物料损耗成本以及环保处理成本,长期来看具有显著的经济效益。根据测算,设备运行3-5年内即可收回投资成本。再者,改善工作环境,封闭式输送避免了粉尘飞扬,降低了员工健康风险,提升了工作满意度。例如,在粉尘污染严重的车间,设备的使用使员工呼吸系统疾病发病率降低了约60%。此外,提升物料质量,减少了物料的撒漏与污染,有助于了物料的纯度与一致性,符合产品质量要求。例如,在食品行业,设备输送的面粉纯度可达99.9%以上,而人工输送的纯度通常在98%左右。最后,延长设备寿命,自动化操作减少了设备磨损,降低了维护频率,提高了设备的使用寿命。例如,设备采用耐磨材料(如不锈钢、陶瓷)制造,使用寿命可达10年以上,而传统输送设备通常为5-7年。
六、合作与支持
山东海德粉体工程有限公司作为专业的粉体工程解决方案提供商,致力于为客户提供优良品质的智能拆包粉体气力输送设备。我们拥有专业的技术团队和丰富的项目经验,能够根据客户的具体需求(如物料特性、输送距离、生产规模、卫生要求等)定制化设计设备方案。例如,对于化工行业的有毒有害粉体物料,设备可配备防爆风机与除尘系统,有助于提升安全性运行;对于食品行业的无菌物料,设备可采用CIP(清洁消毒)系统,实现设备的清洁消毒。如需了解更多关于智能拆包粉体气力输送设备的信息,或进行实地考察,可随时联系公司联系人张经理,电话:15662777102,我们将为您提供专业的技术支持和定制化解决方案,助力您的企业提升生产效率与竞争力。同时,公司提供设备安装、调试、培训及售后维护服务,有助于设备正常运行,满足客户长期需求。