吨包卸料粉体气力输送线的原理及工作场景特点
案例背景
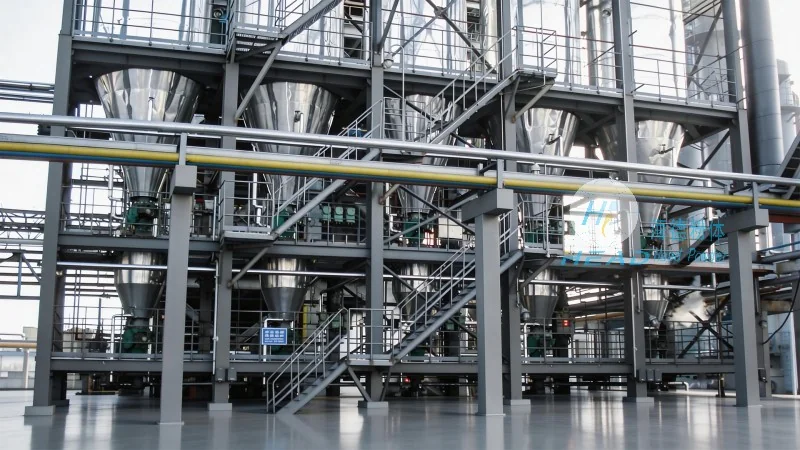
在工业生产中,粉体物料的输送是许多流程的关键环节。吨包卸料粉体气力输送线作为一种高效、灵活的输送方案,正逐渐成为众多企业的首选。它不仅能够解决传统输送方式中存在的诸多难题,还能有所提升生产效率与安全性。本文将深入探讨吨包卸料粉体气力输送线的原理、工作场景特点,并介绍其应用优势。
吨包卸料粉体气力输送线的核心原理解析
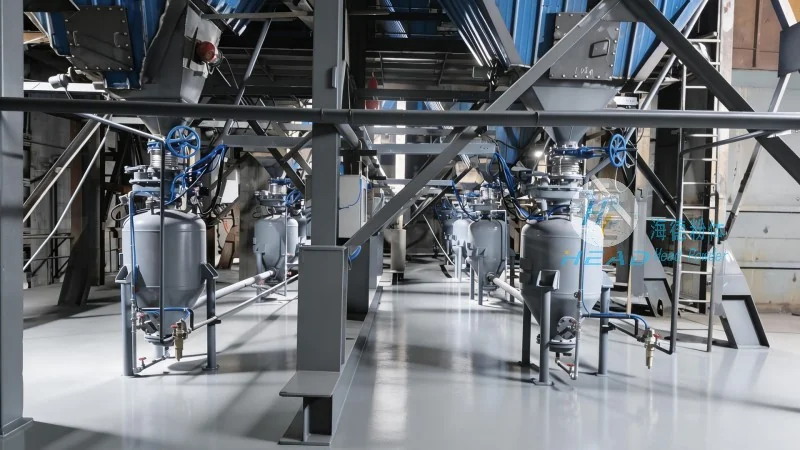
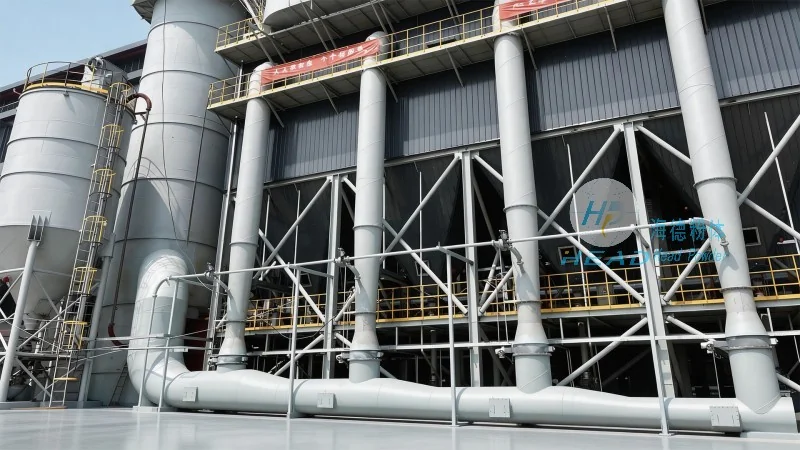
吨包卸料粉体气力输送线的核心原理是利用空气动力将粉体物料从吨包中吸入并输送至指定位置。该系统通常采用吸送方式,通过安装在输送管道末端的吸料口与吨包连接,利用风机产生的负压将物料从吨包内吸入,经过输送管道,最终在卸料点卸出。整个过程中,物料与空气混合形成气固两相流,通过分离器将物料与空气分离,空气被排出,物料则被收集。这种原理使得系统无需机械部件与物料直接接触,避免了传统输送方式中可能出现的磨损、污染等问题。具体来说,系统由吸料装置、输送管道、分离器、风机、卸料装置等组成,各部分协同工作,有助于物料高效、稳定地输送。在操作过程中,通过控制风机的压力和流量,可以调节输送速度和物料量,实现较为准确控制。吨包卸料气力输送系统通过这种原理,实现了粉体物料的自动化、封闭式输送,广泛应用于化工、食品、制药等多个行业。
工作场景的具体应用特点
吨包卸料粉体气力输送线的工作场景特点主要体现在其适应性强、应用广泛。首先,在化工行业,该系统常用于输送易燃、易爆或有毒的粉体物料,如塑料颗粒、化工原料等。由于采用封闭式输送,有效防止了粉尘爆炸和环境污染,支持了生产安全。其次,在食品行业,系统符合卫生标准,用于输送面粉、奶粉、糖粉等干燥食品,有助于产品不受污染,保持品质。在制药行业,系统采用无菌设计,用于输送药品原料,避免交叉污染,符合GMP标准。此外,该系统还适用于建材、冶金等行业,处理水泥、矿石等粉体物料。其工作场景特点还包括操作简便、维护成本低,能够适应不同吨包尺寸和物料特性,满足企业多样化的生产需求。通过吨包卸料气力输送线,企业可以有所提高物料处理效率,减少人工操作,降低生产成本。
系统组成与工作流程详解
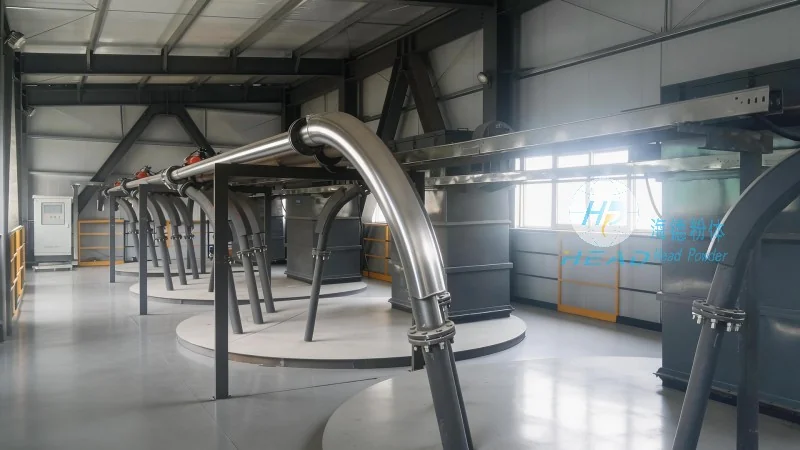
吨包卸料粉体气力输送系统的组成包括吸料口、输送管道、分离器、风机、卸料装置及控制系统。吸料口通常采用可调节的喇叭口,与吨包紧密连接,有助于密封性。输送管道采用耐腐蚀、耐磨损的材料,如不锈钢或塑料,根据物料特性选择。分离器是系统的关键部件,通常采用旋风分离或袋式过滤方式,将物料与空气分离,提高物料回收率。风机提供输送所需的动力,通常为离心风机或罗茨风机,根据系统压力和流量选择。卸料装置位于输送管道末端,通过控制阀门或旋转阀,将物料卸入接收容器。控制系统通过传感器监测压力、流量等参数,自动调节风机转速或阀门开度,有助于系统正常运行。工作流程为:首先,将待输送的粉体物料装入吨包,通过吸料口与系统连接;然后,启动风机,产生负压,将物料吸入输送管道;物料在管道中与空气混合,通过分离器分离后,物料被卸入接收设备;空气则通过排风管排出。整个过程自动化程度高,操作人员只需监控系统运行状态,无需直接接触物料,提高了工作安全性。