米糠气力输送线的运行过程和工作原理
案例背景
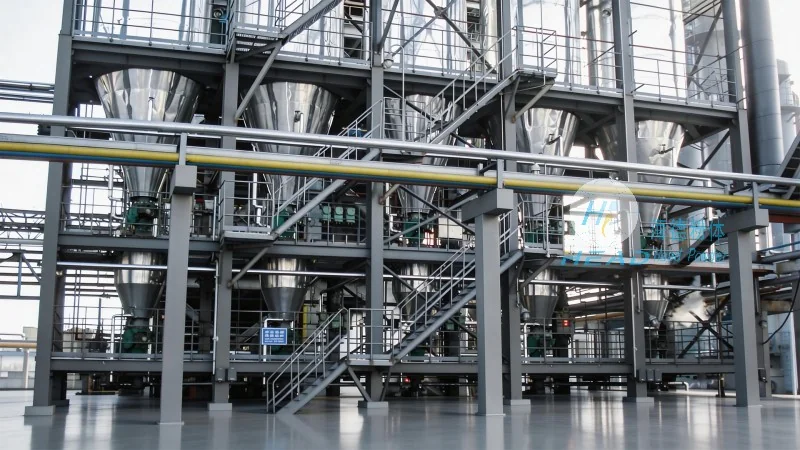
米糠作为粮油加工过程中的重要副产品,其高效、安全的输送是支持生产连续性和产品质量的关键环节。米糠气力输送线通过气力输送技术,将米糠等粉体物料从一处输送到另一处,避免了传统输送方式(如皮带输送、斗式提升机)可能带来的粉尘飞扬、物料污染及输送效率低下等问题。其工作原理主要基于空气动力学,通过风机产生的高压或低压气流,将物料颗粒夹带在气流中,沿输料管路输送至目的地。具体来说,米糠气力输送系统通常采用吸送式或压送式两种形式:吸送式通过负压气流从供料点吸入物料,适合短距离、多点供料;压送式则通过正压气流将物料从供料点压送至收料点,适合长距离、集中供料。对于米糠这类细小、易飞扬的物料,系统通常采用吸送式为主,配合高效的分离和除尘装置,有助于输送过程中的物料损失和环境污染降至较低。
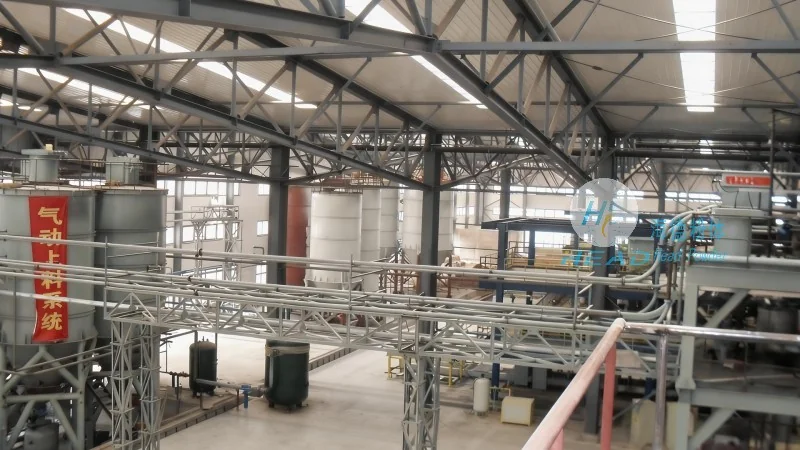
设备结构详解:如何实现高效气力输送
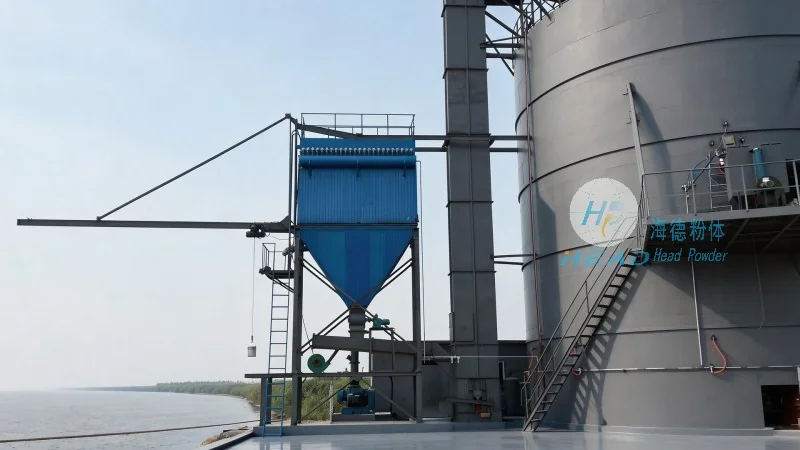
米糠气力输送系统的核心设备包括供料装置、输料管路、分离器、除尘器及风机等,各部件协同工作,共同完成物料的输送任务。首先,供料装置是系统的“入口”,通常采用星形给料机或螺旋输送机,用于将米糠从料仓或储存设备中均匀、连续地送入输料管。星形给料机通过旋转的叶片将物料强制送入,有助于物料流量稳定,避免堵塞;螺旋输送机则适用于物料流动性较好的情况,通过螺旋叶片的旋转推动物料前进。其次,输料管路是物料输送的通道,通常采用金属或塑料材质,内壁光滑,减少物料与管壁的摩擦,降低输送阻力。对于米糠这类易结块的物料,管路内径通常较大,且采用倾斜安装,以利于物料的流动。接下来是分离器,这是系统的关键部件之一,用于将输送气流中的物料颗粒与空气分离。分离器通常采用旋风分离或袋式除尘的方式,旋风分离器通过离心力将颗粒分离,袋式除尘则通过过滤介质捕获细小颗粒,两者结合可提高分离效率。最后,风机是系统的动力源,提供输送所需的气流压力和流量。风机通常采用离心式或罗茨式,根据系统需求选择合适的型号,有助于气流稳定,满足输送要求。
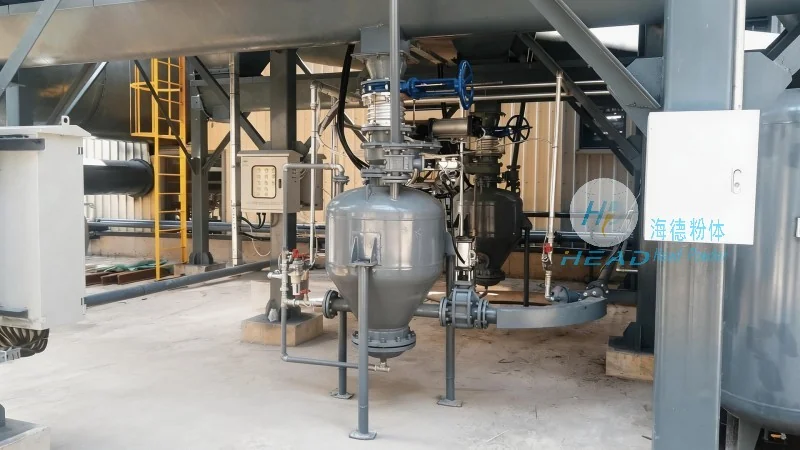
运行过程中的关键控制要点
米糠气力输送线的运行需要严格遵循操作规程,有助于系统的稳定性和安全性。首先,启动前的准备是关键,建议检查各部件的连接是否结构稳定,风机、供料装置是否正常,输料管路是否畅通。启动时,应先开启风机,待气流稳定后再启动供料装置,避免物料在管路中堆积或堵塞。运行过程中,需要监控系统的各项参数,如风压、风量、物料流量等,通过传感器实时采集数据,反馈给控制系统,实现自动调节。例如,当物料流量增加时,系统会自动调整风机的转速或风量,保持输送效率;当分离器内的积灰达到通常量时,系统会自动启动清灰程序,避免分离效率下降。此外,定期维护也是有助于系统持续运行的重要环节。需要定期检查风机叶片的磨损情况,更换磨损严重的部件;清理分离器和除尘器内的积灰,有助于分离效果;检查供料装置的磨损情况,及时更换磨损的零件。通过这些控制措施,可以有效避免系统故障,减少停机时间,提高生产效率。
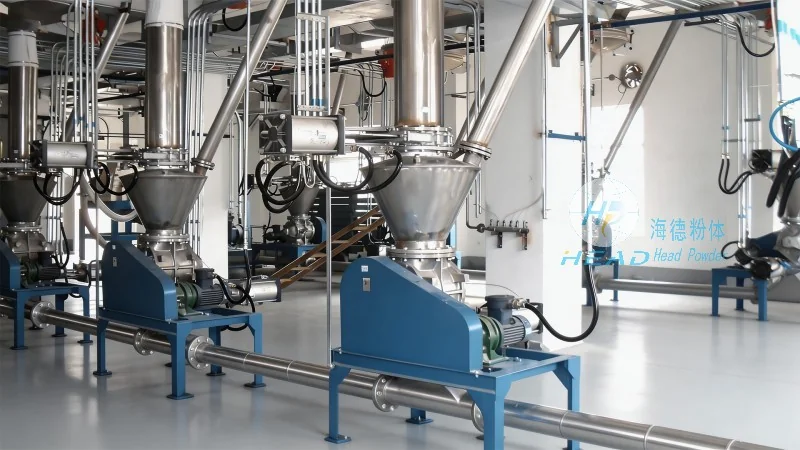
米糠气力输送系统的优势与实际应用案例
与传统的输送方式相比,米糠气力输送系统具有诸多优势。首先,环保无污染,通过封闭的管路输送物料,避免了粉尘飞扬,减少了环境污染,符合现代工业的环保要求。其次,输送效率高,能够实现长距离、大流量的物料输送,且输送过程连续、稳定,减少了人工干预。再次,自动化程度高,系统通常配备自动控制系统,能够根据生产需求自动调节参数,提高了生产效率和管理水平。此外,系统占地面积小,结构紧凑,便于安装和维护,降低了企业的建设成本。在实际应用中,米糠气力输送系统广泛应用于粮油加工厂、饲料厂、食品加工企业等。例如,某粮油加工厂采用米糠气力输送系统,将米糠从生产车间输送到储存仓库,输送距离约200米,输送流量为10吨/小时,系统运行稳定,输送效率达到95%以上,改善了传统输送方式中物料飞扬、输送效率低的问题。又如,某饲料厂采用压送式米糠气力输送系统,将米糠从多个料仓输送到混合车间,输送距离约500米,系统通过自动控制系统调节风量和物料流量,有助于了混合车间的物料供应稳定,提高了饲料生产的效率和质量。