硫酸钾粉体输送系统的运行过程和工作原理
案例背景
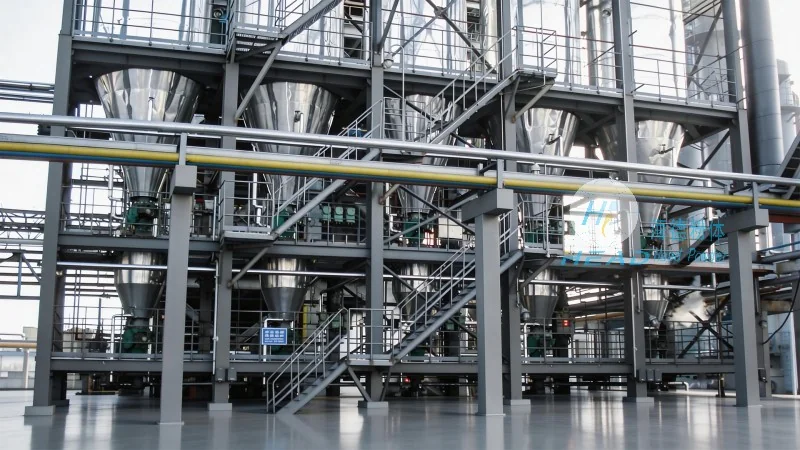
硫酸钾作为一种重要的钾肥原料,在现代农业中扮演着不可或缺的角色。随着全球对钾肥需求的持续增长,我国作为硫酸钾的主要生产国,其产量和出口量均位居世界前列。然而,在硫酸钾的生产、仓储及运输过程中,如何高效、安全、环保地实现粉体输送,一直是行业关注的焦点。传统的皮带输送、斗式提升机等设备在输送硫酸钾时,往往面临粉尘飞扬、输送效率低、设备磨损严重等问题。为此,硫酸钾气力输送系统应运而生,通过气力输送技术,实现了对硫酸钾等细颗粒物料的较为准确、高效输送。
系统组成与工作原理详解
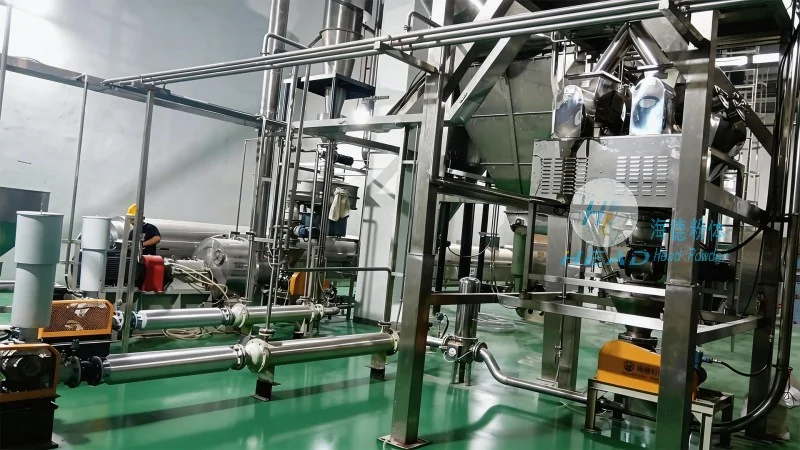
硫酸钾气力输送系统主要由供料设备、输料管道、分离设备、收料设备以及除尘系统等核心部件组成。具体来说,系统的工作流程如下:首先,星型供料器将硫酸钾粉体均匀地送入输料管道,同时,高压风机启动,产生高速气流。气流通过输料管时,将粉体颗粒携带并输送至分离器。在分离器内,利用离心力将物料与空气分离,分离后的硫酸钾落入收料仓,而空气则通过布袋除尘器进行过滤,去除其中的粉尘后排放。整个过程中,气流速度、压力等参数经过较为准确控制,有助于粉体颗粒能够稳定悬浮并被有效输送。例如,在正压气力输送模式下,风机提供持续的正压气流,推动粉体沿管道前进,适用于长距离、大输送量的场景;而在负压模式中,风机则从管道末端抽吸空气,将粉体吸入,适用于短距离或对环境要求较高的场合。无论哪种模式,系统均通过优化各部件的匹配参数,实现了对硫酸钾颗粒的稳定输送。
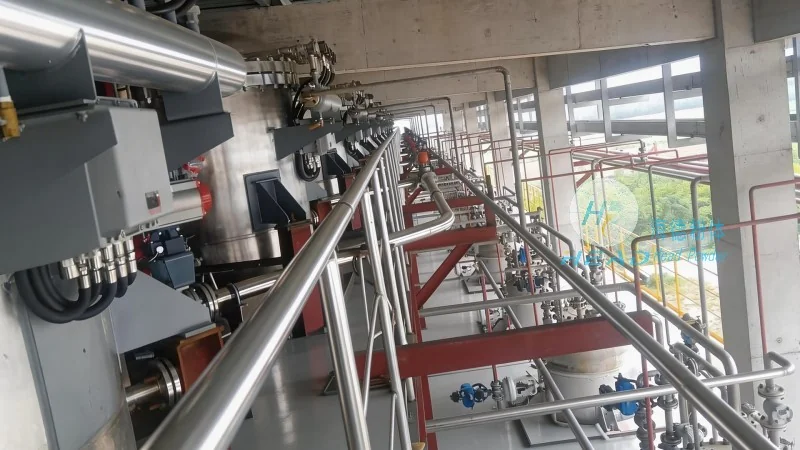
技术优势:为何选择气力输送系统
相比传统的机械输送方式,硫酸钾气力输送系统具有显著的技术优势。首先,输送效率高,系统可实现连续、稳定的输送,每小时可输送数十吨甚至上百吨的硫酸钾,满足大规模生产需求。例如,某大型化肥厂采用该系统后,将硫酸钾从反应釜到包装线的输送效率提升了40%以上。其次,输送距离远,通过合理设计输料管道,系统可轻松实现数百米甚至更远的输送距离,不受地形限制。再者,能耗低,气力输送系统通过优化气流参数,相比皮带输送可节省约30%的动力消耗,降低运营成本。此外,环保性能优异,系统采用封闭式输送,有效控制了粉尘飞扬,减少了环境污染,符合国家环保法规要求。同时,系统结构简单,无复杂的机械传动部件,故障率低,维护方便,降低了设备停机时间。最后,安全性高,避免了传统输送设备中可能出现的物料泄漏、机械伤害等风险,支持了生产环境的安全。例如,在粉尘爆炸风险较高的化工领域,气力输送系统通过封闭输送,有所降低了事故发生的概率。
应用场景与实际效果
硫酸钾气力输送系统广泛应用于硫酸钾生产企业的各个环节。例如,在化肥生产车间,系统可将反应釜中产生的硫酸钾粉体直接输送至包装线,实现生产流程的连续化;在仓储中心,系统可将仓库内的大量硫酸钾物料转运至装卸区,方便车辆装载;在港口或物流中心,系统可用于硫酸钾的装卸和转运,提高物流效率。实际应用中,该系统不仅提高了输送效率,降低了劳动强度,还有所减少了粉尘对工人健康的危害,提升了生产环境的安全性。许多使用该系统的企业反馈,系统运行稳定,维护成本低,且能够满足不同工况下的输送需求,是硫酸钾粉体输送的可作为选择。例如,某硫酸钾生产企业安装该系统后,粉尘排放量减少了80%以上,同时输送能力提升了50%,有所改善了企业的生产效益和环境合规性。
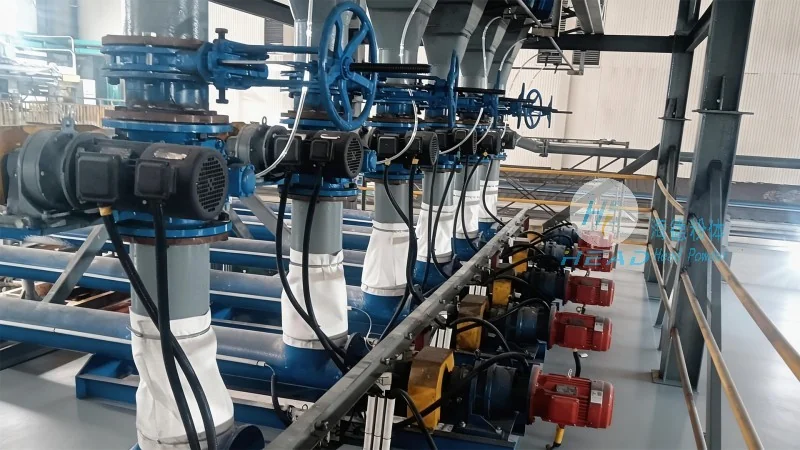
山东海德粉体工程有限公司:专业的解决方案提供商
作为专业的粉体输送设备制造商,山东海德粉体工程有限公司拥有多年的行业经验和技术积累。公司位于山东济南,致力于为客户提供定制化的硫酸钾气力输送系统解决方案。公司由张经理负责业务对接,他拥有丰富的行业知识和实践经验,能够根据客户的具体需求,设计出较好的系统方案。联系电话为15662777102,欢迎广大客户前来咨询。海德粉体工程有限公司始终以客户为中心,注重产品质量和技术创新,有助于每一套输送系统都符合客户的实际需求,并能够持续运行。公司提供从系统设计、设备制造、安装调试到售后服务的全方位支持,为客户解决粉体输送难题,提升生产效率。例如,针对不同企业的生产规模和输送距离,公司可提供从小型单管系统到大型多管系统的定制化方案,并配备专业的安装团队,有助于系统快速投入使用。此外,公司还提供设备维护和故障排除服务,支持系统持续运行。通过海德粉体的专业服务,客户能够高效解决硫酸钾粉体输送问题,提升生产效率,降低运营成本,实现可持续发展。