智能吨包投料站物料输送系统设备的运行过程和工作原理
案例背景
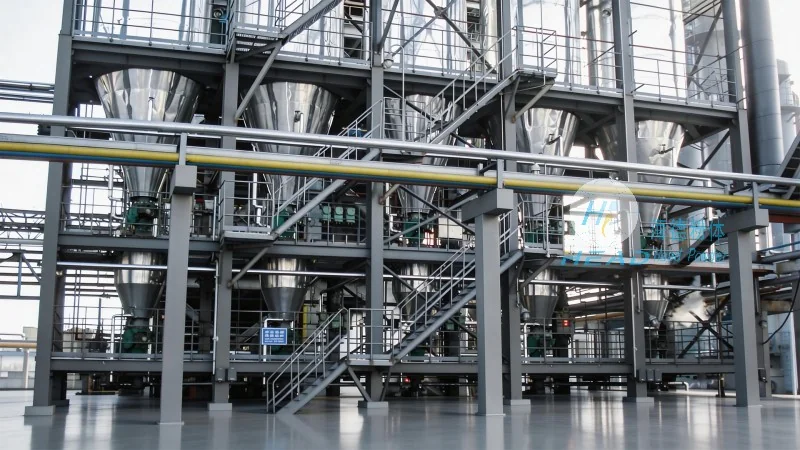
智能吨包投料站物料输送系统是山东海德粉体工程有限公司自主研发的一款集自动化、智能化于一体的粉体物料处理设备,专为吨包(大包装)物料的快速、高效输送而设计。该系统通过较好的气力输送技术,实现了从吨包开包、物料吸入、管道输送、分离收集到尾气处理的全程自动化,有所提升了生产效率与物料处理精度,广泛应用于化工、食品、建材等多个行业。
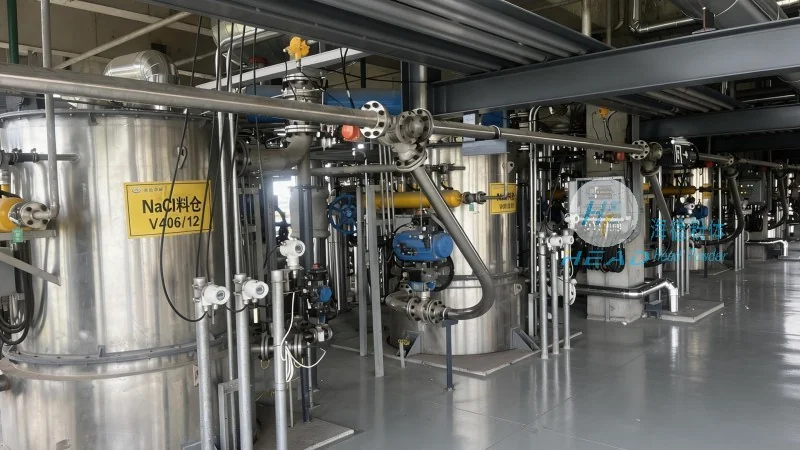
设备概述与核心工作原理
智能吨包投料站的核心是气力输送技术,即利用压缩空气作为动力,将粉体或颗粒状物料从吨包中吸入并输送到指定位置。设备主要由吨包开包装置、给料机、输送管道、物料分离器、除尘系统及控制系统等部分组成。其中,吨包开包装置负责自动打开吨包的封口,给料机控制物料流量,输送管道传输物料,分离器实现物料与空气的分离,除尘系统处理尾气中的粉尘,有助于环保与安全。通过压缩空气在管道内形成气流,物料被气流带动,随气流进入分离器,由于物料密度大于空气,在分离器内因重力或离心力作用沉降,物料从分离器底部排出,进入收集料仓;而空气则通过分离器上方的排风管排出,最终物料被收集至目标设备或储罐。
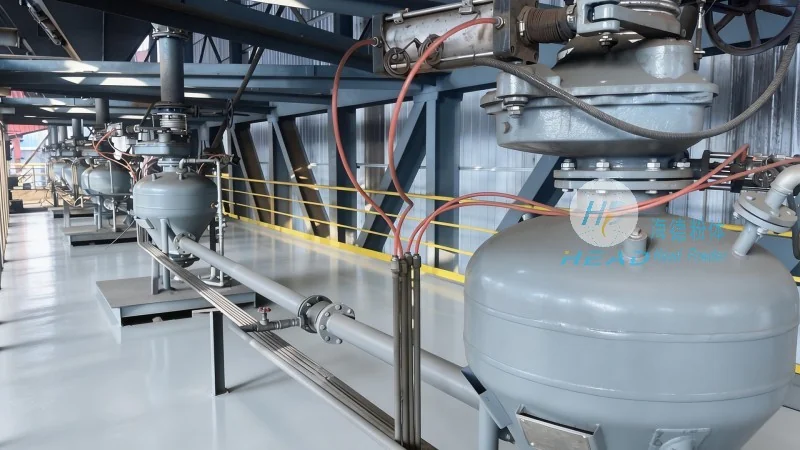
运行过程详解:从吨包到输送的完整流程
智能吨包投料站的运行过程可分为以下七个关键步骤,每个步骤均由控制系统较为准确控制,有助于流程顺畅且高效:
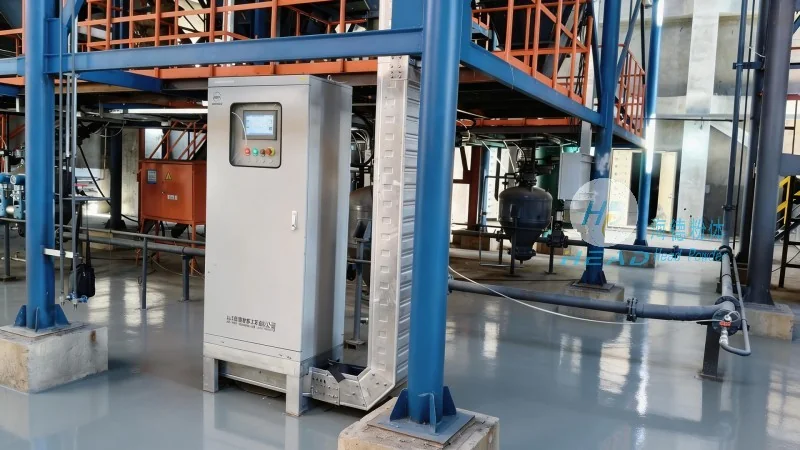
- 吨包识别与定位:设备通过内置的传感器或视觉识别系统,检测并定位放置在输送平台上的吨包,有助于吨包处于正确位置,为后续开包操作做准备。
- 吨包开包操作:机械臂或气缸驱动开包机构,自动打开吨包的封口,对于不同类型的吨包(如塑料膜、编织袋等),设备具备自适应开包能力,有助于开包效率与安全性。
- 物料吸入与输送:开包后,压缩空气通过给料机进入吨包内部,形成负压,将物料从吨包中吸入,并随气流进入输送管道。给料机根据预设的流量参数,较为准确控制物料吸入速度,避免管道堵塞或物料浪费。
- 管道输送与物料分离:物料在输送管道内随气流高速运动,到达分离器时,由于物料密度远大于空气,在离心力或重力作用下沉降,物料从分离器底部排出,进入收集料仓;而空气则通过分离器上方的排风管排出,进入除尘系统。
- 物料收集与存储:分离后的物料通过出料口进入下游的料仓或储罐,根据生产需求,物料可被直接输送至反应釜、混合机等设备,实现生产线的连续化运行。
- 尾气处理与环保控制:排出的空气中含有少量粉尘,通过布袋除尘器或电除尘器进行过滤,将粉尘收集后处理,有助于排放的尾气符合环保标准,保护环境。
- 系统复位与待机:完成一次输送后,设备自动复位,吨包输送平台回到初始位置,系统进入待机状态,等待下一个吨包的输送任务。
技术优势:效率、精度与稳定性的稳定结合
与传统的人工投料或机械输送方式相比,智能吨包投料站物料输送系统具有显著的技术优势,具体体现在以下几个方面:
- 高效处理能力:系统处理吨包物料的速度可达每小时数吨,远高于人工操作,大幅缩短生产周期,提升产能。
- 较为准确流量控制:给料机采用变频控制或计量装置,可较为准确调节物料流量,误差控制在±1%以内,有效减少物料浪费,降低生产成本。
- 正常运行性能:设备采用优良品质的气源处理单元和密封部件,运行稳定,故障率低,维护周期长,支持生产连续性。
- 环保与安全:除尘系统有效控制粉尘排放,避免环境污染;设备配备安全防护装置,如急停按钮、防护罩等,有助于操作人员安全。
- 自动化与智能化:全流程自动化,减少人工干预,降低劳动强度;结合传感器与控制系统,可实现远程监控与数据记录,便于生产管理。
应用场景:广泛适用于多种行业
智能吨包投料站物料输送系统适用于处理各种粉体或颗粒状物料,常见应用场景包括:
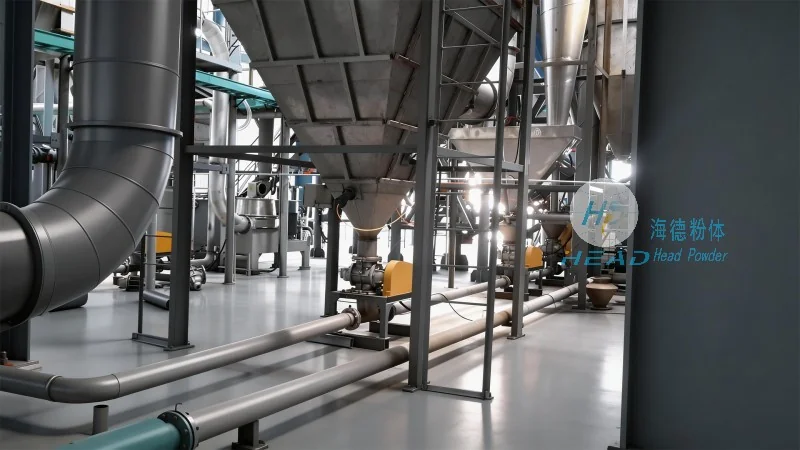
- 化工行业:用于输送水泥、石灰、碳酸钙等化工原料,提升化工生产线的自动化水平。
- 食品行业:处理面粉、奶粉、糖等食品原料,有助于食品生产过程中的卫生与安全。
- 建材行业:输送水泥、沙子、粉煤灰等建材原料,提高建筑施工效率。
- 医药行业:处理药品原料、辅料等,满足医药生产对精度与洁净度的要求。
- 塑料行业:输送塑料颗粒、树脂等,用于塑料加工生产线。
公司信息与联系方式
山东海德粉体工程有限公司,作为粉体工程设备的专业制造商,致力于为客户提供优良品质的智能吨包投料站及物料输送系统。公司位于山东济南,拥有专业的研发团队与生产团队,可根据客户需求定制设备。如需了解设备详情或获取技术支持,请联系张经理,电话:15662777102,我们将为您提供专业的咨询服务与设备安装服务。
上一篇:吨包卸料站物料输送系统设备的运行过程和工作原理
下一篇:
返回列表