正极材料气力输送系统方案设计要点
在新能源电池产业快速发展的背景下,正极材料作为电池性能的核心组成部分,其高效、安全的输送已成为生产流程中的关键环节。气力输送技术凭借其无机械接触、输送效率高、自动化程度高等优势,成为正极材料输送的可作为选择。本文将围绕正极材料气力输送系统的方案设计要点展开详细探讨,旨在为相关企业提供专业的技术参考与实践指导。
正极材料特性与输送挑战
正极材料通常具有高比表面积(100-200 m²/g)、易团聚、易吸湿等特性,这些特性在输送过程中容易导致管道堵塞、扬尘污染及物料损耗。传统机械输送方式可能因正极材料的硬度和脆性产生破碎,同时机械接触可能引入杂质,影响电池性能。因此,设计高效的气力输送系统需充分考虑正极材料的物理化学特性,针对性解决上述挑战。
正极材料气力输送系统的核心构成
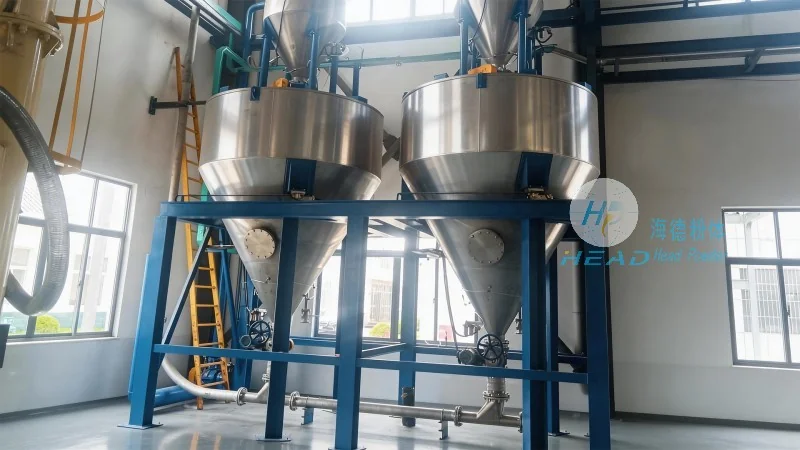
正极材料气力输送系统主要由供料装置、输送管道、气源系统、控制单元及除尘设备等部分组成,各部分协同工作实现物料的稳定输送。具体而言:
- 供料装置:通常采用螺旋给料机或振动给料机,但需配备防团聚辅助设备,如预破碎机或加湿装置,以改善正极材料的流动性。例如,对于粒度较大的正极材料,可先通过破碎设备将其破碎至适宜尺寸,再进行输送。
- 输送管道:采用不锈钢或防腐塑料材质,管道直径根据输送量及物料特性设计,通常为50-200mm。管道布局需尽量缩短输送距离,减少弯头数量,弯头角度应大于90度,以降低气流阻力。管道连接处需采用密封接头,防止正极材料泄漏。
- 气源系统:通常由罗茨风机或离心风机提供,根据输送压力需求选择。对于正极材料输送,一般需要0.5-1.5MPa的压力,有助于物料在管道内保持悬浮状态。气源系统需配备稳压阀和过滤器,有助于气流稳定,减少杂质进入管道。
- 控制单元:采用PLC或DCS控制系统,实现输送过程的自动化控制。通过传感器监测物料流量、压力、温度等参数,自动调节气源压力和供料速度,有助于输送稳定。控制系统还需具备故障报警功能,及时发现并处理输送异常。
- 除尘设备:输送过程中产生的粉尘需通过布袋除尘器或电除尘器进行处理。除尘设备应具备高过滤效率,通常要求达到99%以上,有助于排放达标。同时,除尘系统应配备物料回收装置,将收集的粉尘回用于生产,减少物料浪费。
关键设计要点解析
正极材料气力输送系统的设计需关注以下关键要点,以有助于系统的正常运行与长期可靠性:
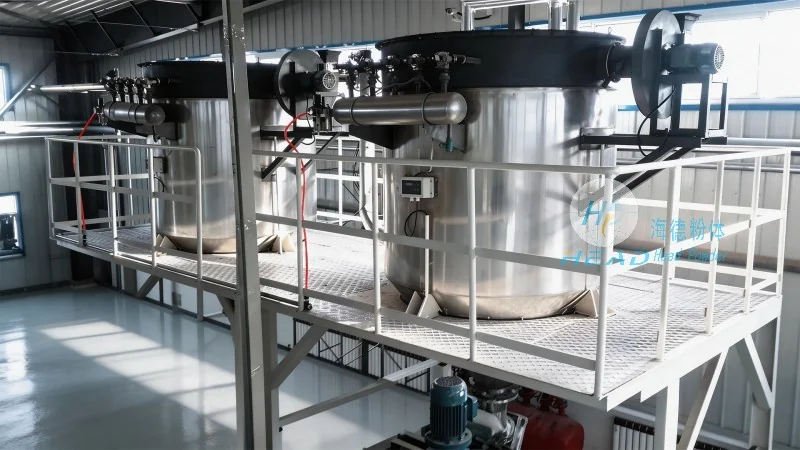
- 物料特性分析:在设计前,需对正极材料的粒度分布、密度、流动性、吸湿性等参数进行详细测试。根据测试结果调整供料装置的参数,如给料速度、破碎程度,以及气源系统的压力和流量,有助于物料在管道内均匀悬浮,避免堵塞。
- 管道布局优化:管道布局应遵循“短、直、少弯”原则,减少气流阻力。对于长距离输送,可采用多级气源或中间加压站,降低系统压力损失。弯头和三通等管件需采用大角度设计(如90度或以上),并增加耐磨涂层,延长使用寿命。
- 气源压力与流量控制:气源压力需根据正极材料的粒度与密度调整,过高会导致物料破碎或扬尘,过低则输送不畅。通常通过试验确定合适压力范围,并在运行中通过压力传感器实时监测,自动调节风机转速或阀门开度。
- 密封与防泄漏设计:正极材料输送系统需采用双密封结构,防止物料泄漏。例如,在供料装置与管道连接处设置机械密封和迷宫式密封,在管道末端设置防爆阀和粉尘收集罩。同时,系统需配备泄漏检测装置,及时发现并处理泄漏问题。
- 除尘与环保措施:除尘系统不仅用于处理输送过程中的粉尘,还需考虑正极材料可能具有的爆炸性。对于易爆物料,需采用防爆型除尘设备,并配备静电消除装置,防止静电积聚引发爆炸。此外,除尘系统应与环保法规要求相符,有助于排放达标。
- 自动化控制策略:通过PLC或DCS系统实现输送过程的自动化,减少人工干预。控制系统应具备数据记录与远程监控功能,便于生产管理人员实时了解系统运行状态,及时调整参数。同时,系统需具备故障自诊断功能,自动识别并处理常见故障,提高系统可用性。
系统应用优势与价值
正极材料气力输送系统在新能源电池生产中具有应用优势,具体体现在以下几个方面:
上一篇:聚碳酸酯气力输送系统方案设计要点
下一篇:生物质颗粒气力输送系统方案设计要点
返回列表