什么是焙烧砂物料输送设备?
在工业生产中,焙烧砂作为一种重要的工业原料或废料,其高效、安全的输送是生产流程的关键环节。然而,焙烧砂通常具有颗粒细、密度适中、湿度较低或温度较高(根据焙烧工艺不同)等特性,传统输送方式如皮带输送机、螺旋输送机等往往难以满足其输送需求,容易导致物料磨损、粉尘飞扬、输送效率低下等问题。为此,专业的焙烧砂物料输送设备应运而生,为工业生产提供了更高效、更环保的输送解决方案。本文将详细介绍焙烧砂物料输送设备的相关知识,以及山东海德粉体工程有限公司(简称海德粉体)提供的专业解决方案。
焙烧砂物料的特性与输送挑战
焙烧砂是指通过高温焙烧后的砂石或矿粉,其物理化学性质因焙烧工艺和原料不同而有所差异。通常,焙烧砂的颗粒粒径较小(通常在0.1-5毫米之间),密度在2.5-3.0g/cm³左右,具有通常的硬度和耐磨性。同时,根据焙烧温度和气氛的不同,焙烧砂可能带有通常的温度(如高温焙烧后的砂温度可达200℃以上),或含有少量水分(如湿法焙烧后的物料)。这些特性使得焙烧砂在输送过程中面临诸多挑战:首先,颗粒细小易导致管道堵塞,传统输送设备难以处理;其次,高温或干燥的物料对输送设备的耐磨性要求较高;再者,粉尘飞扬问题严重,影响工人健康和设备运行环境。因此,针对焙烧砂的特性,设计专用输送设备至关重要。
海德粉体专业解决方案:焙烧砂气力输送系统
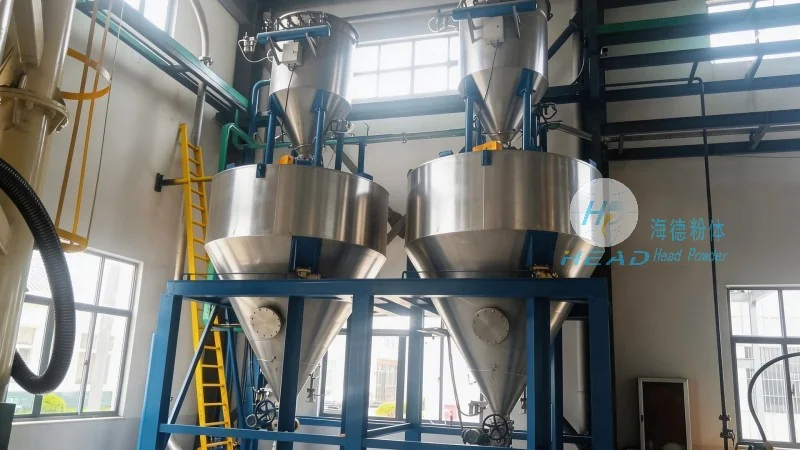
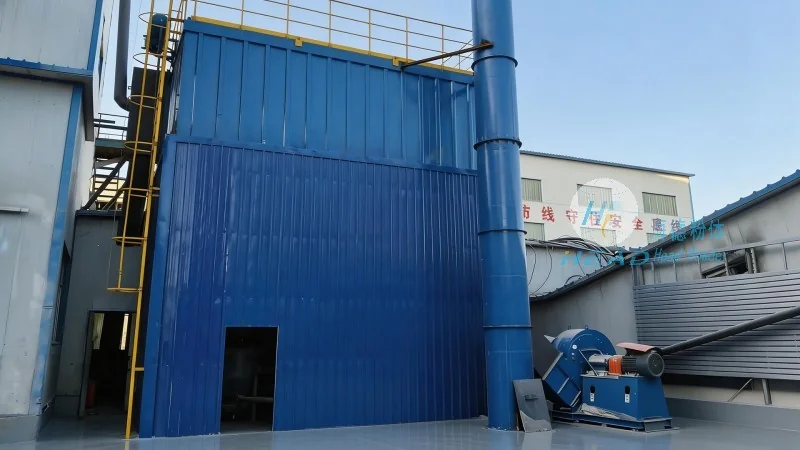
针对焙烧砂的输送难题,海德粉体推出了专业的焙烧砂气力输送系统,该系统采用优化的气力输送技术,通过压缩空气或抽吸空气的方式,将焙烧砂从供料点输送到指定位置。系统主要由供料装置、输料管、分离装置、除尘设备以及控制装置等组成,可根据客户的具体需求进行定制化设计。例如,对于长距离、多弯头的输送需求,可采用正压气力输送系统,通过风机提供正压空气,将物料从起点吸入输料管,经过管道输送后,在终点通过分离器将物料与空气分离,空气经除尘后排出;对于短距离或需要从高处向低处输送的情况,可采用负压气力输送系统,通过风机在终点抽风,形成负压,将物料吸入输料管,到达供料点后分离。海德粉体的气力输送设备特别针对焙烧砂的颗粒特性进行了优化,例如采用耐磨的输料管材料(如不锈钢、陶瓷内衬等),优化管道内壁的粗糙度,减少物料与管道的摩擦;同时,在供料装置中设置振动或搅拌机构,有助于物料均匀供料,避免堵塞;在分离装置中采用高效的旋风分离器或袋式除尘器,有助于物料与空气充分分离,减少粉尘排放。
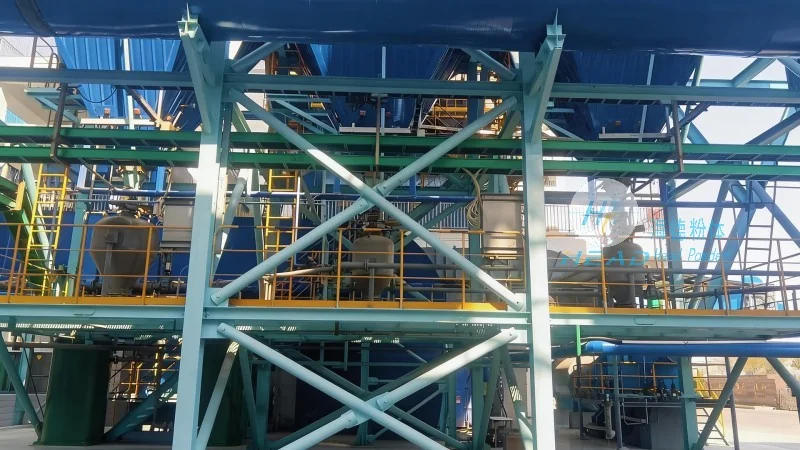
气力输送系统的主要特点
与传统的机械输送设备相比,焙烧砂气力输送系统具有诸多应用优势。首先,环保无粉尘,气力输送过程中物料被封闭在管道内,避免了粉尘飞扬,有效减少了对环境的污染,符合当前工业生产对环保的要求。其次,输送效率高,气力输送可实现连续、均匀的输送,输送速度可达数十米每秒,远高于皮带输送机的速度,能够有所提高生产效率。第三,适应复杂工况,气力输送系统可通过调整风量、风压等参数,适应不同输送距离、不同弯头角度、不同垂直高度的需求,甚至可在有障碍物的环境中进行输送。第四,维护成本低,由于没有复杂的机械传动部件(如皮带、链条、轴承等),设备故障率较低,维护周期长,降低了长期运营成本。此外,海德粉体的气力输送设备还具备可定制化优势,可根据客户的具体物料特性、输送距离、场地限制等,设计出最合适的输送方案,有助于设备的较高效率运行。
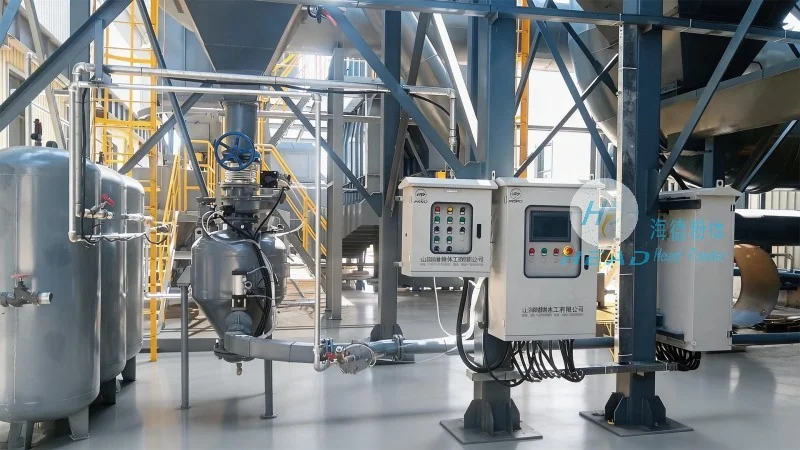
设备工作原理详解
焙烧砂气力输送系统的工作原理主要分为正压输送和负压输送两种模式,具体采用哪种模式取决于输送距离、物料特性以及现场环境。以正压气力输送为例,系统工作流程如下:首先,供料装置将焙烧砂均匀送入输料管,同时风机启动,向输料管内输送压缩空气,形成正压环境。压缩空气携带物料在输料管内流动,经过管道的弯头、变径等部件,最终到达终点分离器。在分离器中,物料因重力作用与空气分离,物料落入料斗或储仓,空气则通过除尘设备过滤后排出。对于负压气力输送,风机位于终点,通过抽风形成负压,将物料从供料点吸入输料管,经过管道输送后,在供料点通过分离器分离,空气经除尘后排出。海德粉体的设备在原理上进行了优化,例如在输料管中设置导流板,减少物料与空气的分离,提高输送效率;在分离器中采用多级分离结构,有助于物料与空气充分分离,减少粉尘含量。此外,设备还配备了压力传感器、流量计等控制装置,实时监测系统运行状态,有助于输送过程的稳定性和安全性。