干石灰输送方式对比:为何气力输送更适配干石灰输送
在工业生产中,干石灰(又称生石灰、氧化钙)是一种应用极为广泛的粉体物料,常见于钢铁冶炼、脱硫脱硝、水处理、建材制造、化工合成等领域。干石灰具有强吸湿性、高反应活性、细粉易飞扬、流动性随湿度波动大等特性,这使得其输送环节成为工艺设计中的关键难点。传统机械输送方式(如斗式提升机、螺旋输送机、皮带输送机)在面对干石灰时,往往暴露出密封性差、能耗高、设备磨损严重、扬尘污染控制困难等问题。近年来,气力输送技术凭借其全封闭、自动化程度高、布置灵活等优势,逐渐成为干石灰输送的主流方案。本文将从干石灰的物料特性出发,系统对比主流输送方式的技术参数、运行成本、维护要求、环境影响等维度,深度解析为何气力输送更适合干石灰的输送场景,并结合海德粉体的工程实践,提供选型参考与落地方案。
干石灰的物料特性对输送工艺的核心约束
干石灰的物理化学性质决定了输送设备建议满足以下条件:
- 强吸湿性与易结块性:干石灰在空气中极易吸收水分,生成氢氧化钙并释放热量,导致粉体颗粒粘连、结块,严重时堵塞输送管道或设备。因此,输送系统建议保持非常干燥,且具备防潮措施。
- 高磨蚀性:干石灰颗粒硬度较高(莫氏硬度约3-4),且形状不规则,在高速运动时会对管道、阀门、弯头等部件造成严重冲刷磨损。输送设备材质需具备高耐磨性(如陶瓷衬里、合金钢等)。
- 细粉易扬尘与强碱性:干石灰粉末粒径通常在0-5mm之间,细粉占比高,在开放环境下极易产生粉尘污染,且其强碱性(pH约12-13)对人员皮肤、呼吸道、设备金属表面均有腐蚀性。输送系统建议实现充分密封,并配备除尘与安全防护装置。
- 流变性受含水率影响显著:干石灰的安息角约为35-45度,在低含水率时流动性尚可,但一旦吸潮,其内摩擦角迅速增大,出现“架桥”“鼠洞”等流动性障碍。机械输送方式在处理此类物料时容易失速或堵塞。
基于以上特性,干石灰输送系统需要同时满足密封性、耐磨性、防潮性、自动化在线监测四项核心要求。传统机械方式在这四个维度上均存在明显短板,而气力输送则具有天然的结构优势。
传统机械输送方式在干石灰场景中的局限性
为客观评估,以下对常见的三种机械输送方式进行分析:
- 斗式提升机:适用于垂直提升,但干石灰的细粉易从料斗缝隙中泄漏,且提升过程中摩擦生热会加剧物料吸湿。检修难度大,一旦发生链条断裂或料斗卡死,全线停机时间长。在环保要求高的项目中,其敞口结构难以满足粉尘排放标准(如现行GB 16297-2023要求颗粒物排放浓度≤10mg/m³)。
- 螺旋输送机:结构简单,但干石灰对螺旋叶片和管壁的磨损极快,通常3-6个月就需要更换叶片。此外,螺旋输送对粘性物料适应性差,当干石灰含水率超过1%时,极易在螺旋叶片之间形成“抱轴”故障,导致电机过载烧毁。
- 皮带输送机:适用于长距离水平输送,但干石灰的强碱性会腐蚀皮带表面,加速皮带老化。同时,皮带输送需要大量托辊和回转机构,维护点繁多,且无法避免扬尘——即便加装防尘罩,在转运点依然存在泄漏风险。
从全生命周期成本(包括设备折旧、能耗、人工清堵、备件更换、环保罚款风险等)来看,机械输送方式在干石灰项目中的综合成本往往高于预期。以一家年处理5万吨干石灰的钢铁厂为例,采用螺旋输送+斗提的组合方案,年均维护费用约占设备初始投资的15%-20%,而气力输送的维护费用可控制在5%以内。
气力输送的技术原理与适配干石灰的优势
气力输送是利用压缩空气(或惰性气体)作为动力介质,将干石灰粉体在密闭管道中沿气流方向输送到目标位置。其主要特点在于:
- 全封闭无尘输送:管道系统充分密封,杜绝了任何逸尘可能。海德粉体在多个项目中实测,采用负压吸送或正压密相输送时,车间内粉尘浓度可控制在职业卫生标准(GBZ 2.1-2023)要求的0.5mg/m³以下。
- 管路布置灵活:管道可垂直、水平、倾斜甚至跨越复杂空间布置,且不需要大量土建改造。对于老厂改造项目,气力输送可较大程度利用现有空间。
- 自动化程度高:通过PLC控制系统、压力传感器、流量计等元件,可实现远程启停、故障自诊断、输送量实时调节,有所降低人工干预频次。
- 适应恶劣物料:通过调整气固比、输送速度、管道材质,可以针对性解决干石灰的磨蚀、结块等问题。例如,采用低速密相输送(气固比>20:1,速度3-8m/s)可有所降低管道磨损,同时减少物料破碎率。
具体到干石灰输送,可根据工艺条件选择不同的气力输送方式:
- 正压密相输送:适用于长距离(100-500米)、高产能(10-50t/h)场景,采用压缩空气间歇推送,形成“栓流”或“层流”;输送管径100-200mm,压力0.2-0.6MPa。典型应用:干石灰从储仓至炉前料仓的输送。
- 负压吸送输送:适用于短距离(10-50米)、多点取料场景,利用真空泵产生-0.04至-0.08MPa的负压将物料吸入管道。较为适合从卡车卸料口、袋装破包、灰斗等多点向高位料仓输送,可有效抑制卸料扬尘。
- 稀相气力输送:气速高(15-25m/s),适合输送流动性较好的干细粉,但能耗较高、管道磨损较大;一般用于短距离、小产能或需要高混合比风送的场景(如干法脱硫工艺中的石灰粉喷射)。
在实际工程中,海德粉体建议优先选用正压密相输送系统处理干石灰,因为其低流速特性可显著延长管道寿命,同时较少的空气量也降低了后端除尘器的负荷。海德粉体为山东某环保科技公司设计的干石灰密相输送系统,管道选用内衬陶瓷的碳钢弯头,配合专业气动阀门,实际运行3年后管道磨损量不足0.5mm,远低于行业平均的2-3mm。
经济性与环保性对比:数据支撑气力输送的长期价值
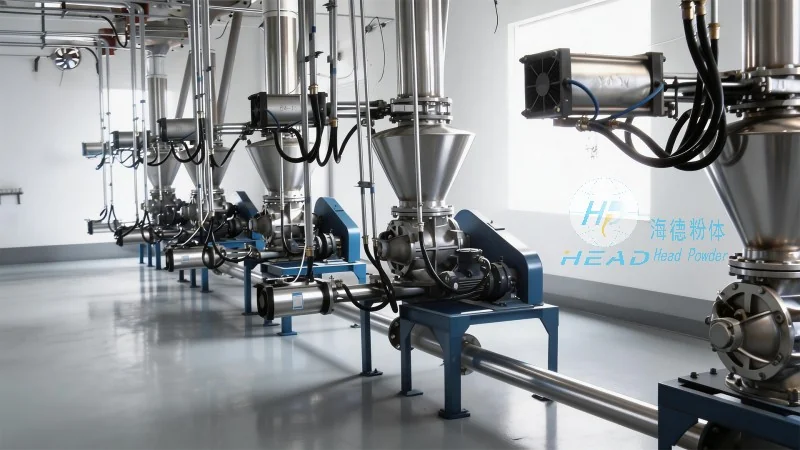
以下基于2025-2026年行业平均数据进行量化对比(以输送距离80米、输送量15t/h、年运行300天为例):
| 对比维度 | 螺旋输送+斗提组合 | 正压密相气力输送 |
|---|---|---|
| 设备初始投资(万元) | 85-110 | 120-150 |
| 年能耗费用(万元) | 18-25(含电机及除尘) | 12-18 |
| 年维护费用(万元) | 12-18(含叶片、链条、密封件) | 5-8 |
| 年环保处理费用(万元) | 5-10(含除尘滤袋更换、罚款) | ≤1 |
| 可用率 | 85%-90%(故障停机较多) | 98%-99% |
| 操作人力需求 | 每班1-2名巡检 | 每班0.5名(可兼管) |
| 综合3年TCO(总拥有成本) | 约220-280 | 约180-220 |
数据表明:虽然气力输送初始投资略高,但因其低能耗、低维护、可靠性能及环保合规优势,通常在投入运行后的12-18个月内即可通过节省的维护和环保费用收回差价。叠加《2026年重点行业大气污染物排放限值》进一步收紧的趋势(颗粒物排放限值从10mg/m³降至8mg/m³),采用全封闭气力输送的企业可避免因设备改造而产生的隐性成本。
选型与落地中的关键参数与常见误区
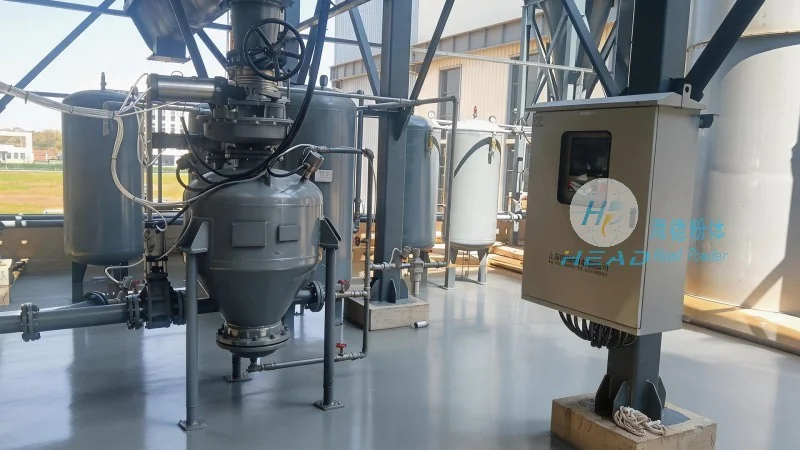
针对干石灰气力输送系统,海德粉体积累了大量工程经验,以下为选型阶段建议关注的核心参数:
- 输送距离与垂直高度:每1米垂直提升约相当于15-20米水平输送阻力,需据此计算所需气源压力与管道口径。
- 物料含水率:干石灰入料含水率建议≤0.5%,若超过1%,建议在仓顶增设烘干或防结块装置(如振动筛、破拱器)。
- 细粉占比(<0.1mm):细粉含量超过30%时,应优先采用密相输送以避免“气力分级”现象,即细粉先行到达造成料流分层。
- 输送终点背压:若输送至高压反应釜或炉膛,需匹配耐压输送罐与单向关断阀,防止气体回窜。
- 管道磨损补偿:弯头处可设计为可拆卸式,并采用耐磨陶瓷内衬或堆焊硬质合金。海德粉体在弯头处采用R≥10D(曲率半径≥10倍管径)的缓弯设计,使磨损量降低40%以上。
常见误区:部分用户误以为“气速越高越好”,实际上在干石灰输送中,过高的气速不仅加剧磨损,还可能导致粉体在管道内静电积聚,增加爆炸风险。正确的做法是根据物料浓度比(5-25kg物料/kg空气)反向计算较好气速,一般干石灰密相输送的推荐气速为6-12m/s。
行业趋势与海德粉体的技术实践
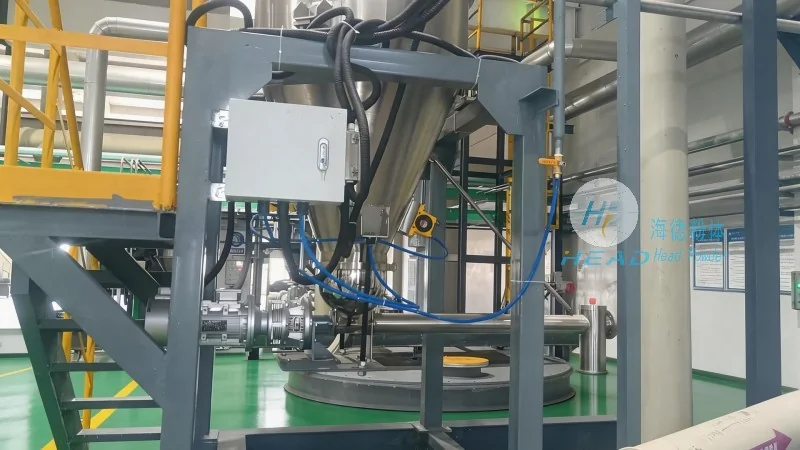
进入2026年,随着环保法规趋严(如《石灰行业大气污染物排放标准》将全面执行特别排放限值)以及智能化工厂建设提速,干石灰气力输送正朝着低能耗、低磨损、高自控方向发展。海德粉体(咨询热线:156-6277-7102)在该领域已交付超过80套干石灰输送系统,覆盖钢铁、电力、化工、建材四大行业。以华北某碳素厂为例:其原使用螺旋输送机供料,月均故障停机2-3次,每次清堵耗时4-6小时。海德粉体为其设计了一套正压密相输送系统,采用双仓交替加压方式,输送距离120米、产能12t/h,配套智能防堵算法(通过压差实时调节补气量),投运后连续运行18个月零堵管,产能利用率从85%提升至98%。
从技术储备看,海德粉体拥有以下核心能力:
- 自主研发的耐磨弯头制造工艺,使用寿命较普通碳钢弯头提高6-8倍;
- 针对高湿度物料的“自清洁”管路设计,通过较为准确的脉冲吹扫机制防止石灰粘壁;
- 全系统集成并预留MES/ERP接口,便于客户实现生产数据与物料消耗的实时追踪。
展望未来,干石灰输送的技术重点将不再是“能否输送”,而是“如何以较低成本、最大可靠性输送”。气力输送凭借其对复杂物料的天然适应性、全生命周期成本优势以及环保合规潜力,已成为行业公认的升级方向。对于正在规划新项目或改造现有输送线的企业,建议在工艺设计阶段即与专业厂商(如海德粉体)协同介入,通过对物料特性、现场工况进行全因子分析,定制较好方案,从而避免因选型不当导致的反复改造与资源浪费。
最后需要强调的是,干石灰输送的价值不仅体现在设备本身,更体现在系统对生产连续性、环保达标率、人员安全防护的综合贡献。选择一种适配性强的输送方式,实质上是对企业长期运营质量的战略性投资。只有将工艺细节与工程实践紧密结合,才能真正实现“降本、增效、减碳”的多重目标。