山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
在矿山开采、砂石加工及建材生产等领域,矿石砂作为核心原料,其高效、环保的输送方式对生产效率与成本控制至关重要。然而,传统皮带输送、斗式提升等设备在处理矿石砂时,常面临粉尘飞扬、输送效率低、物料破碎等问题,难以满足工业需求。在此背景下,气力输送技术凭借其密闭输送、连续高效的特点,成为矿石砂物料输送的理想解决方案。本文以四川绵阳某砂石厂的矿石砂气力输送项目为例,详细阐述海德粉体气力输送系统的技术优势与实际应用效果。
矿石砂作为颗粒状物料,其输送过程需克服颗粒大小不一、湿度较高、易产生粉尘等挑战。传统输送设备如皮带输送机,因物料摩擦易导致粉尘扩散,且对物料湿度敏感,可能导致输送效率下降;斗式提升机则受安装高度限制,且在输送过程中易造成物料破碎,影响产品质量。面对这些难题,行业对高效、环保、稳定的输送系统需求日益迫切。在此背景下,气力输送技术凭借其独特的优势,成为矿石砂物料输送的理想解决方案。
山东海德粉体工程有限公司(简称“海德粉体”)作为专业的粉体输送设备制造商,专注于气力输送系统的研发与生产。其矿石砂气力输送系统(产品关键词:矿石砂气力输送,矿石砂气力输送系统,气力输送设备)采用较好的负压或正压输送技术,能够改善矿石砂物料输送中的关键问题。海德粉体的气力输送系统具有以下应用优势:
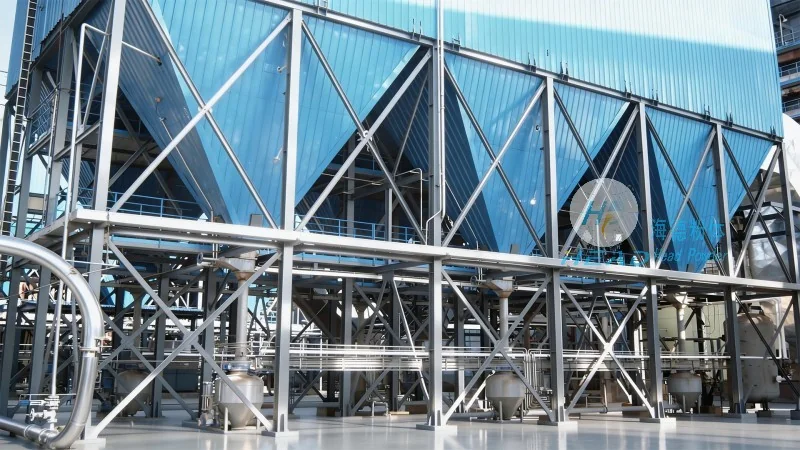
此外,海德粉体可根据客户需求选择负压吸送、正压压送或混合式输送方式。负压吸送适用于从多个点收集物料,输送距离较远;正压压送适用于从料仓向目的地输送物料;混合式输送则适用于复杂工况。系统还配备脉冲布袋除尘器,采用较好的脉冲清灰技术,有助于除尘效率高达99%以上,满足环保排放标准。PLC控制系统通过人机界面(HMI)实时显示设备运行参数(如压力、流量、温度等),并设置报警功能,实现远程监控与故障处理,进一步提升了系统的智能化水平。
四川绵阳某砂石厂面临矿石砂从采矿点至加工车间的长距离输送难题。原有皮带输送系统运行效率低,且在输送过程中产生大量粉尘,不仅影响工人健康,还造成环境问题。该厂通过引入海德粉体的矿石砂气力输送系统,成功解决了上述问题。具体应用情况如下:
项目背景:该砂石厂位于绵阳市某矿区,需将开采的矿石砂输送至厂内破碎、筛分车间,输送距离约800米,物料特性为粒径0.5-20mm,湿度约5%,密度约2.6吨/立方米。原有皮带输送系统输送效率仅为每小时30吨,且粉尘排放量超标,严重影响生产环境。
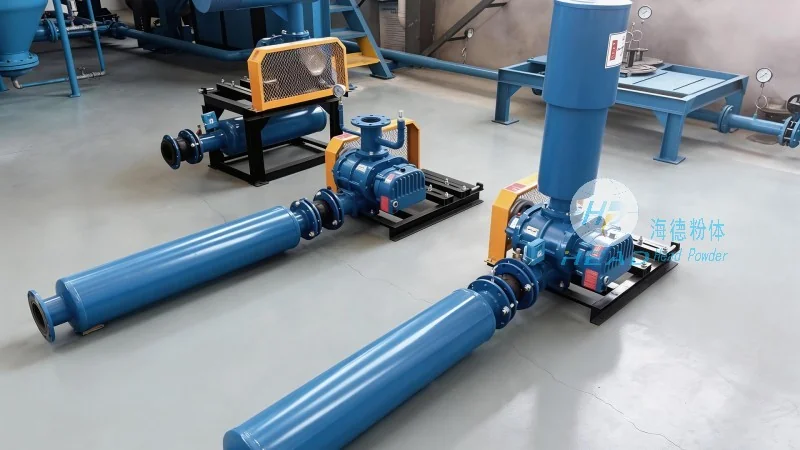
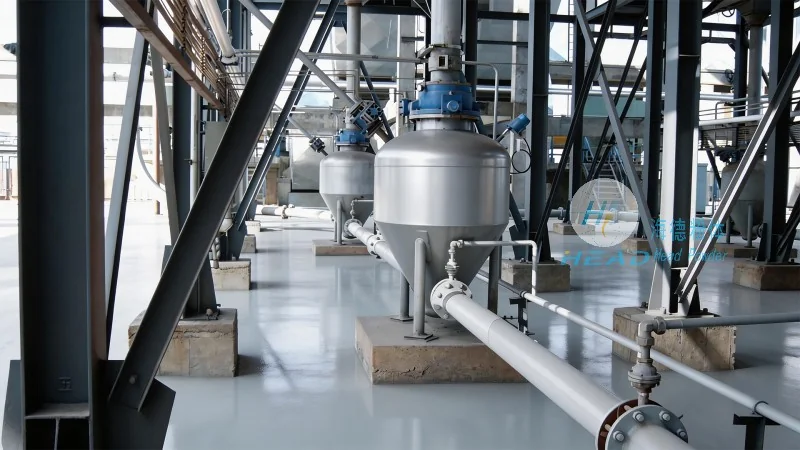
系统配置:海德粉体根据现场需求,设计了一套负压吸送式气力输送系统。系统主要包括:螺杆式空气压缩机(功率75kW)、后冷却器、油水分离器、脉冲布袋除尘器(处理风量20,000m³/h)、直径200mm不锈钢输送管道(总长800米)、容量50吨的料仓、螺旋喂料机(输送量100t/h)、星型卸料器及PLC控制系统。输送量设计为每小时50吨,满足生产需求。
实施过程:海德粉体工程师团队现场勘查后,进行系统设计、设备选型,并负责设备的安装、调试与培训。施工过程中,严格遵循安全规范,有助于设备安装质量。调试阶段,通过调整气源压力(0.6MPa)、管道布局及喂料速度等参数,使系统达到较好运行状态。调试完成后,对操作人员进行设备使用与维护培训,有助于客户能够熟练操作。
实施效果:系统投运后,矿石砂输送效率有所提升,每小时输送量稳定在50吨以上,满足生产需求。同时,由于采用密闭输送,粉尘排放量有所降低,车间环境得到改善。设备运行稳定,压力损失约1.2kPa/m,能耗约0.8kW/t,维护成本低。客户反馈显示,系统运行稳定,输送效率提升40%以上,粉尘排放量减少90%以上,维护成本降低30%。此外,系统自动化控制有效降低了人工操作需求,提高了生产安全性。
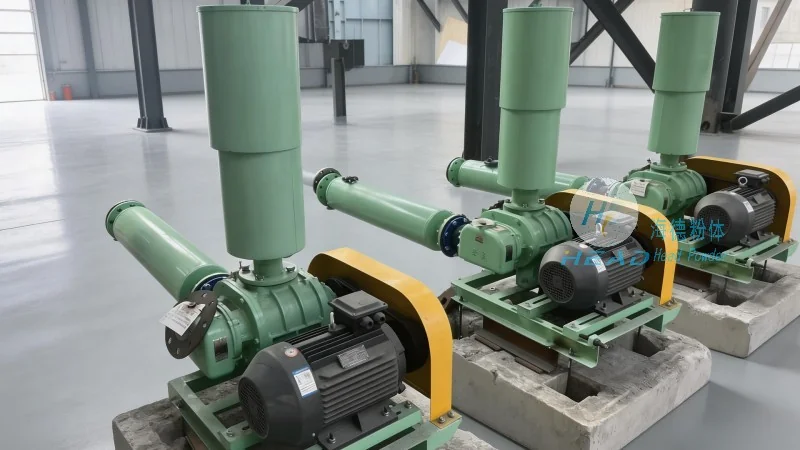
海德粉体的矿石砂气力输送系统通常包括以下核心组成部分:
系统工艺流程为:物料从料仓经螺旋喂料机进入输送管道,在压缩空气作用下被输送至破碎车间。同时,产生的粉尘被脉冲布袋除尘器收集,经处理达标后排放。整个流程连续、稳定,自动化程度高,能够满足大规模生产需求。
四川绵阳案例的成功应用,充分体现了海德粉体气力输送系统在矿石砂物料输送中的优越性。客户反馈显示,系统运行稳定,输送效率提升40%以上,粉尘排放量减少90%以上,维护成本降低30%。此外,系统自动化控制有效降低了人工操作需求,提高了生产安全性。客户表示,海德粉体的技术团队在项目实施过程中提供了专业的支持,从设计到调试,全程跟进,有助于了项目的顺利实施。具体数据如下:
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部