什么是葡萄糖粉体输送系统?
在葡萄糖的生产、加工及输送环节,如何高效、安全地处理这种易结块、易吸潮的粉体物料,一直是行业关注的焦点。葡萄糖粉体输送系统正是针对这一需求而设计的专业设备,它通过气力输送技术,实现了对葡萄糖颗粒的密闭、连续、无粉尘污染的输送。本文将详细解析葡萄糖粉体输送系统的定义、构成、优势及实际应用,帮助您全面了解这一关键技术。
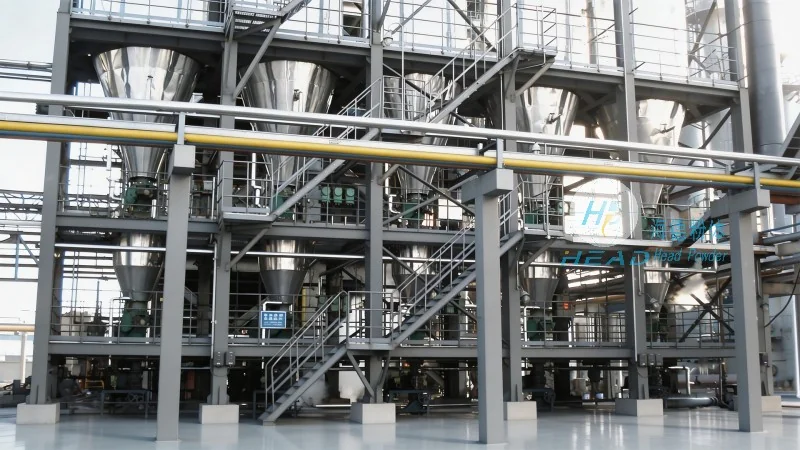
葡萄糖作为一种重要的食品添加剂和医药原料,其输送过程需要兼顾效率与卫生。传统的输送方式如皮带输送机、斗式提升机等,往往存在粉尘飞扬、物料污染、输送效率低等问题。而葡萄糖粉体输送系统,通过气力输送原理,将物料与空气混合形成流态化状态,从而实现高效输送。该系统不仅适用于葡萄糖的原料输送,也适用于中间产品及成品的包装前输送,是现代化葡萄糖生产线不可或缺的核心设备。
海德粉体:专业定制葡萄糖气力输送系统
山东海德粉体工程有限公司,作为国内粉体输送设备领域的专业制造商,专注于为葡萄糖生产企业提供定制化的气力输送解决方案。公司凭借十余年的行业经验,针对葡萄糖的物理特性(如颗粒粒径、湿度、流动性等),设计并生产了符合GMP标准的葡萄糖气力输送系统。海德粉体不仅提供设备本身,更从客户需求出发,涵盖系统设计、安装调试、技术支持和维护保养的全流程服务,有助于客户获得最匹配的输送方案。
葡萄糖气力输送系统的核心构成与工作原理
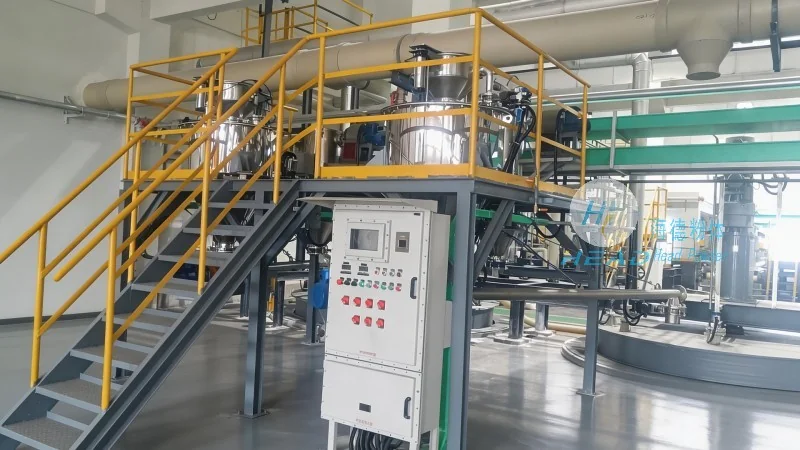
葡萄糖气力输送系统主要由供料装置、气源系统、输送管道、控制单元及卸料设备等部分组成。具体工作流程如下:首先,通过螺旋供料机或振动供料机将葡萄糖颗粒均匀送入输送管道;随后,气源系统(通常为空压机)产生的高压空气进入管道,与物料混合形成气固两相流;在气流作用下,物料被吹起并沿管道输送至目的地;最后,通过卸料器(如星型卸料阀或旋风分离器)将物料从管道中分离并排出。整个系统通过PLC或变频器控制,实现输送量的较为准确调节与自动化运行。
为何选择气力输送?针对葡萄糖的五大优势
相较于传统输送方式,葡萄糖气力输送系统具有显著的技术优势,尤其适用于对卫生、效率、环保有高要求的场景:
1. **高效连续输送**:气力输送可实现连续、大流量的物料输送,相比间歇式输送设备,有所提高了生产效率。对于葡萄糖生产线,连续输送可减少物料堆积时间,避免结块,有助于生产线的正常运行。
2. **无粉尘污染**:系统采用密闭式输送,物料全程在管道内传输,有效避免了粉尘飞扬,不仅改善了工作环境,更防止了物料与空气中的杂质接触,有助于葡萄糖产品的卫生质量,符合制药和食品行业的GMP标准。
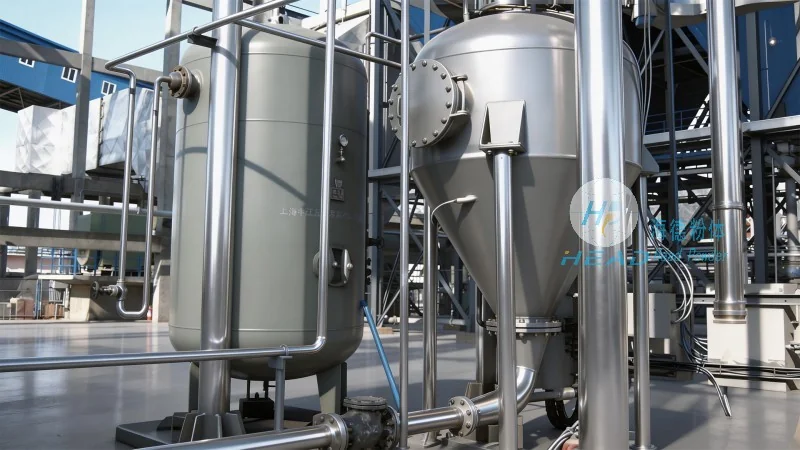
3. **卫生安全**:海德粉体生产的葡萄糖气力输送系统采用不锈钢材质,所有接触物料的部件均经过抛光处理,易于清洁和消毒。系统设计符合CIP(清洁验证)要求,可轻松进行在线清洗,有效防止微生物滋生,支持产品安全。
4. **节能环保**:通过优化气流速度和管道设计,气力输送系统在有助于输送效率的同时,降低了能耗。相比正压输送,负压输送可减少空气泄漏,进一步节约能源。此外,密闭输送减少了物料损耗,降低了生产成本。
5. **灵活性强**:系统可根据实际需求调整输送距离、输送量及输送方向,适用于不同布局的生产线。无论是短距离输送(如车间内物料转移)还是长距离输送(如跨厂房输送),均能灵活应对,满足葡萄糖生产企业的多样化需求。
实际应用场景:从生产到包装的全程解决方案
葡萄糖气力输送系统在葡萄糖产业链中应用广泛,覆盖从原料处理到成品包装的多个环节:
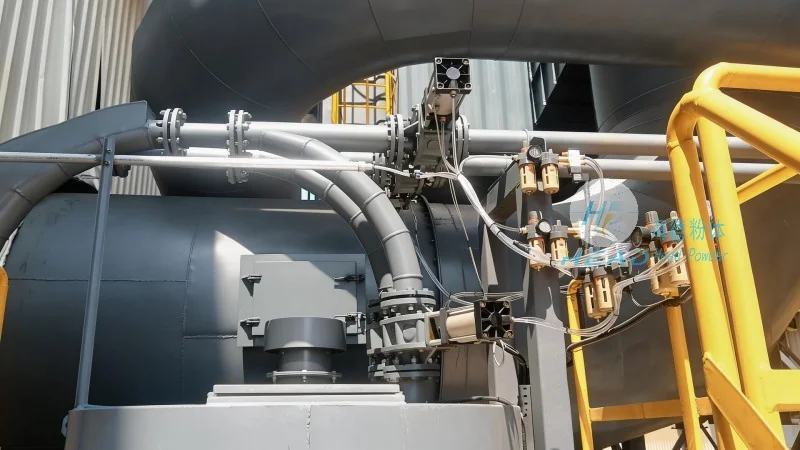
在原料环节,系统可用于将仓库中的葡萄糖原料输送至生产线的配料罐,有助于原料的连续供应。在中间生产环节,如结晶、干燥后的葡萄糖颗粒输送至包装机,系统可避免物料在输送过程中受潮或污染。在成品包装环节,气力输送系统可将包装好的葡萄糖产品从包装线输送至仓库或发货点,实现物流的自动化管理。此外,系统还可用于葡萄糖的回料输送,如返料处理,提高生产效率。
定制化服务与专业支持
海德粉体工程有限公司深知,不同葡萄糖生产企业的生产规模、工艺流程及物料特性存在差异,因此提供充分定制化的气力输送解决方案。公司技术团队会根据客户的具体需求,进行现场勘查、工艺分析,设计优选的系统配置。从设备选型、管道布局到控制系统,均由专业工程师负责,有助于系统与客户生产线的稳定匹配。此外,公司提供完善的售后服务,包括设备安装调试、操作培训、定期维护及故障较快响应,支持系统的持续运行。
如果您正在寻找可靠的葡萄糖粉体输送系统,山东海德粉体工程有限公司将是您的可作为选择。公司以专业的技术、良好的产品和完善的售后服务,助力葡萄糖生产企业提升生产效率,支持产品质量。欢迎联系张经理,电话:15662777102,地址:山东济南,我们将为您提供最专业的解决方案。海德粉体,与您携手,实现葡萄糖输送的智能化与高效化!