山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
在粉体加工、化工、食品等行业的生产流程中,多功能卸料器作为关键设备,承担着物料输送、卸料控制的重要角色。其性能直接关系到生产效率、产品质量以及设备运行稳定性。然而,面对市场上琳琅满目的多功能卸料器产品,如何精准选择一款符合自身生产需求、性能可靠、性价比高的设备,成为许多企业面临的挑战。本文将系统梳理选择多功能卸料器的常规流程,帮助用户科学决策,确保设备选型精准有效。
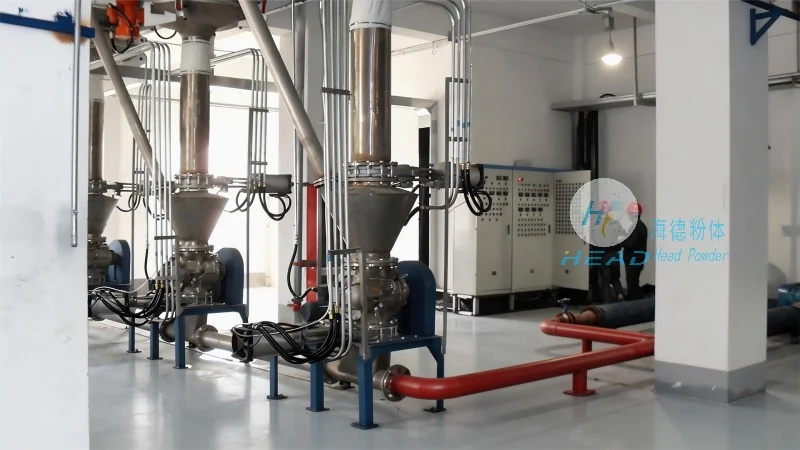
选择多功能卸料器前,首先需全面分析自身的生产需求与待处理物料的特性。生产需求方面,需明确生产规模、产量要求、工艺流程中的卸料位置及频率等。例如,对于大规模连续生产的企业,可能需要选择卸料能力更强、运行更稳定的设备;而对于小批量、多品种的生产,则可能更注重设备的灵活性和适应性。物料特性则是决定卸料器类型的关键因素,不同物料的粒度、湿度、流动性、磨损性等差异较大。例如,对于粒度较大、磨损性强的物料,应选择耐磨材质的卸料器;对于湿度较高、易结块的物料,则需要具备防粘、破拱功能的卸料器。通过明确生产需求与物料特性,为后续设备选型奠定基础。
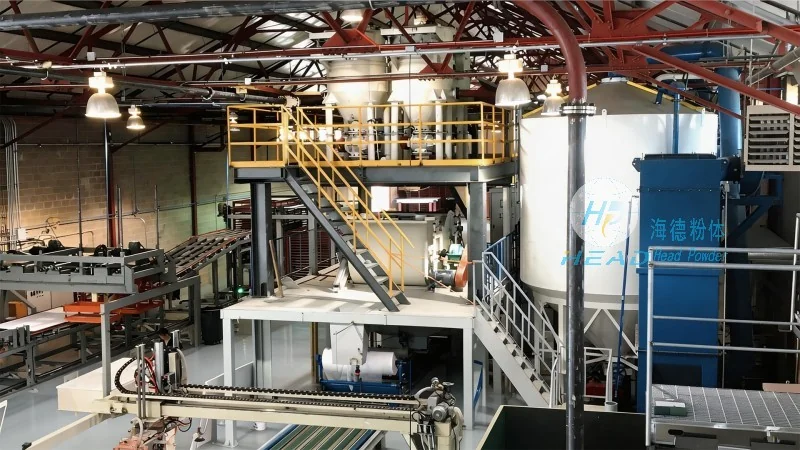
多功能卸料器根据工作原理可分为多种类型,常见的包括旋转卸料器(如星型卸料器)、振动卸料器、螺旋卸料器等。每种类型都有其独特的应用场景和优势。例如,星型卸料器通过星形叶轮的旋转实现物料的卸出,具有卸料均匀、密封性能好、适用范围广的特点,常用于粉体、颗粒物料的卸料;旋转卸料器则通过转子的旋转将物料从进料口推向出料口,适用于流动性较好的物料。了解不同类型卸料器的工作原理及适用范围,有助于根据自身物料特性选择最合适的设备。此外,还需关注卸料器的结构设计,如密封形式(机械密封、迷宫密封等)、驱动方式(电机驱动、气动驱动等),这些都会影响设备的运行稳定性和维护成本。
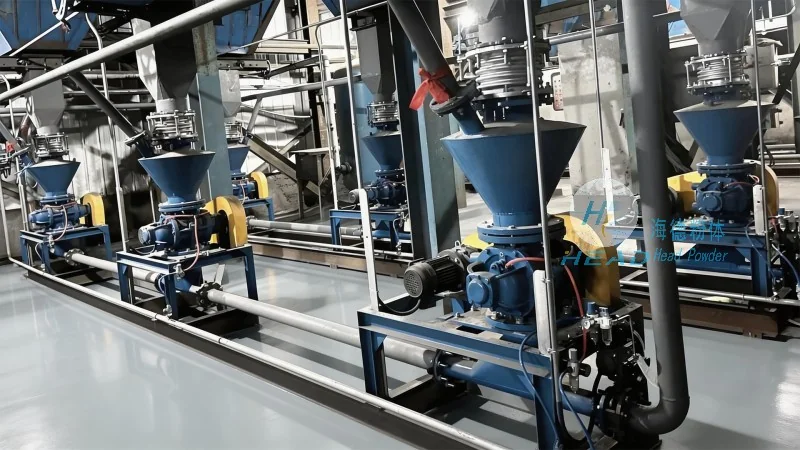
在确定卸料器类型后,需进一步评估其关键性能指标,确保设备满足生产要求。首先是卸料能力,即单位时间内能够处理的物料量,需根据生产需求选择合适的规格。其次是密封性能,卸料器在运行过程中会产生一定的压力和粉尘,良好的密封设计能有效防止物料泄漏和粉尘外溢,保障生产环境安全。密封性能通常通过密封形式、密封材料及结构设计来保证。再者,耐磨性是关键指标之一,对于处理磨损性强的物料,需选择耐磨材质(如不锈钢、耐磨合金等)的卸料器,延长设备使用寿命。此外,能耗水平、噪音控制、运行稳定性等也是评估的重要方面。例如,高效节能的卸料器能降低长期运营成本,低噪音设计则能改善工作环境。通过综合评估这些性能指标,可筛选出符合要求的设备。
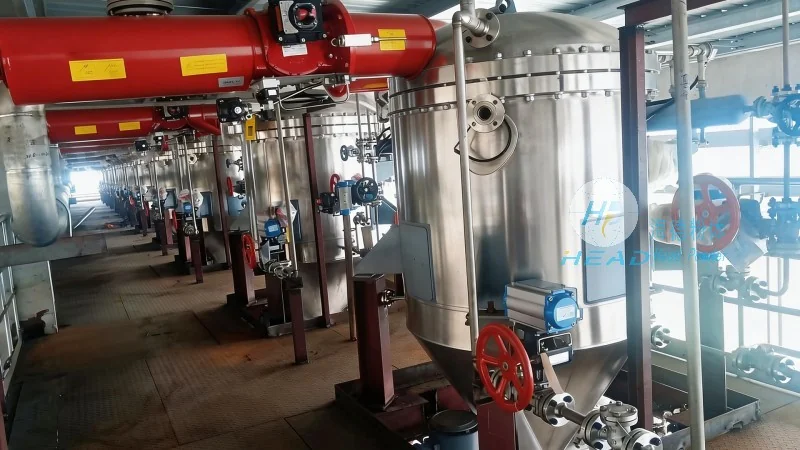
设备的安装与维护便利性直接影响长期使用成本和运行效率。首先,需考虑设备的安装空间要求,确保设备能够适配现有的生产场地布局,避免因空间不足导致安装困难或设备无法正常工作。其次,关注设备的维护周期和易损件更换便捷性。例如,一些卸料器设计有易于拆卸的部件,便于定期检查和更换易损件(如轴承、密封件等),减少停机时间。此外,设备是否配备远程监控功能、故障诊断系统等,也能提高维护效率。对于需要频繁维护的企业,选择维护便捷的设备尤为重要。同时,考虑设备的操作简便性,如是否配备自动化控制系统,是否需要专业技术人员操作等,也能降低使用难度和维护成本。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部