山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
在工业生产中,聚乙烯作为一种常见的塑料原料,其输送环节对生产效率、物料损耗及设备维护都至关重要。面对正压输送与负压输送两种主流气力输送方式,许多企业用户往往感到困惑:究竟哪种更适合自身生产需求?如何根据实际工况做出科学决策?本文将结合行业实践与专业经验,系统解析正压与负压输送的核心差异,并为您提供清晰的选择指南。
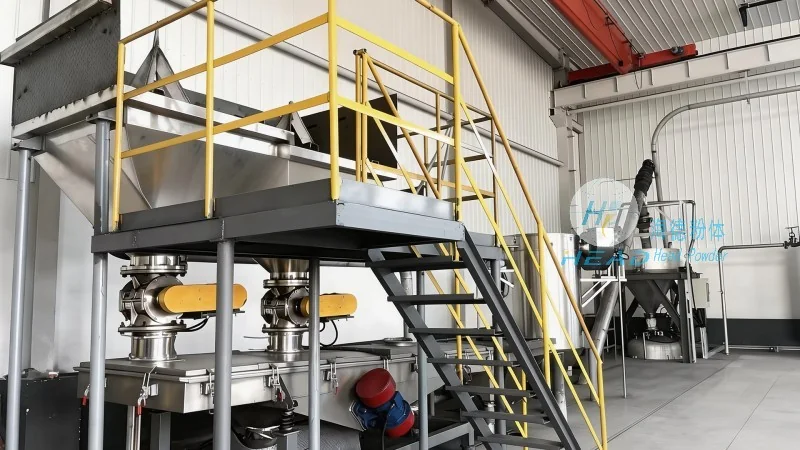
正压输送,顾名思义,是通过压缩空气或气体将物料从供料点输送到接收点,整个输送管道内始终保持正压状态。这种方式通常采用高压风机或罗茨风机作为动力源,通过提高输送气体的压力,推动物料随气流移动。对于聚乙烯这类颗粒状或粉状物料,正压输送具有以下应用优势:首先,输送速度较快,能够满足大规模生产的高效需求;其次,系统压力稳定,能有效控制物料的输送流量与均匀性,减少物料在管道内的沉积或堵塞风险;此外,正压输送设备结构相对简单,维护成本较低,适合长距离或复杂管路布局的输送场景。例如,在聚乙烯颗粒的连续化生产线上,正压输送能够实现从料仓到挤出机的高效物料供应,支持生产连续性。不过,正压输送也存在一些局限性,比如对输送管道的密封性要求较高,若密封不良可能导致粉尘泄漏,影响工作环境;同时,对于易燃易爆的聚乙烯物料,正压系统需配备防爆措施,增加设备成本与安全管理的复杂性。

与正压输送相对,负压输送是通过真空泵或风机在输送管道内形成负压环境,利用大气压差将物料从供料点吸入并输送到接收点。这种方式以低压运行为特点,对输送管道的密封要求相对较低,但需注意避免物料在负压状态下因吸力过大导致管道堵塞或设备磨损。对于聚乙烯等易产生粉尘的物料,负压输送具有独特的环保优势:由于输送过程在负压状态下进行,物料与外界空气的接触减少,有效降低了粉尘飞扬,改善了工作环境。此外,负压输送系统通常采用低压风机,能耗较低,运行成本相对较低,较为适合短距离或对能耗敏感的生产场景。例如,在聚乙烯粉料的包装或分拣环节,负压输送能够实现从料仓到包装机的无尘输送,避免粉尘污染。然而,负压输送也存在一些挑战,比如对于黏性较大的聚乙烯物料,负压吸送可能因吸力不足导致输送效率下降;同时,负压系统对真空泵的维护要求较高,若真空度不足会影响输送效果,需要定期检查与维护。
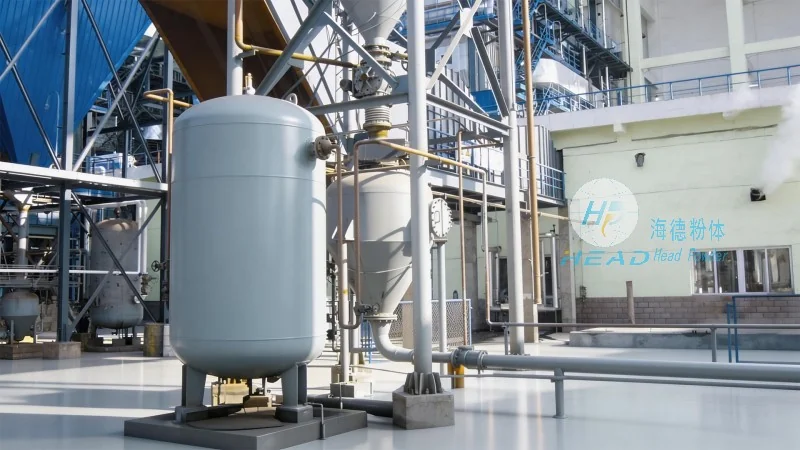
为了更直观地理解两种输送方式的区别,以下从多个维度进行对比分析:首先,输送压力与能耗方面,正压输送需要高压风机,能耗较高,但输送效率高;负压输送采用低压设备,能耗低,但输送距离有限。其次,密封性与安全性,正压系统对密封要求严格,需防爆设计;负压系统密封要求相对较低,但需防止负压泄漏导致物料外泄。再者,物料适应性,正压输送适合颗粒状、流动性较好的聚乙烯,负压输送对粉状、易扬尘的物料更友好。最后,系统复杂性与维护成本,正压设备结构简单,维护成本低;负压系统因真空泵等部件,维护成本较高。企业用户在选择时,需根据自身生产规模、物料特性、输送距离及环保要求综合考量。
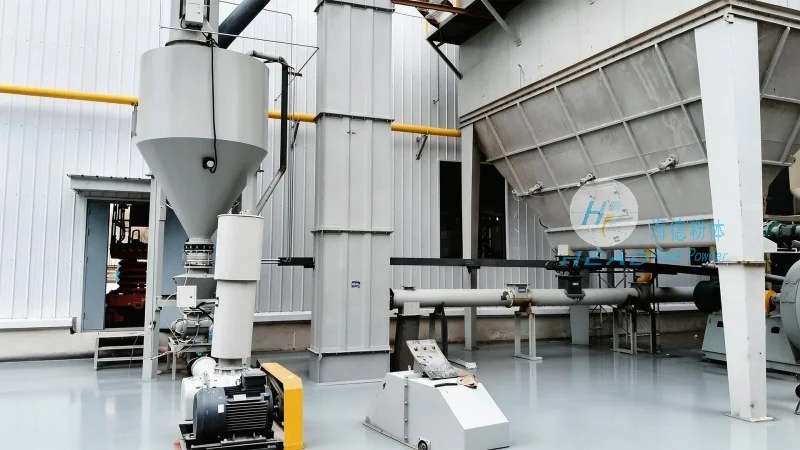
选择正压或负压输送,并非简单的“非此即彼”,而是需要结合具体生产场景与目标。以下是一些关键决策因素,可作为企业用户参考:一是输送距离与流量需求,若需长距离、大流量输送,正压输送更高效;若为短距离、小批量输送,负压输送更节能。二是物料特性,对于易扬尘、黏性大的聚乙烯,负压输送能更好控制粉尘;对于流动性差的颗粒,正压输送能有助于输送稳定性。三是环保与安全要求,若企业对工作环境粉尘控制严格,负压输送更环保;若需防爆,正压系统需额外配置防爆设备。四是设备成本与维护能力,若企业预算有限,负压输送的初始投资较低;若能承担较高维护成本,正压系统的长期效率更高。此外,还需考虑系统可靠性,正压输送因压力稳定,故障率较低;负压输送若真空泵故障,可能导致输送中断。综合来看,企业应通过实际测试与模拟,结合自身生产特点,选择最匹配的输送方式。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部