可可气力输送技术:负压与正压气力输送深度解析与应用
在可可加工与输送领域,气力输送技术已成为提升生产效率、支持物料品质的关键手段。针对可可粉等易碎、易扬尘的物料,负压与正压气力输送技术各具优势,合理选择与优化应用,能有所提升生产线的稳定性和经济性。本文将深入解析这两种气力输送技术的原理、特点及应用场景,为行业用户提供专业参考。
负压气力输送:密闭吸送,安全环保的输送方案
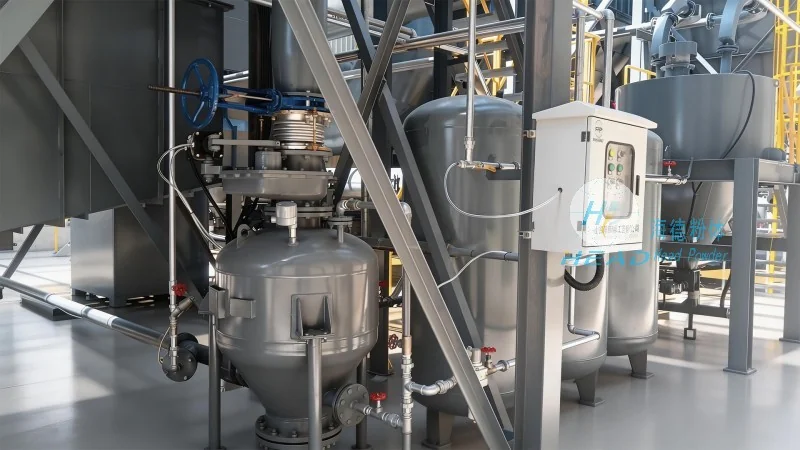
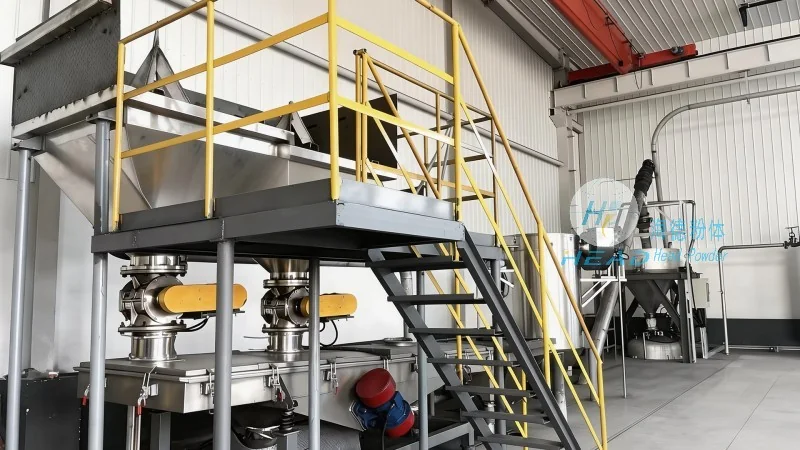
负压气力输送,又称吸送式气力输送,通过风机在输送管道内形成负压环境,利用空气流动将物料从料斗吸入并输送到目的地。对于可可粉这类轻质、易飞扬的物料,负压输送能有效避免物料在输送过程中的扬尘污染,同时保持物料的干燥状态。其工作原理为:风机启动后,输送管道内压力低于外界大气压,物料在负压作用下被吸入管道,与空气混合形成气固两相流,经分离器分离后,物料被收集,空气则通过风机排出。这种输送方式具有输送距离长、输送量大、对物料适应性强等特点,尤其适用于从多个料斗向集中料仓输送可可粉的情况。例如,在可可加工厂中,负压输送可从多个原料仓同时吸送可可粉至中央混合设备,有助于物料混合均匀,减少粉尘飞扬对环境的影响。此外,负压输送系统通常采用密闭管道,有效控制了物料与外界的接触,降低了交叉污染的风险,符合食品加工行业的卫生标准。不过,负压输送也存在一些局限性,如对风机功率要求较高,且在输送距离较远或物料密度较低时,可能需要更复杂的管道布局和更高的空气流速,增加了系统成本。
正压气力输送:压送式输送,高效稳定的输送选择
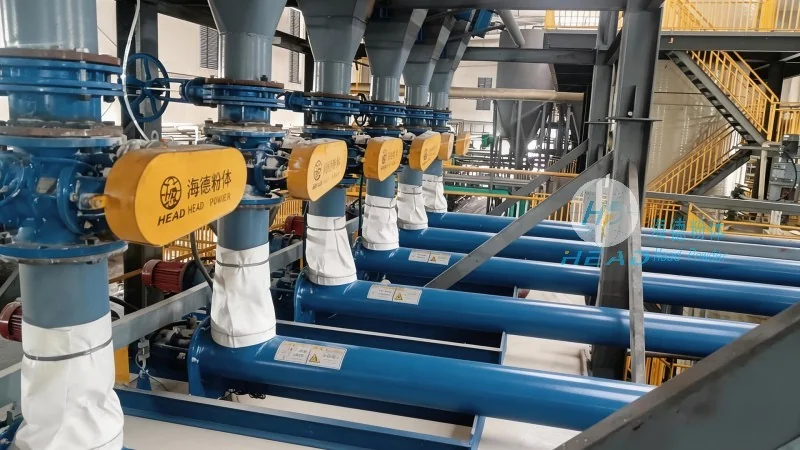
正压气力输送,又称压送式气力输送,通过风机在输送管道内形成正压环境,利用空气压力将物料从料斗压送至目的地。与负压输送不同,正压输送的空气压力高于外界大气压,物料在正压作用下被压入管道,与空气混合后输送至终点。对于可可粉等物料,正压输送具有输送效率高、输送距离远、系统简单等优点。其工作原理为:风机将压缩空气送入输送管道,物料通过料斗进入管道,在压缩空气的推动下,物料被压送至目标位置。分离器将物料与空气分离后,物料被收集,空气则通过风机循环使用。正压输送系统的特点是输送速度快、输送距离可达数百米甚至更远,适用于从单一料斗向多个目的地输送可可粉的情况,如从原料仓向生产线各工段输送可可粉。此外,正压输送系统通常采用较小的管道直径,降低了系统阻力,提高了输送效率。不过,正压输送也存在一些问题,如空气与物料的混合可能导致物料温度升高,影响可可粉的品质;同时,系统需要更高的空气压力,增加了风机的能耗和成本。对于可可粉这类易受温度影响的物料,正压输送需要特别注意温度控制,避免因空气压缩导致物料过热。
负压与正压气力输送的对比分析:如何选择?
在可可气力输送技术的选择中,负压与正压输送各有优劣,需根据具体应用场景进行综合判断。负压输送适用于需要密闭、环保、输送距离较长或物料密度较低的情况,如从多个原料仓向中央设备输送可可粉,或需要避免粉尘污染的食品加工环境。正压输送则适用于需要高效、远距离输送或物料密度较高的情况,如从单一原料仓向生产线各工段输送可可粉,或需要快速输送物料以缩短生产周期的场景。在实际应用中,通常需要考虑以下因素:物料特性(如密度、流动性、易碎性)、输送距离、输送量、环境要求(如粉尘控制、卫生标准)、系统成本与能耗。例如,对于可可粉的输送,若生产线需要从多个原料仓同时吸送物料至混合设备,负压输送是更优选择;若需要从原料仓向多个工段快速压送物料,正压输送则更合适。此外,负压输送系统通常需要更复杂的管道布局和更高的风机功率,而正压输送系统则更简单,但可能需要更高的空气压力和能耗。因此,企业在选择气力输送技术时,应结合自身生产需求,综合评估各项因素,选择最合适的方案。