山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!
在粉体物料处理领域,气力输送技术因其在输送效率、环保性和自动化程度上的应用优势,已成为众多行业不可或缺的核心设备。而全自动拆包气力输送系统,作为气力输送技术的重要升级,更是将物料处理流程推向了智能化、高效化的新阶段。它能够实现从物料拆包、输送至最终收料的全流程自动化,改善了传统人工拆包效率低、劳动强度大、物料损耗高等问题,为工业生产提供了更可靠、更高效的处理方案。
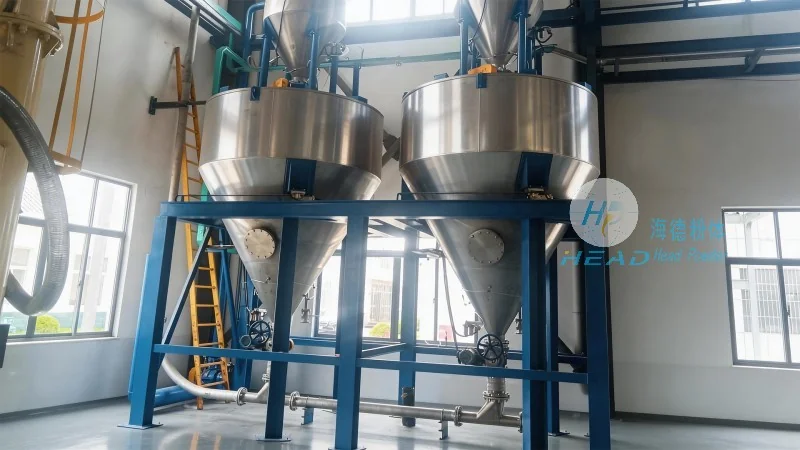
全自动拆包气力输送系统,顾名思义,是一种集物料拆包、气力输送、收料于一体的自动化设备。它通过较好的机械与气动设计,能够自动完成袋装或桶装粉体物料的拆包、输送及收集工作,无需人工干预即可完成整个流程。该系统通常适用于需要处理大量散装粉体物料的场景,如化工、食品、医药、建材等行业,能够处理各种颗粒状、粉状物料,如碳酸钙、石英砂、淀粉、面粉、化工原料等,广泛应用于生产、仓储及物流环节。
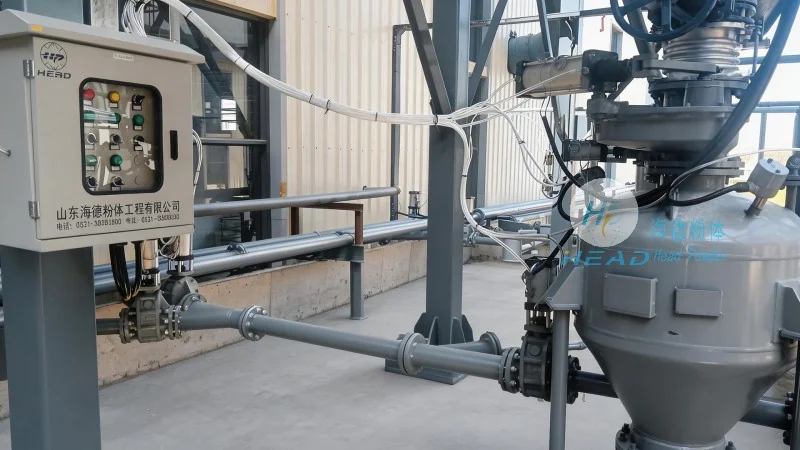
全自动拆包气力输送系统的设计原理主要围绕“拆包-输送-收料”三个核心环节展开,通过合理的结构布局与控制逻辑,实现物料的连续、稳定输送。首先,拆包机构是系统的关键部件之一,通常采用机械破碎或气动拆包方式。例如,机械式拆包装置通过旋转刀片或压辊将袋口打开,配合吸料嘴将物料吸入输送管道;而气动拆包则利用压缩空气的冲击力将袋口撕开,再通过吸料装置将物料吸入。这种设计有助于了拆包过程的快速、高效,且对物料袋的材质(如塑料袋、编织袋)具有较好的适应性。其次,气力输送系统是物料传输的核心,根据输送压力的不同,可分为负压输送(吸送式)和正压输送(压送式)。负压输送系统通过风机在输送管道内形成负压,将物料从拆包点吸入并输送到收料点;正压输送则通过风机在管道内形成正压,将物料从起点压送到终点。系统通常配备多个输送管道分支,可根据实际需求调整输送路径,实现多物料或同一物料的分拣输送。此外,收料装置包括料仓、振动筛、称重系统等,用于接收输送来的物料,并进行二次处理或存储。控制系统则通过PLC或上位机软件,对拆包、输送、收料等环节进行联动控制,实现自动化运行。整个系统的设计充分考虑了物料的物理特性(如密度、流动性、磨损性)、输送距离、输送量等因素,通过优化管道布局、风机选型、阀门控制等参数,有助于输送过程的稳定性和可靠性。
相较于传统的人工拆包和人工输送方式,全自动拆包气力输送系统具有诸多应用优势。首先,自动化程度高,能够实现从物料拆包到收料的全流程自动化,有所减少人工干预,降低了劳动强度和人力成本。其次,输送效率高,系统可根据生产需求调整输送量,满足不同生产节拍的要求,提高生产线的整体效率。例如,对于需要处理大量粉体物料的化工企业,该系统能够在短时间内完成物料的输送,缩短生产周期。再次,物料损耗低,由于采用密封输送,物料在输送过程中不易受潮、结块或污染,有效降低了物料损耗率,提高了物料利用率。此外,环保性好,系统通常配备除尘装置,对输送过程中的粉尘进行收集和处理,减少对环境的污染,符合现代工业的环保要求。最后,操作简便,系统通过触摸屏或远程控制,操作人员可以轻松监控设备运行状态,进行参数调整或故障处理,降低了操作难度和培训成本。这些优势使得全自动拆包气力输送系统在众多行业中得到了广泛应用,成为提升生产效率、降低运营成本的重要工具。
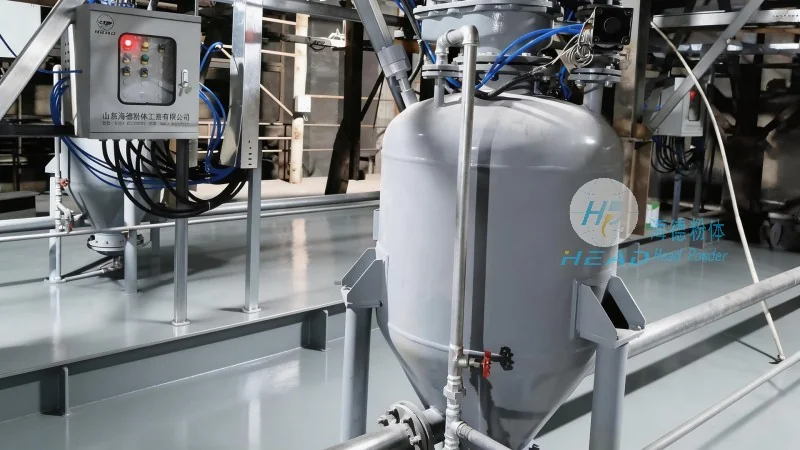
全自动拆包气力输送系统广泛应用于多个行业,以下列举几个典型应用场景:在化工行业,可用于输送碳酸钙、石英砂、硫酸铜等化工原料,实现从仓库到生产线的自动化输送;在食品行业,可用于处理面粉、淀粉、奶粉等食品原料,有助于食品卫生安全;在医药行业,可用于输送药品原料、辅料等,满足GMP(药品生产质量管理规范)对物料处理的要求;在建材行业,可用于输送水泥、石灰、石英砂等建材原料,提高生产线的自动化水平。例如,某化工企业采用海德粉体的全自动拆包气力输送系统后,物料输送效率提高了30%,人工成本降低了40%,物料损耗率从2%降至0.5%,有所提升了企业的生产效益。这些案例充分证明了全自动拆包气力输送系统在实际生产中的有效性和可靠性。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部