什么是生石膏粉体输送系统?设计原理又是什么?
生石膏,作为重要的建筑材料原料,其粉体输送过程一直是工业生产中的关键环节。传统的输送方式往往难以满足生石膏细颗粒、易结块、粉尘飞扬等特性带来的挑战。为此,生石膏粉体输送系统应运而生,它通过科学的设计与优化的设备,实现了对生石膏高效、稳定、环保的输送。本文将详细介绍生石膏粉体输送系统的概念、设计原理,以及其在实际生产中的应用优势。
什么是生石膏粉体输送系统?
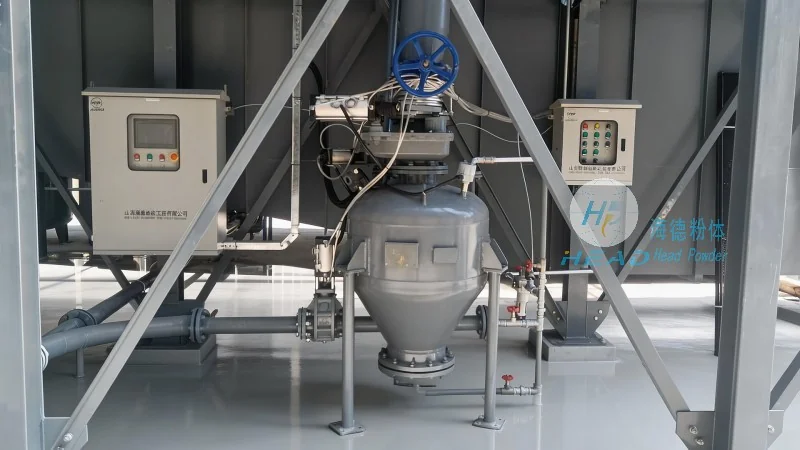
生石膏粉体输送系统是一种专门用于输送生石膏(二水硫酸钙,CaSO₄·2H₂O)的气力输送设备系统。生石膏通常以细颗粒形式存在,粒径范围从几微米到数毫米不等,且具有通常的吸湿性和结块倾向。传统输送方式如皮带输送机、斗式提升机等,在输送生石膏时容易导致物料堵塞、管道磨损加剧,甚至引发粉尘污染,影响生产安全和环境。而生石膏粉体输送系统通过气力输送技术,利用压缩空气或真空负压将生石膏颗粒与空气混合,形成气固两相流,在管道内稳定输送,从而改善了上述问题。
生石膏粉体输送系统的核心组成
一个完整的生石膏粉体输送系统通常由多个关键部件组成,各部件协同工作,有助于输送过程的稳定与高效。主要包括:供料装置、输料管路、气源设备、分离器、收料装置以及控制系统。具体来说,各部分功能如下:
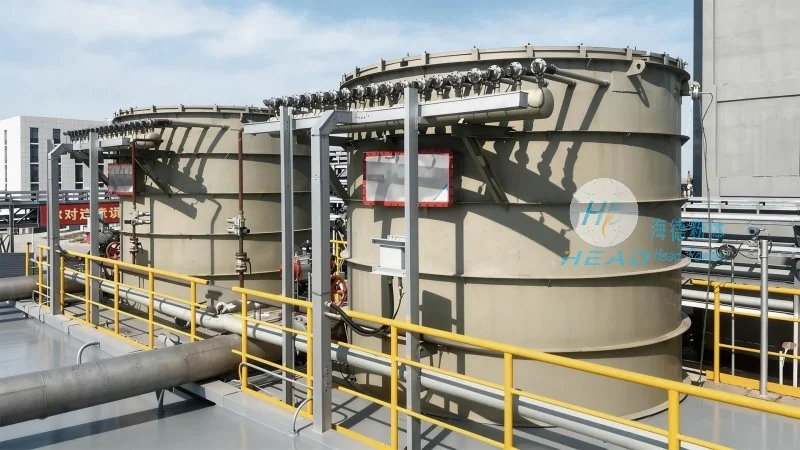
- 供料装置:负责将生石膏从储仓或料斗中均匀、连续地送入输料管。常用的供料设备有星形给料机、螺旋输送机或振动给料机,根据生石膏的粒度、湿度及输送量选择合适的型号,有助于物料稳定供料,避免堵塞。
- 输料管路:是气固两相流输送的通道,通常采用螺旋管、弯头、三通等管件连接而成。为应对生石膏的磨蚀性,输料管内壁常采用耐磨材料(如高铬合金、陶瓷内衬或高分子耐磨材料)进行防护,以延长设备使用寿命。管路直径根据输送量、颗粒粒径及气流速度确定,通常在50-200mm之间。
- 气源设备:为系统提供输送动力,包括罗茨风机或离心风机。风机根据系统所需的压力和风量选择,正压系统通常采用罗茨风机,通过提高系统内压力将物料输送至目的地;负压系统则采用离心风机,在系统末端形成负压,吸入物料。风机的选型需考虑生石膏的密度、粒径及输送距离,有助于气流速度达到临界输送速度,避免颗粒沉降。
- 分离器:用于将输送后的空气与生石膏颗粒分离,通常采用旋风分离器或布袋除尘器。旋风分离器通过离心力将颗粒从气流中分离出来,分离效率可达90%以上;布袋除尘器则通过过滤袋将细小颗粒捕获,有助于排放的尾气符合环保标准。分离后的生石膏落入收料装置,空气则通过风机排出。
- 收料装置:接收分离后的生石膏,通常为料仓或储罐,用于储存待加工的生石膏原料。收料装置需具备通常的密封性能,防止物料二次扬尘,同时便于后续工序的取用。
- 控制系统:通过传感器、控制器等设备,对系统的运行参数(如压力、风量、物料流量)进行监测与调节,有助于系统正常运行,并根据实际需求调整输送量。
生石膏粉体输送系统的设计原理
生石膏粉体输送系统的设计原理主要基于气力输送的流体力学理论,包括正压输送和负压输送两种基本形式。其核心是利用气流的速度与压力,将生石膏颗粒悬浮并输送至指定位置。具体原理如下:
正压气力输送原理:系统通过风机将压缩空气送入输料管,形成正压环境。当气流速度达到颗粒的临界沉降速度时,生石膏颗粒被气流携带,随空气在管道内运动。由于系统内压力高于外界大气压,物料从供料端被“推”向收料端,适用于短距离或中距离输送(通常不超过200米)。正压系统的优点是输送距离较长,对管道密封要求较低,但需要处理较高的压力和温度,设备成本较高。
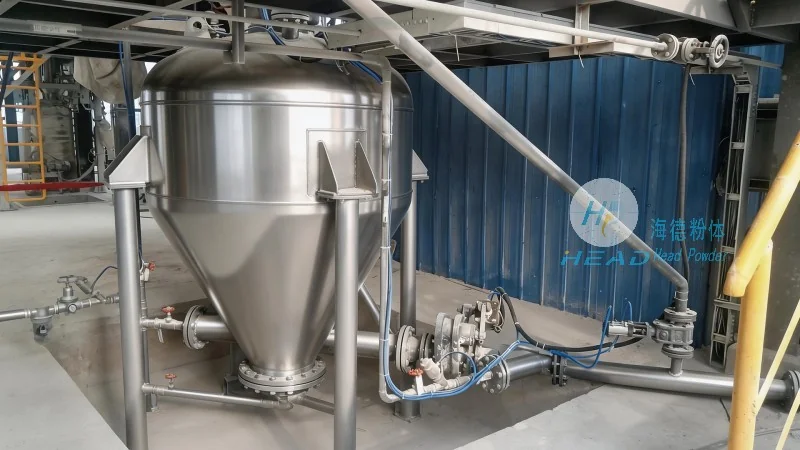
负压气力输送原理:系统通过风机在系统末端抽气,形成负压环境。气流从供料端吸入生石膏颗粒,随空气在管道内运动,最终在收料端排出。负压系统的优点是输送距离较短(通常不超过50米),对物料密封要求较高,但系统压力较低,设备运行更安全。负压系统常用于需要避免物料泄漏或粉尘飞扬的场合。
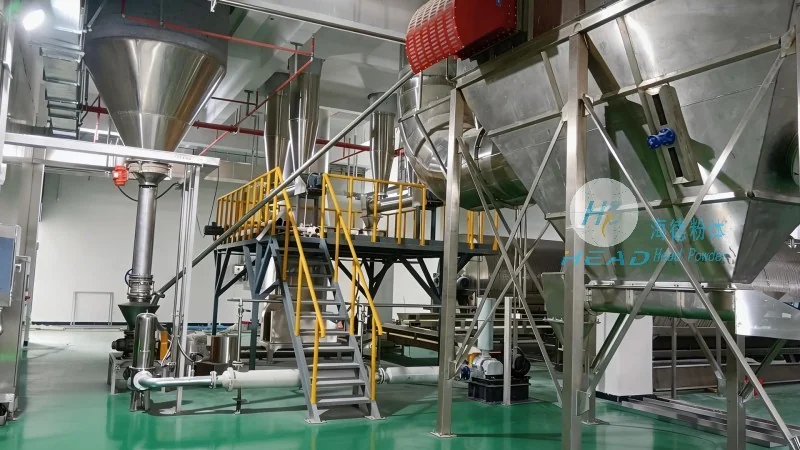
在设计过程中,需考虑生石膏的物理特性参数,如颗粒密度(约2.9g/cm³)、粒径分布、湿度(通常干燥,但可能含有少量水分)、堆积密度等。这些参数直接影响气流速度、管道直径、风机选型及系统压力。例如,颗粒粒径越小,所需气流速度越高;湿度越高,颗粒结块倾向越大,需增加供料装置的破碎或打散功能。此外,管道内壁的磨损问题也是设计重点,生石膏属于磨蚀性物料,需选择耐磨材料或采用内衬结构,以延长设备寿命。
生石膏粉体输送系统的应用优势
与传统的输送方式相比,生石膏粉体输送系统在工业生产中具有显著的优势,主要体现在以下几个方面: