垃圾自动上料物料输送设备的原理及工作场景特点
案例背景
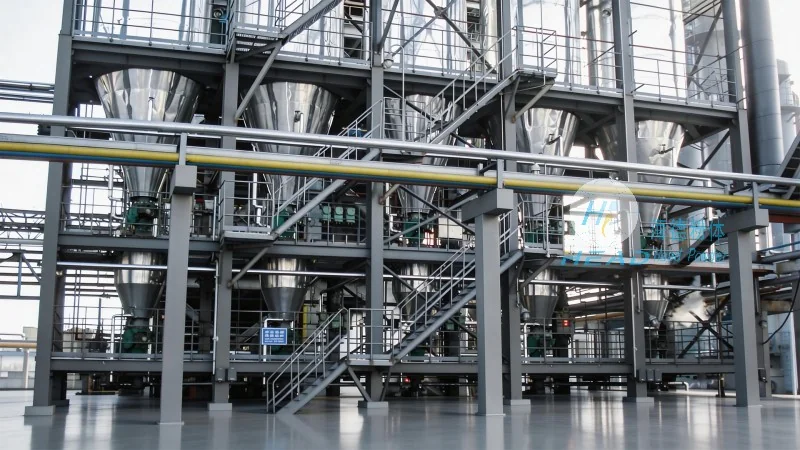
垃圾自动上料物料输送设备,作为现代垃圾处理系统中的关键环节,通过较好的技术实现了垃圾的自动化、高效化输送。本文将详细解析该设备的原理、工作流程,并介绍其在不同场景下的应用特点,帮助用户全面了解其性能与优势。
垃圾自动上料物料输送设备的核心原理解析
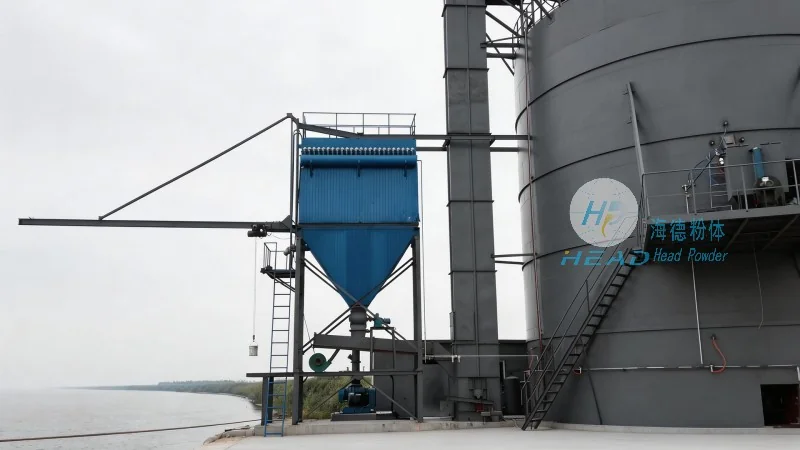
垃圾自动上料气力输送设备基于气力输送技术,通过压缩空气或真空作为动力,实现物料的连续、稳定输送。其工作原理主要涉及供料、输料、分离与卸料四个关键环节。设备内部设有料斗,垃圾通过进料口进入后,由气源系统提供的气流将物料托起,形成气固两相流,沿输料管输送至分离器。分离器通过旋风或惯性分离方式,将空气与垃圾分离,清洁空气排出,垃圾则落入卸料斗,完成输送过程。这种无机械接触的输送方式,有效避免了传统输送设备(如皮带机、斗式提升机)的磨损、堵塞及物料污染问题,同时降低了操作人员的劳动强度。
设备工作流程详解:从进料到卸料的完整路径
垃圾自动上料气力输送系统的工作流程可分为启动准备、物料输送、分离卸料三个阶段。启动前,需检查气源压力、输料管路密封性及分离器状态,有助于各部件处于正常工作状态。启动时,气源系统启动,压缩空气进入料斗,形成负压或正压环境,垃圾在气流作用下被吸入输料管。输送过程中,气流速度需维持在通常范围(通常为15-30m/s),有助于物料颗粒被稳定输送,避免沉积或堵塞。分离阶段,气流携带的垃圾进入分离器,通过高速旋转或惯性作用,使空气与物料分离,分离后的空气通过风机排出,垃圾则因重力落入卸料斗,最终被送至后续处理设备(如垃圾焚烧炉、分拣设备)。整个流程自动化程度高,可实现24小时不间断运行,适应垃圾处理的高负荷需求,支持处理流程的连续性与稳定性。
典型工作场景:垃圾处理厂与焚烧厂的实践应用
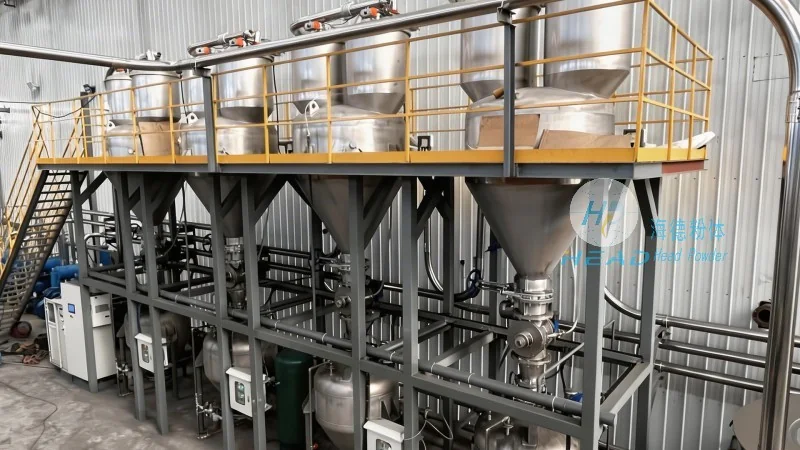
垃圾自动上料气力输送设备在垃圾处理场景中具有广泛的应用,尤其在垃圾焚烧发电厂、垃圾分拣中心及垃圾填埋预处理设施中表现突出。以垃圾焚烧厂为例,设备可将垃圾从预处理车间(如分选后的可燃垃圾)输送至焚烧炉,实现连续进料,支持焚烧炉的稳定燃烧,提高能源回收效率。在垃圾分拣中心,设备可用于将分拣后的不同类别垃圾(如有机垃圾、无机垃圾、可回收物)分别输送至对应处理区域,提高分拣效率,减少人工分拣的误差。此外,在垃圾填埋场,设备可辅助将预处理后的垃圾输送至填埋坑,减少人工搬运的劳动强度,降低操作人员的健康风险。这些场景中,设备的高效输送能力、低维护成本及环保特性,成为垃圾处理企业提升处理效率、降低运营成本的关键设备,受到广泛认可与应用。
技术优势:为何选择垃圾自动上料气力输送设备
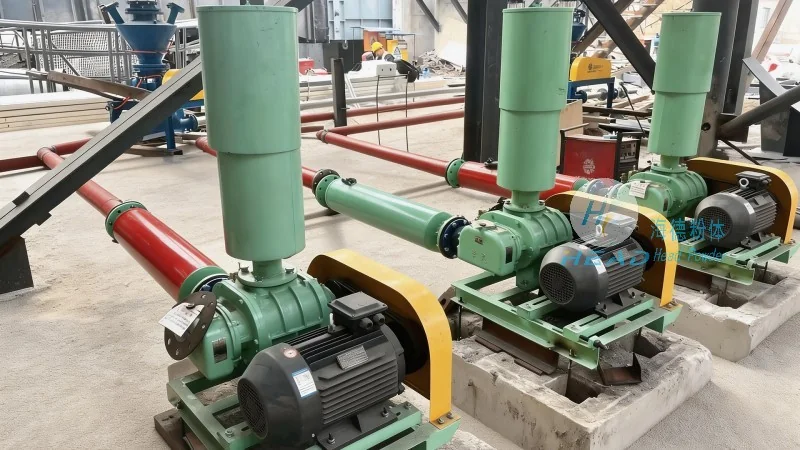
与传统的机械输送设备相比,垃圾自动上料气力输送设备具有多项技术优势。首先,无机械接触输送,避免了物料与设备部件的摩擦、磨损,延长设备使用寿命(通常可达10年以上),减少维护成本。其次,输送过程连续稳定,输送量可调,适应不同垃圾处理量的需求(如处理量从每小时10吨至数百吨),有助于处理流程的连续性,避免因输送中断导致的处理效率下降。再者,设备密封性好,有效防止垃圾粉尘外泄,减少对环境的污染,符合国家环保法规要求,降低企业环保风险。此外,设备结构紧凑,占地面积小(通常为传统设备的1/3-1/2),便于在空间有限的垃圾处理设施中安装,节省土地资源。最后,自动化程度高,可实现远程监控与控制(如通过PLC系统或手机APP),降低人工操作成本,提高处理效率,同时提升操作安全性。
安装与维护:有助于设备持续运行的要点
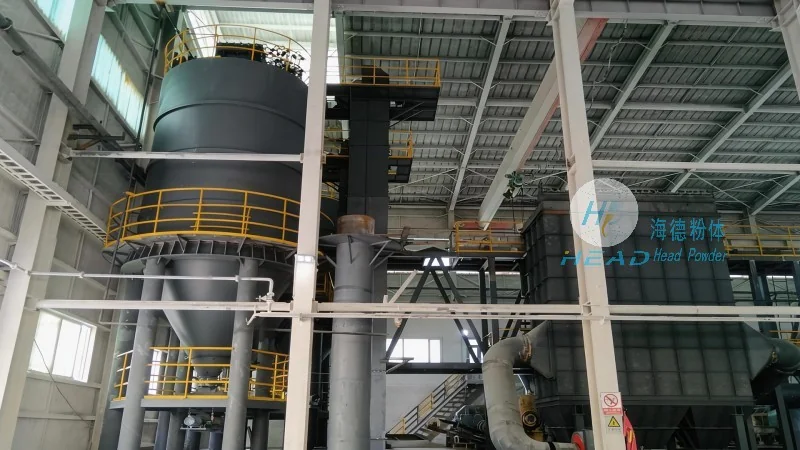
为有助于垃圾自动上料气力输送设备持续运行,需注意以下安装与维护要点。安装时,需有助于输料管路密封良好,避免漏气导致输送效率下降(漏气率应控制在5%以内);分离器安装角度需符合设计要求(通常为45-60度),有助于分离效果,防止垃圾颗粒随空气排出;气源系统压力需稳定在规定范围内(通常为0.5-0.8MPa),避免压力波动影响输送(压力波动超过0.1MPa可能导致输送中断)。维护方面,定期检查输料管路是否有堵塞或磨损,清理分离器内的积尘(每运行200小时需清理一次),避免积尘过多影响分离效果;检查气源系统滤芯是否需要更换(通常每运行500小时更换一次),避免杂质进入设备导致气源系统故障;定期对风机等动力设备进行润滑与检查(每运行1000小时进行一次),有助于其正常运行。山东海德粉体工程有限公司作为专业的气力输送设备制造商,提供从设计、生产到安装、维护的一站式服务,客户可联系张经理(电话:15662777102)获取详细的技术支持与售后服务信息,有助于设备持续运行,发挥最大效益。
山东海德粉体工程有限公司(地址:山东济南)致力于为客户提供优良品质的垃圾自动上料物料输送设备,凭借较好的技术与专业的服务,助力垃圾处理企业提升处理效率,实现绿色环保处理目标。如有需要,欢迎联系张经理(电话:15662777102)咨询产品详情或获取报价。