尾矿渣粉体输送设备的运行过程和工作原理
案例背景
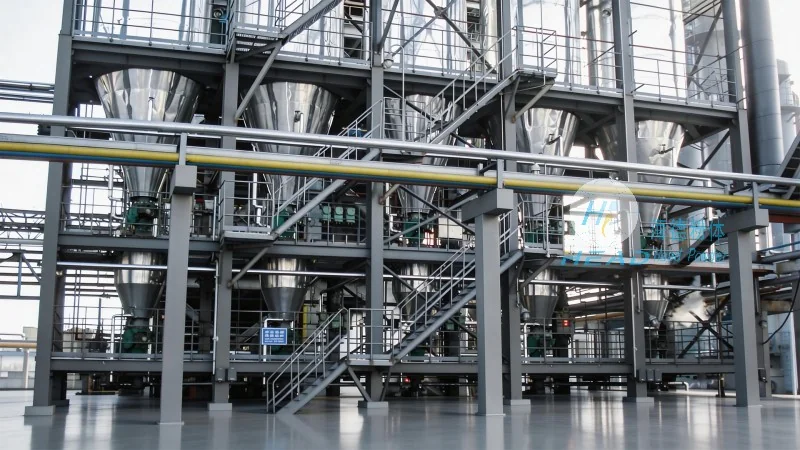
在工业生产中,尾矿渣作为矿产资源开采和加工过程中的副产品,其处理与输送一直是行业关注的重点。尾矿渣通常具有细颗粒、高比表面积、易扬尘等特性,传统的人工或机械输送方式不仅效率低下,还可能造成环境污染和安全隐患。针对这一挑战,尾矿渣气力输送设备应运而生,通过密闭管道内的气流输送,实现了尾矿渣的环保、高效、安全运输。本文将详细介绍尾矿渣粉体输送设备的运行过程、工作原理,以及山东海德粉体工程有限公司提供的专业解决方案。
尾矿渣粉体输送设备的重要性与挑战
尾矿渣的输送不仅关系到生产效率,更直接影响环境质量和安全生产。传统输送方式如皮带输送机易发生物料堆积、设备磨损,而气力输送系统通过密闭管道,改善了扬尘问题,符合现代工业的环保要求。然而,尾矿渣的颗粒特性对输送设备提出了更高要求,如对气源压力、管道设计、分离效率的较为准确控制。因此,选择合适的输送设备至关重要。
海德粉体气力输送系统的工作原理解析
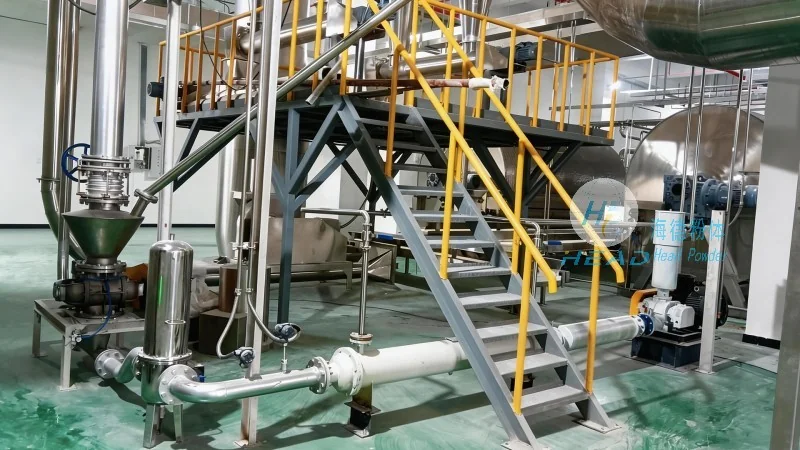
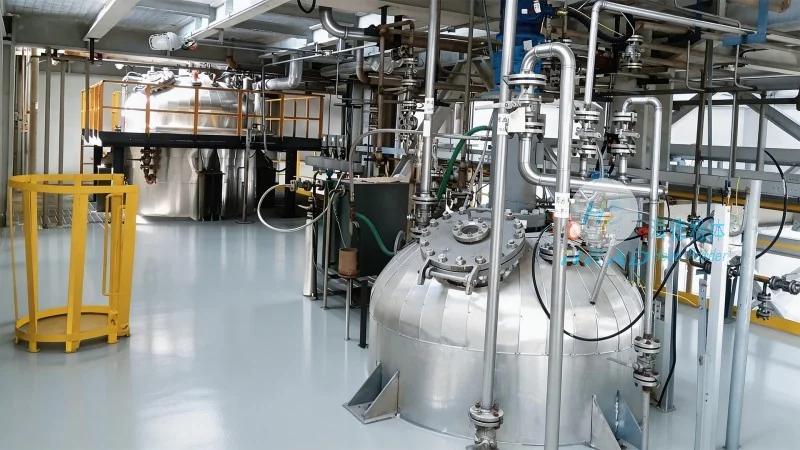
山东海德粉体工程有限公司自主研发的尾矿渣气力输送系统,采用较好的气力输送技术,系统主要由气源设备、供料装置、输料管道、分离器及收料装置组成。其工作原理基于流体力学,具体流程如下:首先,风机(气源设备)产生高压气流,通过供料器将尾矿渣吸入输料管道;气流在管道内形成气固两相流,将尾矿渣颗粒输送至终点;到达分离器后,气流与物料分离,物料落入收料斗,空气则通过除尘系统排出。该系统通过调节气源压力(通常为0.5-1.0MPa)和供料量(根据颗粒大小和输送距离调整),实现输送速度的较为准确控制,有助于尾矿渣在输送过程中保持稳定。例如,对于细颗粒尾矿渣(粒径小于0.1mm),系统采用旋风分离器进行物料与气流的分离,分离效率可达98%以上,有效减少二次扬尘。
设备运行过程详解
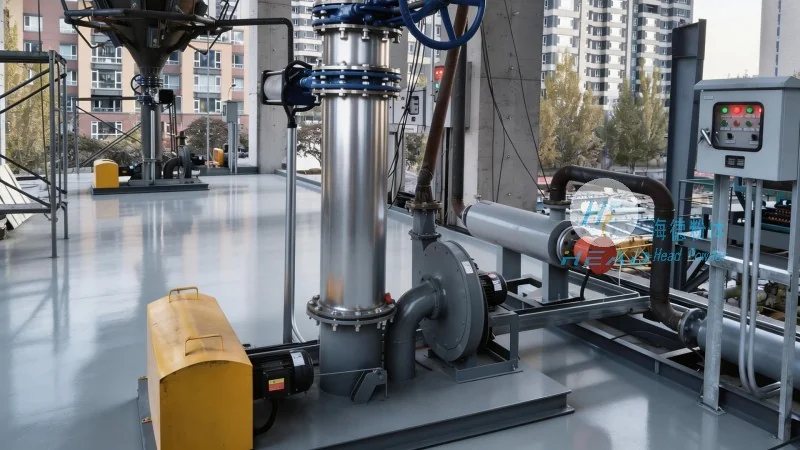
设备的运行过程需遵循严格步骤,以有助于安全高效。启动前,操作人员需检查气源压力(通常为0.5-0.8bar)、管道连接、供料器状态(如星形阀的转动是否灵活)及分离器是否正常。启动时,先开启气源设备,待压力稳定后,启动供料器,控制尾矿渣的进料速度(通常为0.5-2t/h,根据设备规格调整)。运行中,需通过压力表、流量计等仪表监控系统状态,若发现压力异常(如压力骤降)或输送量波动(如流量计读数下降),及时调整供料量或气源压力。异常处理方面,若发生管道堵塞,应立即停止供料,打开紧急排放阀(位于管道低点),排出堵塞物,并清理管道内的积料。停机时,先关闭供料器,待管道内物料输送完毕(通过观察收料斗的物料量判断),再停止气源设备,最后排空管道内的残留物料(可通过打开管道末端阀门,利用余气排出),有助于设备处于安全状态。
系统优势与实际应用场景
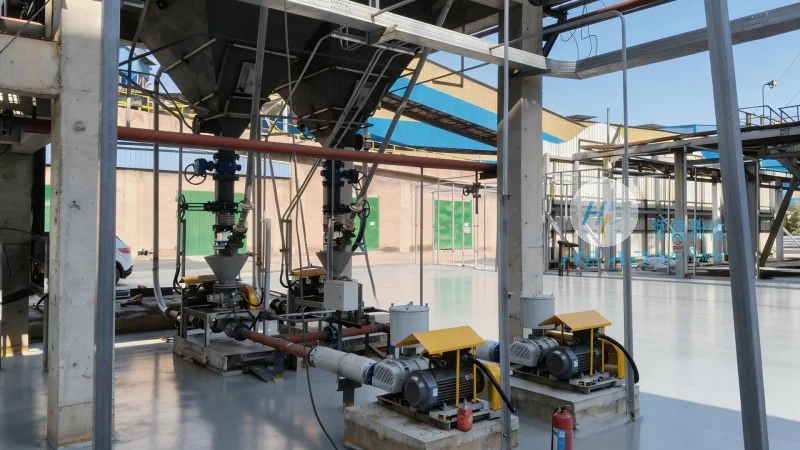
海德粉体的尾矿渣气力输送系统相比传统方式具有应用优势:一是环保性,密闭输送有效减少尾矿渣扬尘,降低对大气和土壤的污染;二是高效性,连续输送可提高生产效率,减少物料堆积时间;三是安全性,避免人工接触尾矿渣,降低职业健康风险;四是节能性,相比其他输送方式,气力输送的能耗较低(通常为0.1-0.3kW·h/t)。在实际应用中,该系统广泛应用于矿山尾矿处理、选矿厂物料输送、工业废渣运输等领域。例如,某大型铜矿通过采用海德粉体的气力输送系统,将尾矿渣从矿场输送到堆场,输送距离为500米,输送量为每小时10吨,输送效率提升30%,同时降低了扬尘污染,获得了客户的高度评价。该矿山表示,海德粉体的设备不仅满足了其生产需求,还帮助其通过了环保部门的验收,实现了绿色生产目标。