如何为您的PVC 树脂粉输送工艺选择合适的气力输送系统?
在PVC树脂粉的生产与加工过程中,物料输送环节往往面临诸多挑战。PVC树脂粉作为一种细颗粒、密度适中且易产生粉尘的物料,传统输送方式如皮带输送、螺旋输送等容易导致物料结块、粉尘飞扬,甚至污染环境。而气力输送系统凭借其密闭输送、无粉尘外泄、输送效率高等优势,成为PVC树脂粉输送的可作为选择。然而,面对市场上多样的气力输送设备,如何为特定的PVC树脂粉输送工艺选择最合适的系统,成为许多企业关注的焦点。本文将结合PVC树脂粉的特性,深入探讨气力输送系统的类型、选型关键因素,以及如何通过专业方案实现高效、稳定的输送。
PVC树脂粉的特性与输送需求
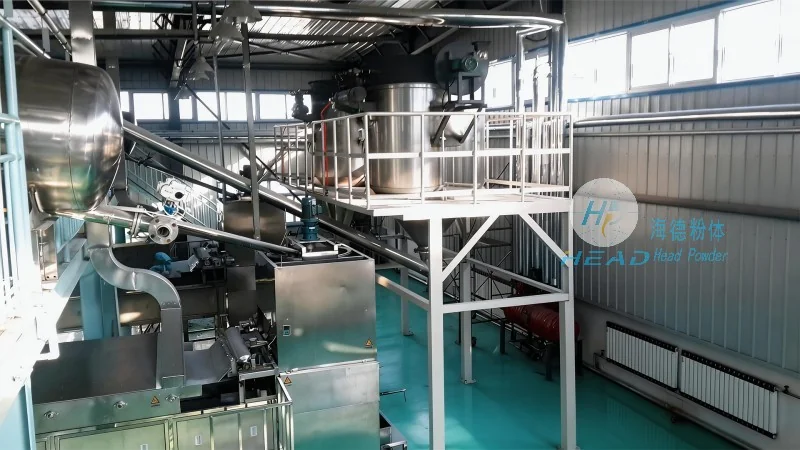
PVC树脂粉通常具有细颗粒结构(粒径多在10-200微米之间)、较低的密度(约1.2-1.4g/cm³)以及通常的吸湿性。这些特性使得传统机械输送设备在处理时容易产生以下问题:颗粒间摩擦导致结块,输送过程中粉尘飞扬影响操作环境,甚至可能因密封不良导致物料泄漏,污染生产环境。此外,PVC树脂粉在输送过程中可能因摩擦生热,影响物料的性能。因此,选择气力输送系统时,建议充分考虑这些特性,有助于系统能够改善上述问题。
气力输送系统的分类与适用场景
气力输送系统主要分为正压气力输送和负压气力输送两大类,不同类型适用于不同的输送场景,具体选择需根据输送距离、输送量、物料特性及环境要求综合判断。
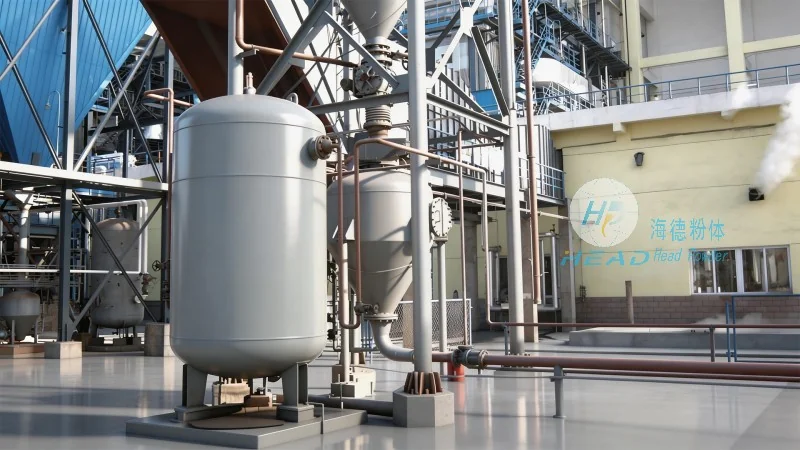
正压气力输送系统通过压缩空气将物料从供料装置压送到接收装置,输送管路内始终保持正压状态。此类系统适用于长距离(可达数百米至数公里)、大输送量(可达数十吨/小时)的物料输送,尤其适合需要将物料从生产车间输送到仓库或包装线的场景。正压系统通常采用不锈钢或塑料材质的输送管路,有助于耐腐蚀性,同时配备高效的气源设备(如罗茨风机),有助于输送压力和流量稳定。对于PVC树脂粉这类易结块的物料,正压系统可通过在输送管路中设置振动器或脉冲喷吹装置,防止物料堵塞,保持输送连续性。
负压气力输送系统则通过真空泵在输送管路内形成负压,将物料从供料点吸入并输送到接收装置。负压系统适用于短距离(通常在50-200米内)、小输送量(可达数吨/小时)的物料输送,尤其适合需要从密闭容器或料仓中吸取物料,避免粉尘外泄的场景。负压系统在处理PVC树脂粉时,需注意真空泵的抽气能力,有助于能及时将物料吸入输送管路,同时配备密封良好的供料装置,防止空气泄漏导致物料损失。对于细颗粒的PVC树脂粉,负压系统可通过在供料口设置预分离器,减少粉尘进入系统,降低设备磨损。
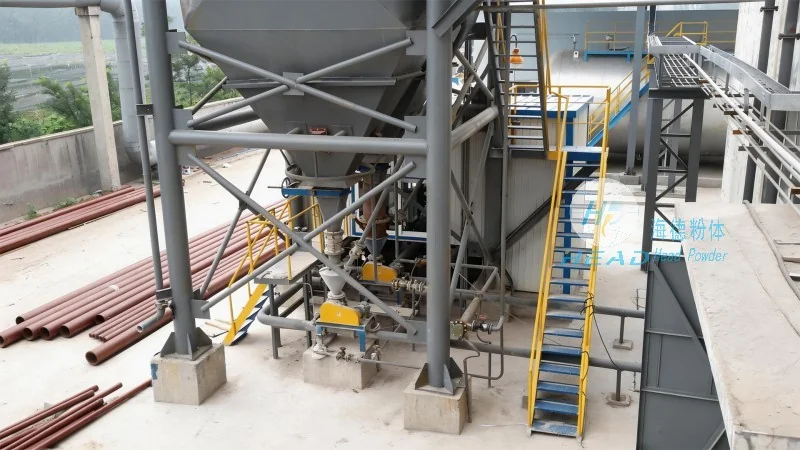
选择PVC树脂粉气力输送系统的关键考量
在选择合适的气力输送系统时,企业需综合考虑以下关键因素,以有助于系统能够满足生产需求并降低长期运营成本。
首先,输送量与输送距离。若企业需要将PVC树脂粉从生产车间输送到较远的仓库或包装线,且输送量较大,正压气力输送系统通常是更优选择,其长距离输送能力和大流量处理能力能够满足需求。反之,若输送距离较短,且输送量不大,负压系统则更为经济实用。其次,物料特性。PVC树脂粉的颗粒大小、湿度、密度及是否易结块等特性直接影响系统的选型。例如,对于细颗粒且易结块的物料,正压系统中的振动或脉冲装置是必不可少的,以防止堵塞;而对于湿度较高、易粘附的物料,需选择耐腐蚀且密封性好的设备,避免物料粘附在管路内壁。第三,环境要求。若企业对粉尘控制有严格要求(如需要达到无尘车间标准),负压系统或正压系统中的密闭供料装置是关键,能够有效防止粉尘外泄。此外,系统的能耗也是重要考量因素,不同类型的气源设备(如罗茨风机、离心风机)的能耗差异较大,选择低能耗设备可降低长期运营成本。