正负压混合式粉体气力输送线的运行过程和工作原理
粉体物料在工业生产中的输送需求日益增长,传统输送方式往往面临效率低、能耗高或适应性不足等问题。正负压混合式粉体气力输送系统作为一种高效、灵活的输送解决方案,正逐渐成为行业关注的焦点。它结合了正压输送和负压输送的优势,能够针对不同物料的特性、输送距离和工艺要求,提供定制化的输送方案。无论是化工、食品、医药还是建材行业,正负压混合式气力输送线都能改善物料输送中的难题,提升生产效率与安全性。
正负压混合式气力输送系统的工作原理解析
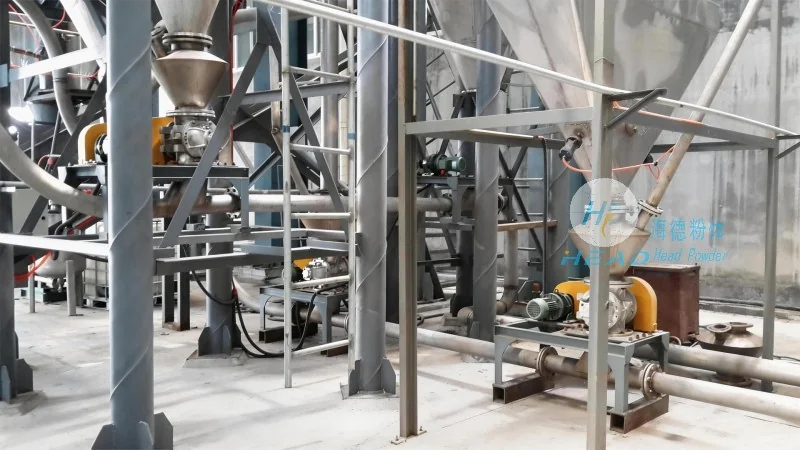
正负压混合式气力输送系统通过正压和负压两种压力模式交替或同时作用,实现物料的输送。正压输送阶段,压缩空气将物料从供料装置压送到接收装置;负压输送阶段,则通过吸风系统将物料从接收端吸回或输送至下一工序。这种混合模式能够有效平衡压力,减少系统压力波动,降低设备磨损,同时提高输送效率。系统通常配备变频控制、压力传感器等智能设备,实时监测压力、流量等参数,有助于输送过程的稳定与可靠。例如,在正压段,物料在压缩空气的推动下沿管道移动;在负压段,物料则被负压气流吸附并输送,两种模式结合后,能够实现长距离、大容量的物料输送,且对物料的粒度、湿度等特性有较好的适应性。
运行过程中的关键环节与操作流程
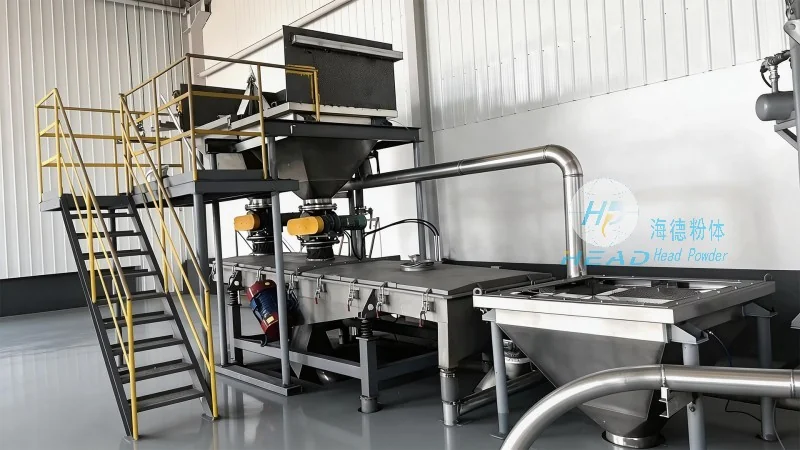
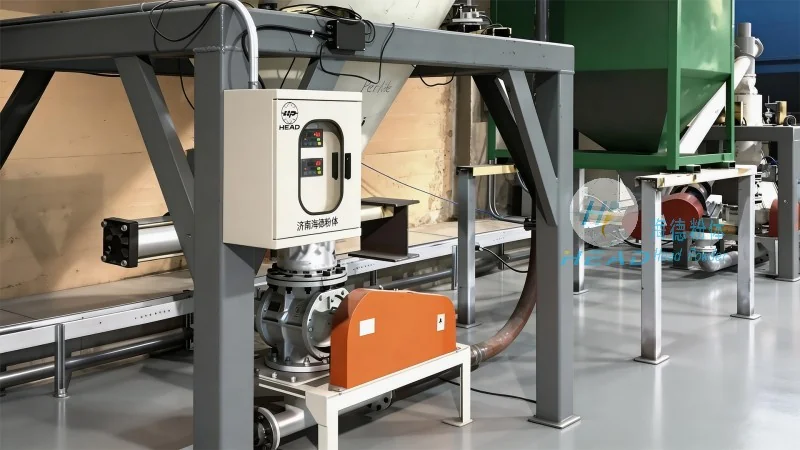
正负压混合式粉体气力输送线的运行过程主要包括物料进料、正压输送、负压输送、卸料及系统控制等关键环节。首先,物料通过供料设备(如螺旋喂料机、星型卸料器)进入输送管道,此时系统处于正压状态,压缩空气将物料推向输送终点。当物料到达接收端后,系统切换至负压模式,通过吸风系统将物料从接收装置吸出,并输送至目标位置。整个过程由PLC控制系统自动控制,根据物料的流量、压力等参数调整风量,有助于输送的连续性和稳定性。例如,在正压输送阶段,压力通常保持在0.3-0.6MPa之间,负压阶段则维持在-0.1至-0.5kPa的范围内,通过压力传感器实时监测,避免压力过高或过低导致物料堵塞或输送中断。此外,系统还配备过滤装置,防止粉尘外泄,支持工作环境安全。
产品优势与实际应用案例
相较于传统输送方式,正负压混合式气力输送系统具有应用优势。首先,高效节能,通过智能控制降低能耗,同时提高输送效率,减少物料损耗。其次,适应性强,能够处理多种粉体物料,包括易结块、易磨损的物料,且对输送距离和高度有较好的适应性。再次,操作简便,自动化程度高,减少了人工干预,降低了劳动强度。在实际应用中,该系统已在多个行业得到验证,例如,在化工行业用于输送水泥、碳酸钙等粉体物料,在食品行业用于输送面粉、奶粉等,均取得了良好的效果。例如,某化工企业采用正负压混合式气力输送线后,物料输送效率提升了30%,能耗降低了20%,有所提高了生产效益。
山东海德粉体工程有限公司:专业提供气力输送解决方案
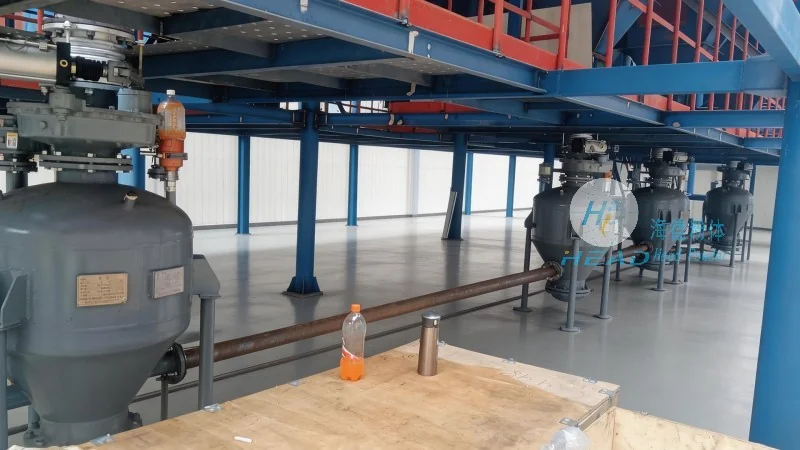
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司致力于为客户提供优良品质的正负压混合式气力输送设备。公司拥有丰富的行业经验和技术团队,能够根据客户的实际需求,设计定制化的输送系统。无论是输送距离、物料特性还是生产规模,海德粉体都能提供专业的解决方案。公司产品经过严格的质量检测,有助于性能稳定可靠,同时提供完善的售后服务,包括安装调试、技术支持和维修保养。如果您正在寻找可靠的气力输送设备,欢迎联系我们的专业团队,我们将为您提供最专业的建议和解决方案。联系人张经理,电话15662777102,地址位于山东济南,期待与您合作,共同提升生产效率。