吨包卸料站物料气力输送系统的运行过程和工作原理
在工业物料处理领域,吨包卸料站物料气力输送系统已成为提升生产效率与安全性的关键设备。随着现代工业对自动化、高效化需求的日益增长,传统的人工或机械输送方式已难以满足大规模、高频率的物料处理需求。吨包卸料站作为粉体或颗粒物料储存与输送的起点,其卸料效率直接关系到整个生产线的流畅性。而气力输送技术,凭借其无粉尘污染、输送距离远、适应性强等优势,成为吨包卸料站物料输送的可作为选择。本文将详细阐述吨包卸料站物料气力输送系统的运行过程、工作原理,以及其在实际应用中的优势。
系统工作原理
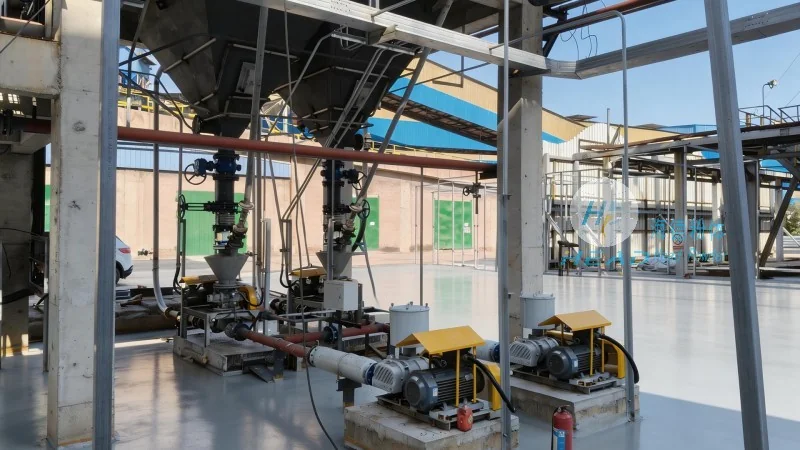
吨包卸料站物料气力输送系统的工作原理基于流体力学中的空气动力学原理。系统通过真空或压力将空气与物料混合,形成气固两相流,从而实现物料的输送。具体来说,当系统启动时,真空泵或空气压缩机产生负压或正压,将空气吸入或压入输送管道。物料从吨包中进入管道,在空气流的带动下,随气流一起运动,最终到达指定的卸料点。整个过程通过控制阀门、分离器等设备实现物料的分离与输送,有助于物料在输送过程中保持干燥、无污染。
运行过程详解
吨包卸料站物料气力输送系统的运行过程通常包括以下几个关键步骤:首先,准备阶段:操作人员检查吨包密封情况,有助于无泄漏,同时检查系统各部件(如真空泵、管道、分离器)是否正常工作。接着,启动阶段:开启真空泵或空气压缩机,调节压力至设定值,启动输送系统。物料在负压作用下,从吨包中吸出,进入输送管道。在输送过程中,物料与空气混合,经过分离器,将物料与空气分离,物料被收集到目标容器中,空气则通过滤尘器排出。最后,停止阶段:关闭系统,清理管道,检查设备状态。整个过程自动化程度高,减少了人工干预,提高了操作的便捷性与安全性。
核心设备介绍
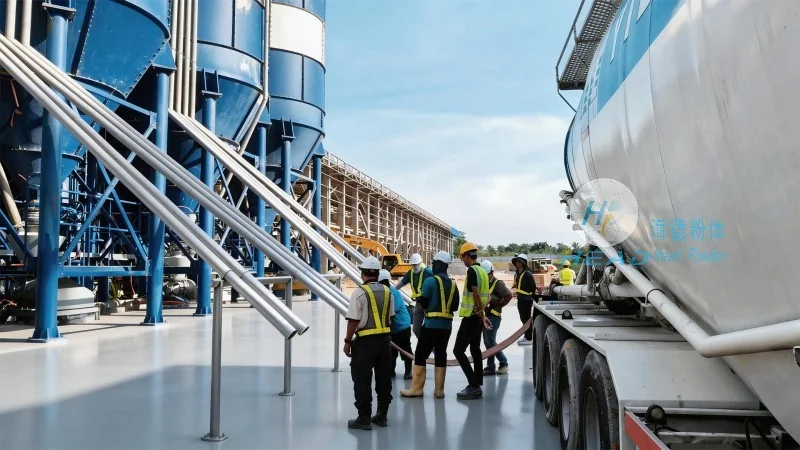
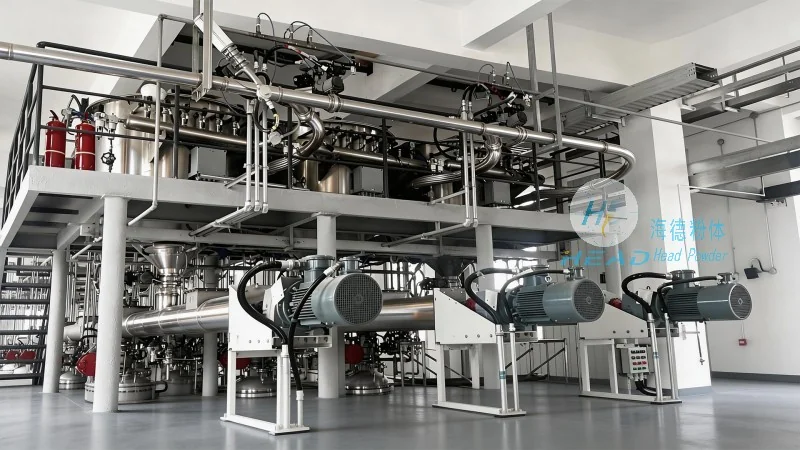
吨包卸料站气力输送系统中的核心设备包括真空泵、分离器、输送管道、控制阀门及滤尘器等。真空泵是系统的动力源,负责产生负压,将物料从吨包中吸出。分离器用于分离物料与空气,有助于物料被有效收集,同时减少空气中的粉尘含量。输送管道采用耐腐蚀、耐磨损的材料,如不锈钢或塑料,以适应不同物料的输送需求。控制阀门用于调节气流速度和方向,有助于系统运行稳定。滤尘器则用于过滤空气中的粉尘,保护环境,符合环保要求。这些设备的协同工作,有助于了气力输送系统的正常运行与高效输送。
技术优势分析
与传统的皮带输送、螺旋输送等设备相比,吨包卸料站物料气力输送系统具有显著的技术优势。首先,无粉尘飞扬,提高了工作环境的安全性,减少了粉尘对设备与人员的损害。其次,输送效率高,能够实现长距离、大流量的物料输送,满足大规模生产的需求。此外,系统适应性强,可以输送多种类型的物料,包括粉体、颗粒、细小物料等,且对物料的湿度、温度等参数影响较小。同时,气力输送系统结构简单,维护成本低,运行稳定,降低了企业的运营成本。对于吨包卸料站而言,该系统还能减少人工操作,降低劳动强度,提高生产线的自动化水平。
应用场景与实际案例
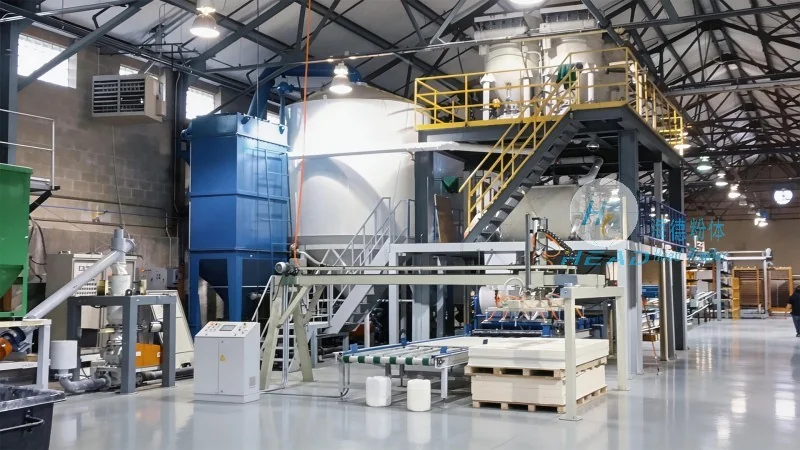
吨包卸料站物料气力输送系统广泛应用于化工、食品、制药、建材等多个行业。例如,在化工行业,用于输送各种化工原料,如碳酸钙、石英砂等;在食品行业,用于输送面粉、糖粉等食品原料,有助于食品卫生;在制药行业,用于输送药品原料,避免交叉污染。实际案例中,某化工企业采用海德粉体的吨包卸料站气力输送系统,将吨包中的粉体物料输送至生产线,系统运行稳定,输送效率比传统方法提高了30%,同时减少了粉尘污染,改善了车间环境。这些案例充分证明了该系统在实际生产中的有效性与可靠性。
海德粉体工程公司的服务与支持
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司在吨包卸料站物料气力输送系统领域拥有丰富的经验与技术实力。公司提供从系统设计、设备制造、安装调试到后期维护的全方位服务。在设计阶段,根据客户的具体需求(如物料特性、输送距离、处理量等),定制化设计优选的气力输送方案。在制造阶段,采用优良品质的材料与工艺,有助于设备的质量与寿命。在安装调试阶段,专业技术人员现场指导,有助于系统正常运行。在后期维护阶段,提供定期检查、故障排除等支持服务,支持系统的持续运行。公司地址位于山东济南,联系人张经理,联系电话为15662777102,欢迎客户咨询或联系获取更多关于吨包卸料站气力输送系统的解决方案。
综上所述,吨包卸料站物料气力输送系统通过其优化的工作原理与运行过程,为工业生产提供了高效、安全的物料输送解决方案。海德粉体工程有限公司作为行业内的专业供应商,致力于为客户提供良好的气力输送设备与服务,助力企业提升生产效率与竞争力。如有需要,请随时联系张经理,电话15662777102,我们将为您提供专业的技术支持与定制化服务。