磷酸钠物料气力输送设备简介与结构原理介绍
在磷酸钠的生产与加工过程中,物料的输送环节是影响生产效率与安全性的关键因素。传统的人工或机械输送方式往往存在粉尘飞扬、效率低下、物料损耗等问题,而磷酸钠物料气力输送设备凭借其独特的优势,成为现代工业中解决物料输送难题的可作为选择。本文将详细介绍磷酸钠物料气力输送设备的结构原理、工作流程及实际应用,帮助用户全面了解这一高效输送解决方案。
磷酸钠物料气力输送设备的核心结构解析
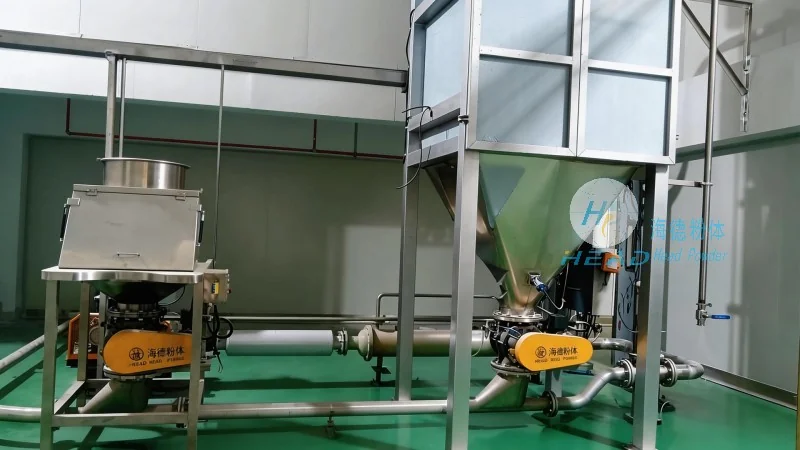
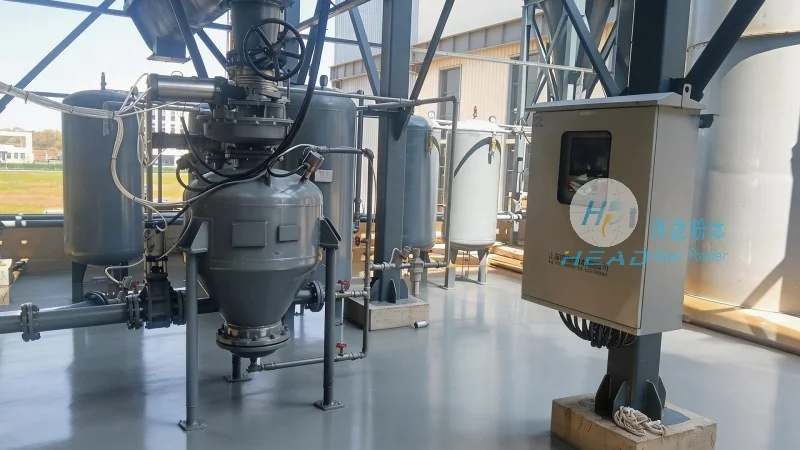
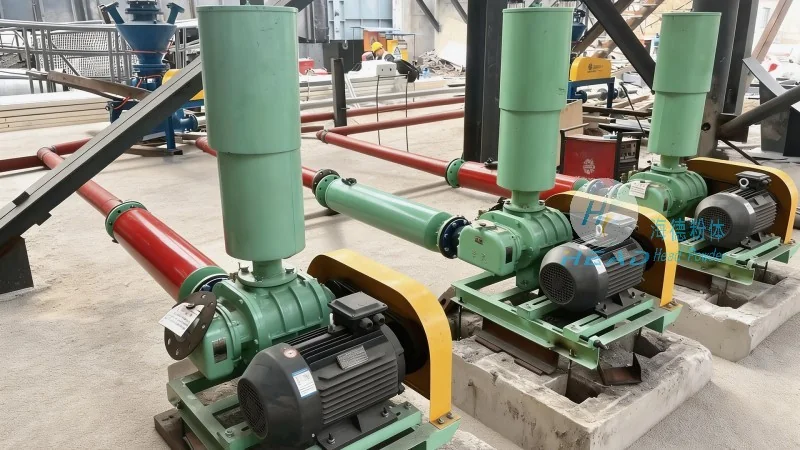
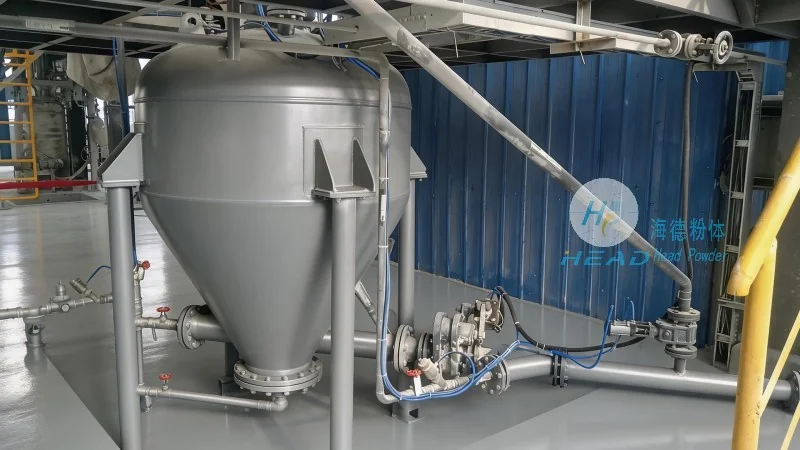
磷酸钠物料气力输送设备主要由供料系统、输送管道系统、气源系统及分离系统等核心部件组成,各部分协同工作,实现物料的稳定、高效输送。首先,供料系统是设备的关键起点,通常包括料斗、星形卸料器(或螺旋输送机)等组件。料斗用于储存磷酸钠物料,其设计需考虑物料的流动性及防结块特性,有助于物料能够顺利流入输送管道。星形卸料器则作为物料与气流的连接装置,通过旋转的叶片将物料间歇或连续地送入输送管道,同时防止空气倒流,有助于输送的稳定性。其次,输送管道系统是物料的传输通道,通常采用耐腐蚀、耐磨损的材质,如不锈钢或塑料,以适应磷酸钠物料的化学特性。管道的布局可根据实际生产需求灵活设计,实现从储存仓到反应釜、包装设备等不同位置的物料输送。再次,气源系统是驱动物料输送的动力来源,主要由离心风机或罗茨风机组成,通过产生高压气流为输送提供动力。风机的选择需根据物料的特性、输送距离及输送量来确定,有助于气流的压力和流量满足输送要求。最后,分离系统是设备的重要末端组件,用于将输送后的物料与空气分离,通常采用旋风分离器或布袋除尘器。分离后的物料通过出料口回到生产流程,而空气则通过排风管排出,有助于系统运行过程中的环保与安全。
磷酸钠物料气力输送设备的工作原理详解
磷酸钠物料气力输送设备的工作原理主要分为正压气力输送和负压气力输送两种,其中正压输送在磷酸钠物料输送中更为常见。正压气力输送系统通过风机将压缩空气送入输送管道,与磷酸钠物料混合形成气固两相流,在气流的作用下,物料被输送到目的地。具体来说,当物料从星形卸料器进入输送管道时,高速气流将物料颗粒携带并推动,沿管道向前运动。由于气流速度远高于物料的沉降速度,物料能够被稳定输送,且输送过程中物料与管道内壁的摩擦较小,有效减少了物料的破损。在输送终点,物料通过分离系统与空气分离,分离后的物料落入接收设备,而空气则通过除尘装置处理后排入大气。整个过程中,设备通过控制风机的转速或风量,实现对输送量、输送距离的调节,满足不同生产场景的需求。此外,负压气力输送系统则通过在输送管道末端形成负压,将物料吸入管道,适用于输送距离较远或需要避免粉尘扩散的场景。对于磷酸钠物料而言,正压系统因其输送效率高、设备简单而被广泛采用,而负压系统则用于对环境要求更严格的场合。
磷酸钠物料气力输送设备的应用优势与实际价值
相比传统的机械输送方式,磷酸钠物料气力输送设备具有显著的应用优势,为工业生产带来了实际价值。首先,环保性是气力输送的重要特点。由于物料在封闭的管道内输送,有效避免了粉尘飞扬,减少了空气污染,符合现代工业的环保要求。对于磷酸钠这种可能产生粉尘的物料,气力输送能够将粉尘浓度控制在安全范围内,降低对操作人员健康的影响。其次,输送效率高。气力输送可实现连续、大流量的物料输送,相比间歇式的机械输送,大大提高了生产线的运行效率。特别是在磷酸钠生产线的连续化生产中,气力输送能够与反应、包装等工序无缝衔接,实现生产流程的自动化。再次,安全性高。气力输送过程中,物料与设备无机械接触,减少了物料破损和设备磨损,同时避免了因机械故障导致的物料泄漏或事故。对于磷酸钠这种可能具有腐蚀性的物料,气力输送的封闭系统还能有效防止物料与外界接触,降低安全风险。此外,灵活性高。气力输送系统的管道布局可根据生产需求灵活调整,无论是水平、垂直或倾斜输送,都能实现,适应不同生产环境的要求。例如,在磷酸钠生产线的不同工序之间,通过布置不同走向的输送管道,即可实现物料的灵活输送,无需复杂的设备改造。