什么是无尘计量气力输送机?
无尘计量气力输送机作为一种结合了现代粉体输送技术与较为准确计量控制的设备,在工业生产中扮演着至关重要的角色。它不仅能够高效输送粉体物料,还能在输送过程中实现较为准确计量,同时有助于输送环境的洁净无尘,广泛应用于制药、食品、化工等多个对卫生和精度要求极高的行业。本文将深入解析无尘计量气力输送机的定义、工作原理、主要特点以及实际应用,帮助您全面了解这一专业设备。
无尘计量气力输送机:定义与核心功能
无尘计量气力输送机,顾名思义,是一种通过气力输送方式实现粉体物料输送,并具备较为准确计量功能的设备。其核心功能是在保持物料洁净、无粉尘飞扬的前提下,按照预设的流量或重量输送物料。该设备通常由供料系统、计量单元、输送系统、控制单元及辅助设备组成,通过压缩空气或惰性气体作为动力,将粉体物料从起点输送到终点,同时通过传感器实时监测物料流量,有助于输送量的准确控制。与传统的皮带输送、斗式提升机等设备相比,无尘计量气力输送机在洁净环境下的输送效率更高,计量精度更优,是现代工业生产中不可或缺的粉体输送解决方案。
系统组成与工作流程详解
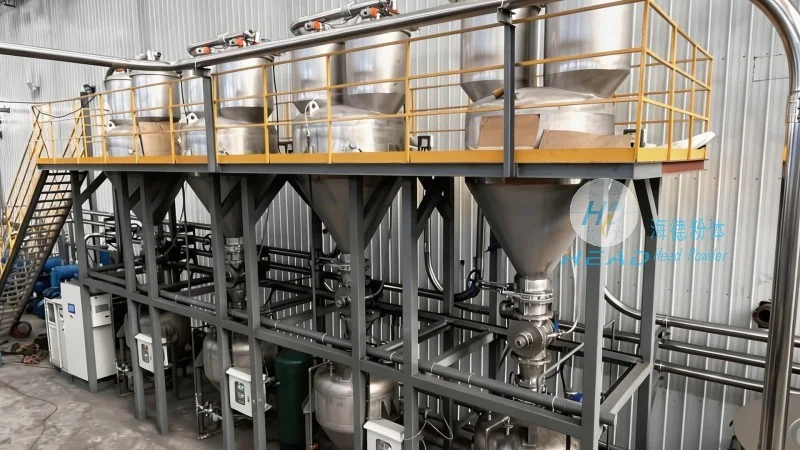
无尘计量气力输送机的系统组成通常包括以下几个关键部分:首先,供料系统,如料斗、振动器或螺旋给料机,用于将物料从储料仓送入计量单元;其次,计量单元,这是设备的核心部分,通常采用螺旋给料机或称重传感器,通过检测物料重量或体积来计算输送量;再次,输送系统,包括输送管道、气源设备(如空压机)、阀门等,负责将物料输送到指定位置;最后,控制单元,通常采用PLC(可编程逻辑控制器)或人机界面(HMI),用于控制整个系统的运行,包括计量参数的设定、输送速度的调整以及故障报警等。工作流程一般如下:物料从料斗进入计量单元,传感器实时监测物料重量,控制单元根据预设的输送量调整给料速度,当达到设定值后,物料通过输送管道被输送到接收料斗;整个过程在密封的管道内进行,有助于物料在输送过程中不会与外界空气接触,从而保持无尘状态。此外,系统还配备有除尘装置,如滤筒式除尘器,用于处理输送过程中产生的少量粉尘,进一步支持环境的洁净。
无尘计量气力输送机的主要特点
无尘计量气力输送机相比传统输送设备,具有诸多应用优势,使其成为工业生产中的优选方案。首先,无尘环境支持:设备采用全密封设计,物料在输送过程中被包裹在管道内,避免了粉尘飞扬,适用于对洁净度要求极高的行业,如制药、食品、生物制品等,能够有效防止物料交叉污染,符合GMP(药品生产质量管理规范)等标准。其次,计量精度高:通过高精度传感器(如称重传感器、流量传感器)和智能控制算法,设备能够实现物料输送量的较为准确控制,误差率通常低于1%,满足生产过程中对物料配比的严格要求,如药品配方的较为准确计量、食品添加剂的准确添加等。第三,输送效率高:气力输送方式具有速度快、输送距离远的特点,相比皮带输送机,其输送速度可提高数倍,能够更高效地完成长距离或大容量的物料输送任务,缩短生产周期。第四,系统稳定性强:设备采用模块化设计,各部件独立运行,故障率低,维护方便,降低了生产中的停机时间。同时,设备表面光滑,易于清洁和消毒,便于定期维护,延长设备使用寿命。第五,适应性广:无尘计量气力输送机可根据不同物料的特性(如颗粒大小、密度、流动性)进行定制化设计,适用于多种粉体物料,如药品原料、食品粉、化工原料、饲料添加剂等,具有广泛的适用性。
典型应用场景与行业案例
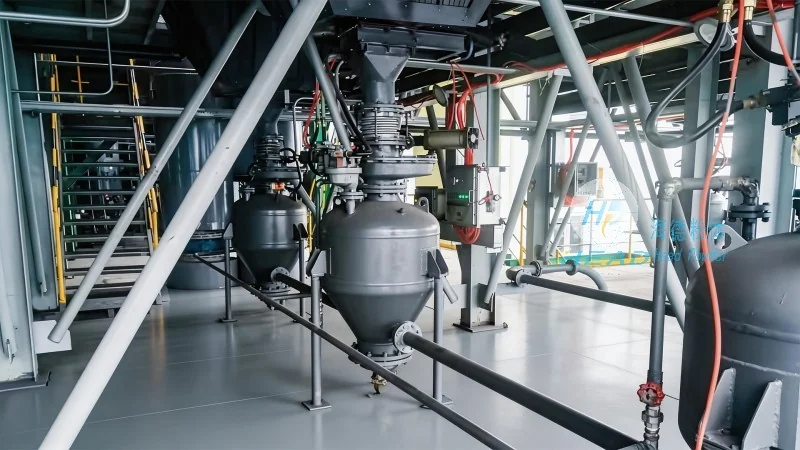
无尘计量气力输送机在多个行业都有广泛的应用,以下是一些典型的应用场景:在制药行业,用于药品原料(如活性药物成分、辅料)的输送和分装,有助于物料在无菌环境中传输,避免交叉污染,同时较为准确计量,有助于药品配方的准确性,例如在片剂、胶囊剂的生产中,对原料的计量精度要求极高,无尘计量气力输送机能够满足这一需求。在食品行业,用于面粉、奶粉、糖粉等粉体的输送,满足食品加工对卫生和计量精度的要求,例如在面包、饼干、乳制品的生产中,较为准确的粉体计量能够有助于产品的口感和品质。在化工行业,用于颜料、染料、化工原料等粉体的输送,防止物料与空气接触,避免氧化或污染,例如在涂料、塑料、橡胶的生产中,对物料的洁净度和计量精度要求较高,无尘计量气力输送机能够提供稳定的输送效果。在饲料行业,用于饲料添加剂(如维生素、矿物质)的较为准确计量输送,有助于饲料配方的比例准确,提升饲料质量,例如在动物饲料生产中,较为准确的添加剂计量能够提高饲料的利用率。此外,在电子行业,用于电子元件的输送,如芯片、电阻等,虽然物料颗粒较小,但同样需要无尘环境,无尘计量气力输送机能够满足其高洁净度和较为准确计量的要求。这些应用案例充分说明了无尘计量气力输送机在工业生产中的重要性,它不仅提高了生产效率,还支持了产品质量和安全性。