吨袋无尘投料站气力输送系统设备的优势特点
吨袋无尘投料站气力输送系统设备是现代工业生产中处理粉体物料的关键设备,尤其在需要保持无尘环境、提高生产效率的领域应用广泛。本文将详细介绍该设备的核心构成、技术优势以及实际应用价值,帮助用户全面了解其性能特点。
设备概述:吨袋无尘投料站气力输送系统的核心构成
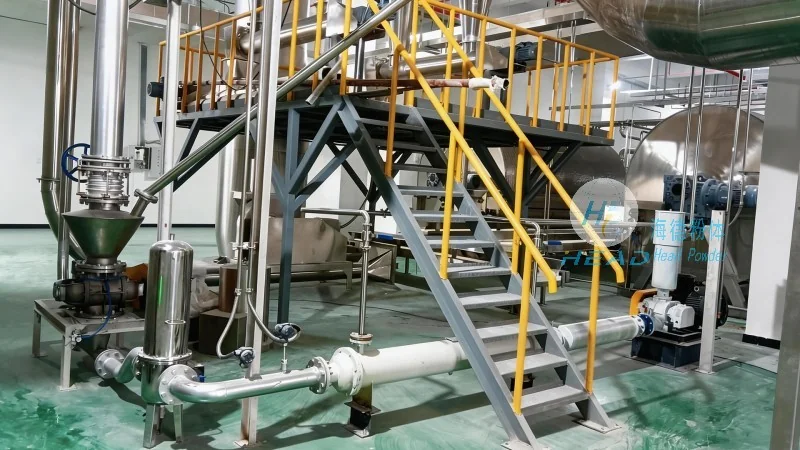
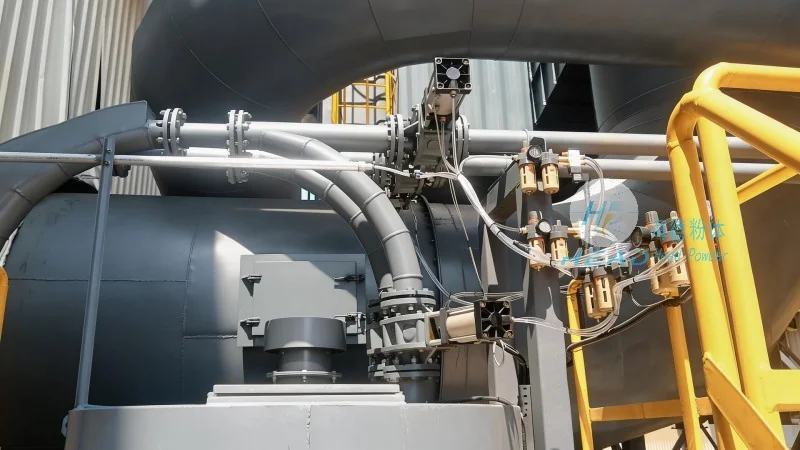
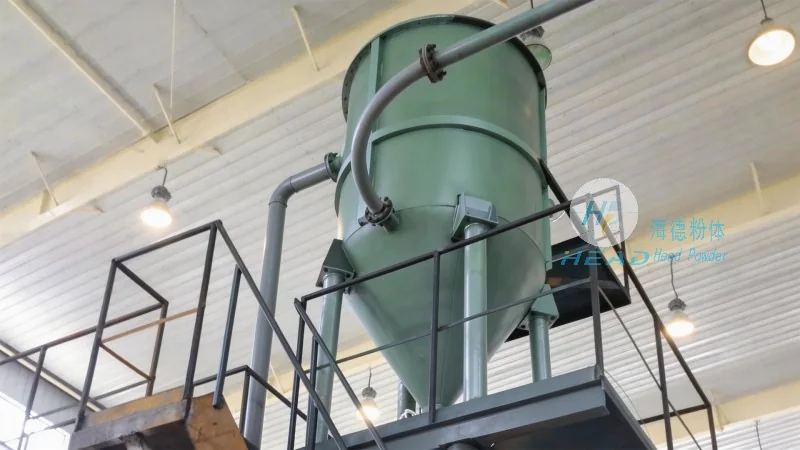
吨袋无尘投料站气力输送系统主要由吨袋投料站、气化器、输送管道、分离器、收料罐以及控制系统等部分组成。其工作原理是通过气化器将吨袋中的粉体物料与空气混合,形成气固两相流,通过管道输送至目标设备。无尘设计是设备的核心特点之一,通过密封结构、过滤系统等有助于在整个输送过程中粉尘不会泄漏,保持生产环境清洁。
主要特点:为何选择吨袋无尘投料站气力输送系统
相比传统的人工或机械输送方式,吨袋无尘投料站气力输送系统具有显著的优势。首先,环保无尘,设备采用密闭式设计,有效控制粉尘飞扬,减少对操作人员的健康危害,同时符合国家环保法规要求。其次,高效输送,设备处理能力大,能够快速将大量粉体物料从储存点输送到生产设备,缩短生产周期,提高整体生产效率。此外,安全可靠,密闭系统避免了物料泄漏,防止火灾或爆炸风险,支持生产安全。最后,自动化程度高,通过PLC控制系统实现自动化操作,减少人为干预,降低操作误差,提升生产精度。
技术特点:气力输送系统的优化技术解析
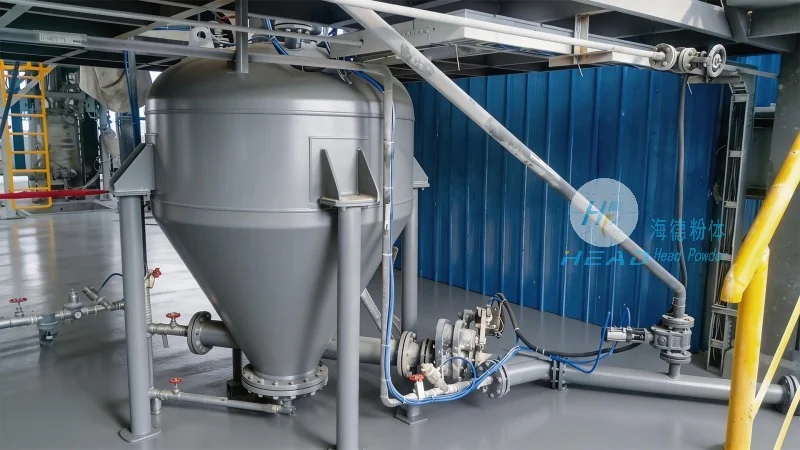
吨袋无尘投料站气力输送系统采用优化的气力输送技术,具体包括吸送和压送两种方式。吸送适用于短距离、低扬程的输送,通过真空泵产生负压,将物料吸入管道;压送适用于长距离、高扬程的输送,通过风机产生正压,将物料压送至目的地。设备中的关键部件如气化器(如螺旋气化器、叶轮气化器)负责将物料与空气充分混合,分离器(旋风分离器、袋式过滤器)则将物料与空气分离,有助于物料纯净。控制系统通过传感器监测压力、流量、温度等参数,实时调整输送过程,有助于设备正常运行。
应用场景:广泛适用于多个行业
吨袋无尘投料站气力输送系统广泛应用于化工、制药、食品、建材等多个行业。在化工行业,可用于碳酸钙、石英砂等粉体原料的投料;在制药行业,适用于活性炭、淀粉等原料的处理,满足GMP标准;在食品行业,可用于面粉、糖粉等添加剂的输送,有助于食品安全。无论何种行业,该设备都能根据具体需求进行定制化设计,满足不同物料特性、输送距离和生产规模的要求。
公司介绍:山东海德粉体工程有限公司的专业支持
山东海德粉体工程有限公司,简称海德粉体,位于山东济南,是一家专注于粉体处理设备研发与制造的专业企业。公司拥有多年的行业经验和技术团队,致力于为客户提供高效、可靠的吨袋无尘投料站气力输送系统解决方案。公司产品均采用良好材料制造,符合国家相关标准,并通过严格的质量控制,有助于设备性能稳定。此外,公司提供完善的售后服务,包括安装调试、技术支持和维护保养,帮助客户解决设备运行中的问题,延长设备使用寿命。
总结:选择专业设备,提升生产价值
吨袋无尘投料站气力输送系统设备凭借其环保、高效、安全的特点,已成为现代工业生产中的可作为选择。通过采用优化的技术和专业的制造工艺,该设备能够满足不同行业对粉体物料处理的需求,提高生产效率,降低运营成本。对于需要处理大量粉体物料并保持无尘环境的用户,选择海德粉体的吨袋无尘投料站气力输送系统设备,将是一个明智的决定。
如有需要,请联系山东海德粉体工程有限公司的张经理,电话:15662777102,地址:山东济南,我们将为您提供专业的技术支持和定制化服务。