山西大同某煤化工企业化肥原料输送项目案例
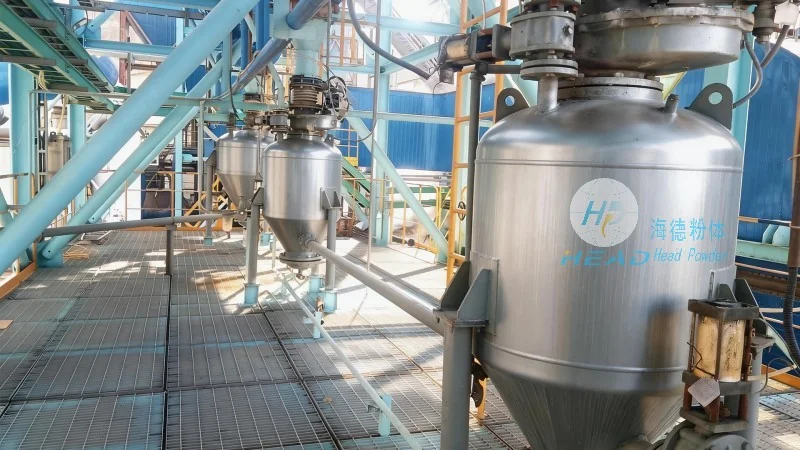
山西大同某煤化工企业主要从事化肥生产,其原料(如尿素、复合肥等)需从仓储区输送至生产车间。原有输送方式采用人工搬运与机械提升结合,存在效率低、扬尘大、设备故障频发等问题。随着产能提升,企业迫切需要一套高效、环保、稳定的原料输送方案。
客户痛点
1. 物料特性复杂:化肥原料水分含量较高、易吸潮结块,导致传统皮带输送机、斗式提升机频繁堵塞,影响连续生产。
2. 粉尘污染严重:开放式输送过程中产生大量粉尘,不仅造成原料浪费,还威胁员工职业健康,同时面临环保合规压力。
3. 维护成本高昂:设备磨损快,检修停机时间长,备件更换频繁,增加了运维负担。
4. 产能瓶颈突出:人工搬运效率低,难以满足旺季扩产需求,且存在安全隐患。
解决方案与产品优势
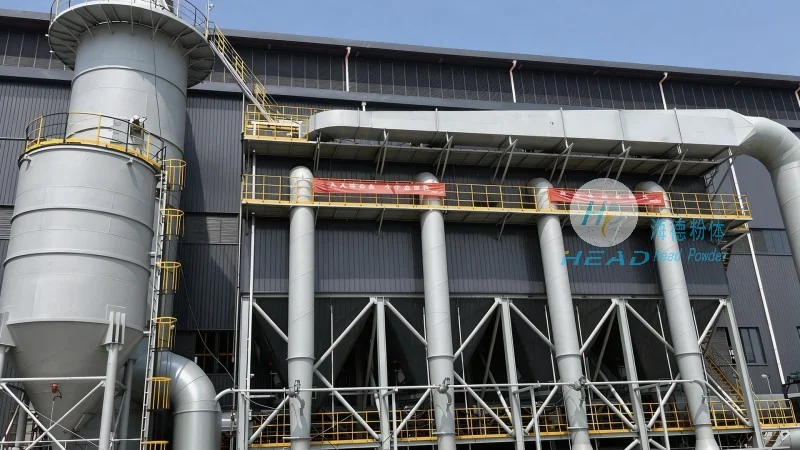
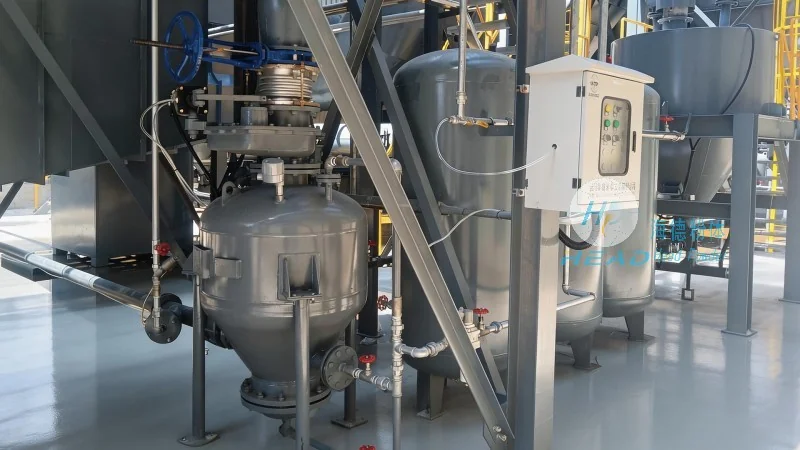
海德粉体针对上述痛点,为该企业量身定制了一套密闭气力输送系统,具体优势如下:
- 全密封管道输送:从进料端到出料端全程密闭,杜绝粉尘外溢,满足环保要求,同时减少物料损耗。
- 防堵塞设计:采用流化床式发送罐及辅助破拱装置,有效应对高水分、结块性物料,有助于输送顺畅。
- 自动化智能控制:集成PLC与上位机监控系统,实时调节输送压力、速度,实现无人化运行,降低人工干预。
- 节能低维护:优化管道路径与气源匹配,比传统机械输送节能20%以上;结构简单,运动部件少,维护频次有所降低。
项目实施后,该企业原料输送环节实现连续正常运行,粉尘浓度降至行业标准以下,综合运营成本下降约30%,产能提升40%,获得客户高度认可。