铸造灰正压输送与负压输送:两种气力输送方式的对比分析
在铸造工业中,铸造灰作为一种常见的粉体物料,其高效、安全的输送方式直接影响生产效率与车间环境。气力输送技术凭借其自动化程度高、输送距离远、扬尘控制好的优势,成为铸造灰输送的主流选择。然而,气力输送又分为正压输送与负压输送两种模式,它们在原理、性能、适用场景上存在显著差异。本文将深入对比分析正压与负压输送在铸造灰输送中的应用,并结合行业实践,为铸造企业提供专业的技术参考。
铸造灰气力输送的两种主流方式:正压与负压输送的原理解析
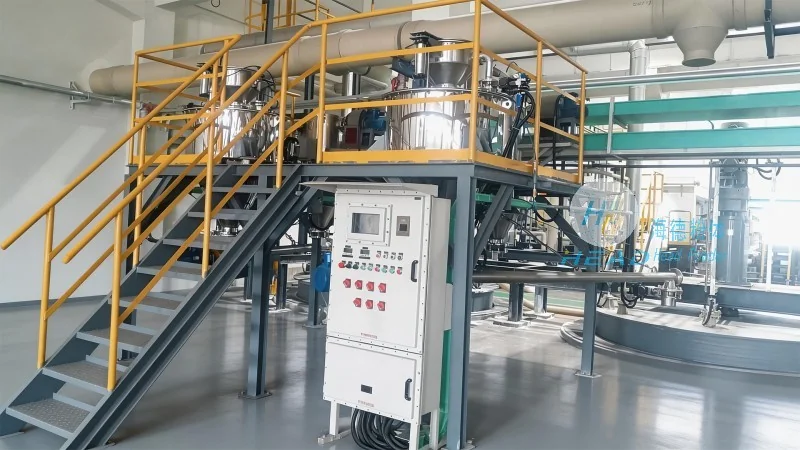
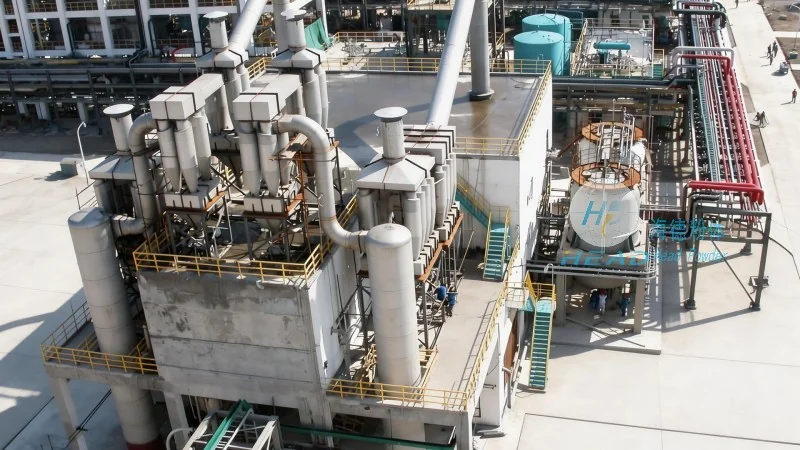
正压输送(也称压送式气力输送)是通过压缩空气将物料从供料点压送到卸料点,整个系统处于正压状态。其工作原理为:压缩空气从供料器进入,与物料混合形成气固两相流,通过输送管道输送到分离器,分离出物料后,空气经风机排出。正压输送的设备主要包括供料器、输送管道、分离器、风机及控制系统等。负压输送(吸送式气力输送)则是通过真空设备在输送管道内形成负压,将物料从吸料点吸入并输送到卸料点,系统处于负压状态。负压输送的核心设备包括吸嘴、输料管、分离器、风机及除尘装置等。两种输送方式在压力控制、设备结构、输送原理上存在本质区别,直接决定了其在铸造灰输送中的适用性。
正压输送在铸造灰输送中的优势与适用条件
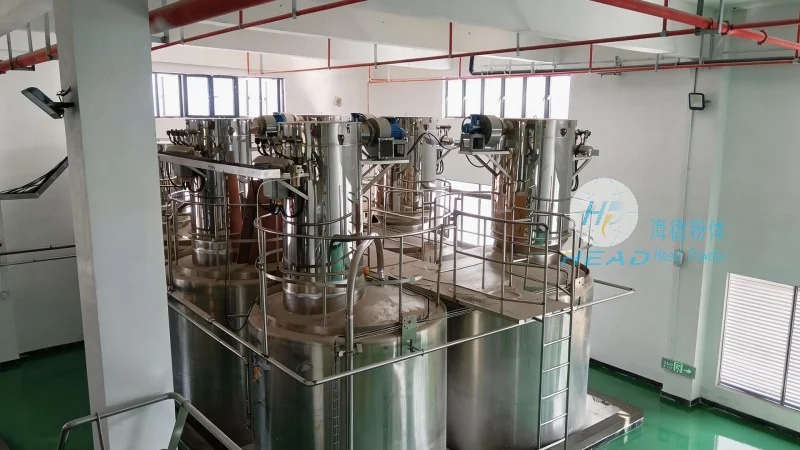
正压输送在铸造灰这类粉体物料的输送中展现出诸多优势。首先,正压输送可实现长距离、大流量的稳定输送,通常输送距离可达数百米甚至上千米,较好满足铸造厂车间到仓库或外部的长距离输送需求。其次,正压系统对物料的磨损较小,因为物料在管道内处于被压缩空气推动的状态,而非被吸入,减少了颗粒间的碰撞与摩擦,尤其适合铸造灰中可能存在的较大颗粒或硬质颗粒。再者,正压输送系统密封性能好,能有效控制物料在输送过程中的扬尘,减少车间内的粉尘污染,符合现代工业对环保的要求。此外,正压输送的设备维护相对简单,系统运行稳定,故障率低,降低了企业的运营成本。正压输送的适用条件主要包括:铸造灰的输送距离较长(通常超过100米)、需要大输送量(如每小时数吨至数十吨)、对扬尘控制有较高要求、物料颗粒度较大或湿度较低等场景。
负压输送的工作原理与特点
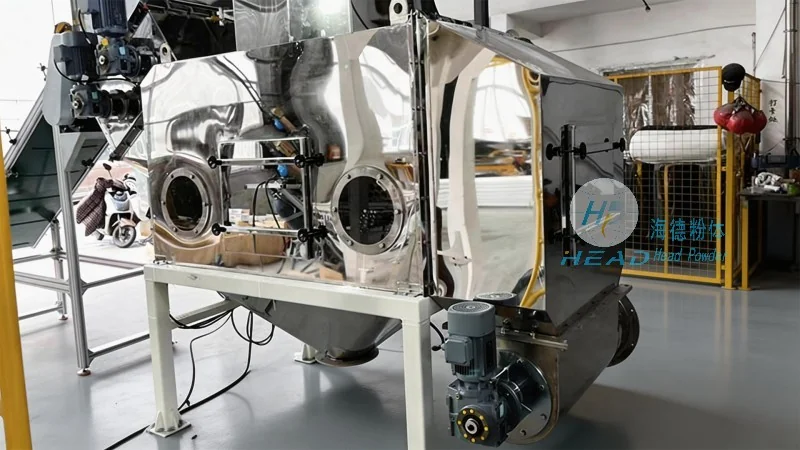
负压输送则是通过真空设备在输送管道内形成负压,将物料从吸料点吸入并输送到卸料点。其工作原理为:风机在输料管末端形成负压,吸嘴将物料吸入后,与空气混合形成气固流,通过输料管输送到分离器,分离出物料后,空气经风机排出。负压输送的设备主要包括吸嘴、输料管、分离器、风机及除尘装置。负压输送的特点包括:输送距离相对较短(通常在100米以内),适合短距离的物料转移;设备结构相对简单,投资成本较低;通过吸送方式减少物料在输送过程中的扬尘,对吸料点附近的扬尘控制有效。然而,负压输送也存在明显的局限性:由于物料被吸入,颗粒与管道内壁的摩擦加剧,易导致设备磨损严重,尤其是在输送较大颗粒或硬质铸造灰时,磨损问题更为突出;负压系统的能耗较高,风机功率较大,运行成本相对较高;负压输送对物料的颗粒度要求较高,过大的颗粒可能堵塞吸嘴或输料管,影响输送效率。